
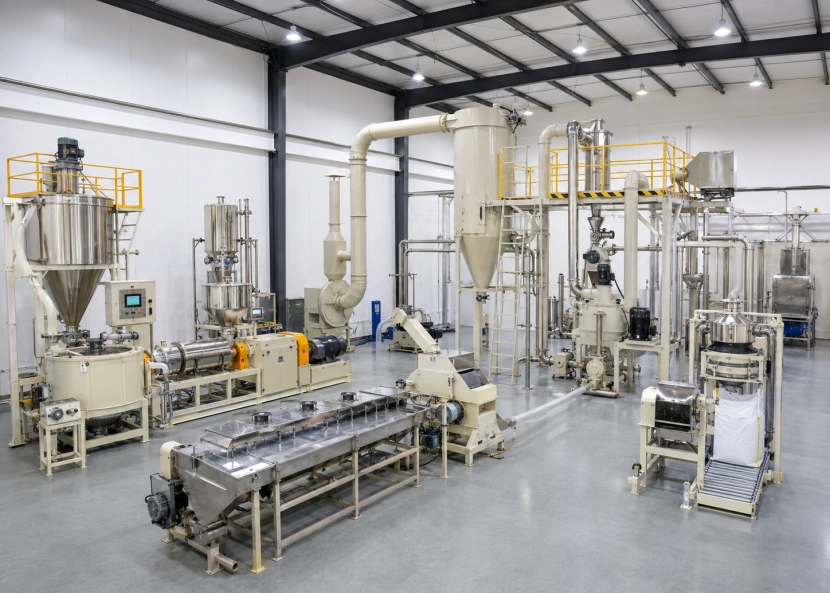
في صناعة الطلاء بالمسحوق، يُظهر توزيع حجم الجسيمات مدى تجانسها. وتُعدّ D10 وD50 وD90 نقاطًا إحصائية رئيسية على منحنى التوزيع. فمثلاً، D10 تعني أن 10% من الجسيمات أصغر من هذا القطر المحدد، بينما D50 تمثل القيمة المتوسطة، وD90 تعني أن 90% من الجسيمات أصغر. تُحدد هذه المعايير الثلاثة الحجم الأساسي للجسيمات، كما تُحدد التجانس العام.
لماذا يُعد التحكم في حجم الجسيمات أمرًا بالغ الأهمية في إنتاج الطلاء المسحوقي؟
يؤثر التحكم في حجم الجسيمات على جميع مراحل تطبيق الطلاء المسحوقي تقريبًا. ويضمن إيجاد التوازن الصحيح تراكم طبقة ناعمة، كما يضمن لمعانًا متجانسًا.
تنخفض كفاءة الإنتاج بسرعة عندما ينحرف توزيع الجسيمات بشكل كبير. قد تتسبب الجسيمات كبيرة الحجم بسهولة في انسداد المناخل أو المغذيات. كما يمكن أن تتسرب الجسيمات الدقيقة من المرشحات، وقد تُسبب تعكيرًا شديدًا داخل أنظمة الاسترجاع. وتجعل المساحيق غير المتجانسة مطابقة الألوان بين الدفعات المختلفة أكثر صعوبة. تُعد هذه المشكلة مصدر إزعاج شائع لأي مُصنِّع يُورِّد طلاءات السيارات أو الأجهزة المنزلية.
دور D10 وD50 وD90 في اختيار المعدات
يجب على المهندسين معرفة خصائص الجسيمات المستهدفة قبل اختيار المطحنة أو المصنف. قد يحتاج مسحوق البوليستر القياسي المصمم للتشطيبات شديدة اللمعان إلى توزيع دقيق للغاية، ويبلغ هذا الهدف عادةً حوالي 35 ميكرومتر (D50). في المقابل، يمكن للإيبوكسي المقاوم للتآكل أن يتحمل نطاقات أوسع بسهولة، تصل إلى 80 ميكرومتر.
كيف يؤثر توزيع حجم الجسيمات على اختيار معدات الطحن والتصنيف؟
يختلف أداء كل نوع من أنواع أنظمة الطحن باختلاف نطاقات الجسيمات. تعمل مطاحن الدبابيس بشكل أفضل مع الراتنجات الهشة. في هذه الحالات، يهيمن التكسير الناتج عن الصدمات البسيطة على العملية. ACM (مطاحن التصنيف الهوائيتجمع هذه المطاحن بين الطحن النشط والتصنيف المدمج، مما يوفر تحكمًا أدق بكثير حول نقطة قطع محددة. وتنتج المطاحن النفاثة نتائج فائقة النعومة، إلا أنها تستهلك طاقة أعلى بكثير.
لتحقيق هدف D50 محدد، يقوم المشغلون بتعديل سرعة الدوار أو تصميم عجلة التصنيف. يؤدي الدوران الأسرع إلى قطع أدق، ولكنه قد يقلل من الإنتاجية. تساعد أنظمة التحكم المتكاملة في العمليات - التي تربط بين استهلاك الطاقة في المطحنة ومعدل تدفق الهواء وسرعة التصنيف - في الحفاظ على استقرار التشغيل حتى مع تغير خصائص المواد الخام بشكل طفيف بين الدفعات.
معايير المعدات التي تؤثر على تحسين D10–D90
إن تحقيق توزيع مستقر لحجم الجسيمات يتطلب أكثر من مجرد ضبط ميكانيكي؛ فهو يعتمد بشكل كبير على ديناميكيات الهواء وتكوين الطحن.
ديناميكيات تدفق الهواء في المصنفات
يُحدد حجم الهواء مدى دقة فصل المصنف للجسيمات الدقيقة عن الخشنة. يؤدي انخفاض التدفق إلى انتقال الجسيمات الخشنة إلى تيار الجسيمات الدقيقة، بينما يؤدي ارتفاعه إلى اضطراب يُعيد الجسيمات الصغيرة إلى الدوران. يُحسّن ضبط فروق الضغط عبر غلاف الدوار دقة "نقطة الفصل" هذه، وهو أمر بالغ الأهمية عند العمل ضمن نطاقات تفاوت ضيقة، مثل ±2 ميكرومتر حول قيم D50 المستهدفة.
تكوين نظام الطحن
تحدد صلابة المادة اختيار المطحنة بقدر ما تحدد النعومة المطلوبة. تستجيب راتنجات البوليستر الأكثر ليونة بشكل جيد لـ مطاحن ACM مع مدخلات طاقة معتدلة؛ قد تتطلب المواد الهجينة الإيبوكسية الأكثر صلابة طحنًا نفاثًا لمنع التدهور الحراري أثناء الطحن بالصدم. دائمًا ما تكون كفاءة الطاقة متعارضة مع الدقة - فكلما كانت مواصفات نطاق D10-D90 أدق، زادت الطاقة المطلوبة لكل كيلوغرام لتحقيقها.
تعديل خصائص المساحيق لتناسب التطبيقات المختلفة
كل تطبيق للطلاء يتطلب توازناً خاصاً به بين المظهر والوظيفة.
كيفية تحسين حجم الجسيمات للحصول على جودة عالية طلاءات لامعة؟
تعتمد الطلاءات شديدة اللمعان على تجانس السطح على المستوى المجهري. يقلل التوزيع الضيق من خشونة السطح على المستوى المجهري بعد المعالجة، لأن الاختلافات الطفيفة في معدلات الانصهار تقضي على تباينات الملمس. بالنسبة لأنظمة البوليستر أو الإيبوكسي شديدة اللمعان، فإن الحفاظ على متوسط (D50) يتراوح بين 30 و40 ميكرومترًا مع أقل قدر من التفاوتات بعد 60 ميكرومترًا غالبًا ما يحقق نعومة مثالية دون التأثير على كفاءة النقل.
ضبط نسب D10–D90 للطلاءات الوظيفية
تستفيد الطلاءات الوظيفية أحيانًا من توزيعات أحجام أوسع للجسيمات، ومنها الطلاءات المتينة المستخدمة في الآلات الخارجية أو خطوط الأنابيب الثقيلة. تعمل الجسيمات الأكبر حجمًا على تحسين الترابط الميكانيكي داخل مصفوفة الفيلم الصلب، مما يعزز المتانة العامة ضد الاحتكاك اليومي أو الصدمات المفاجئة. غالبًا ما تتحمل الطلاءات المقاومة للتآكل توزيعات أوسع للجسيمات بشكل جيد، مما يساعد على زيادة سمك الفيلم الكلي لكل طبقة. في المقابل، تتطلب التشطيبات الزخرفية دائمًا تحكمًا دقيقًا.
استراتيجيات تحسين العمليات من منظور المصنّع
لا تأتي الدقة من المعدات وحدها، بل هي جزء لا يتجزأ من حلقات التغذية الراجعة للعمليات التي تراقب الأداء باستمرار.
دمج الواقع أنظمة مراقبة حجم الجسيمات الزمنية
تستخدم خطوط الإنتاج الحديثة بشكل متزايد أجهزة تحليل حيود الليزر المدمجة التي تقيس توزيع حجم الجسيمات في الوقت الفعلي عند خروج المساحيق من المصنفات. ويقوم نظام التغذية الراجعة الآلي بتعديل سرعة الدوار أو تدفق الهواء فورًا في حال حدوث أي انحرافات. وهذا يقلل بشكل كبير من التباين بين الدفعات مقارنةً بطرق أخذ العينات اليدوية التي تُجرى على فترات زمنية متباعدة.
التحديات الشائعة في الحفاظ على قيم D10/D50/D90 المستهدفة
تباين المواد الخام الأولية
تختلف خصائص الراتنج باختلاف دفعة المورد؛ وتؤثر لزوجة المصهور على سهولة تكسر الرقائق أثناء الطحن. حتى التغييرات الطفيفة تُغير منحنيات التوزيع النهائية ما لم يتم تعويضها بتعديل معايير المطحنة بشكل ديناميكي.
عوامل التحكم البيئي
يتغير سلوك المساحيق بتغيرات الرطوبة ودرجة الحرارة داخل قاعات الإنتاج. تزيد الرطوبة من تماسك الجزيئات الدقيقة، مما يقلل من انسيابيتها عبر المصنفات ويؤدي إلى زيادة غير طبيعية في حجم التوزيعات المقاسة. لذا، يُعد التحكم المستقر في المناخ جزءًا أساسيًا من أي نظام تصنيع جاد لطلاء المساحيق يهدف إلى الحصول على نتائج قابلة للتكرار.
نصائح عملية للمشترين عند اختيار خطوط إنتاج المساحيق
عند تقييم الجديد طحن أنظمة التصنيف، ينبغي عليك التركيز بشكل أقل على ادعاءات الإنتاجية القصوى وأكثر على مؤشرات الاستقرار: الانحراف المعياري لقياسات PSD المتكررة، واستهلاك الطاقة لكل كيلوغرام ضمن حدود المواصفات، وسهولة التنظيف بين تغييرات الألوان.
ما الذي يجب أن تبحث عنه عند اختيار نظام طحن وتصنيف المساحيق؟
تتيح تصميمات الأنظمة المعيارية إمكانية التبديل المرن بين درجات المنتجات دون الحاجة إلى تفكيك كامل، وهي ميزة أساسية عند خدمة أسواق طلاء متعددة من منشأة واحدة. كما توفر واجهات التشغيل الآلي الموثوقة التي تسجل بيانات PSD إمكانية التتبع التي يطلبها عملاء تصنيع المعدات الأصلية الذين يدققون في اتساق الجودة بمرور الوقت.
كيف تدعم شركة MPMtek الدقة في معدات تصنيع الطلاء بالمسحوق
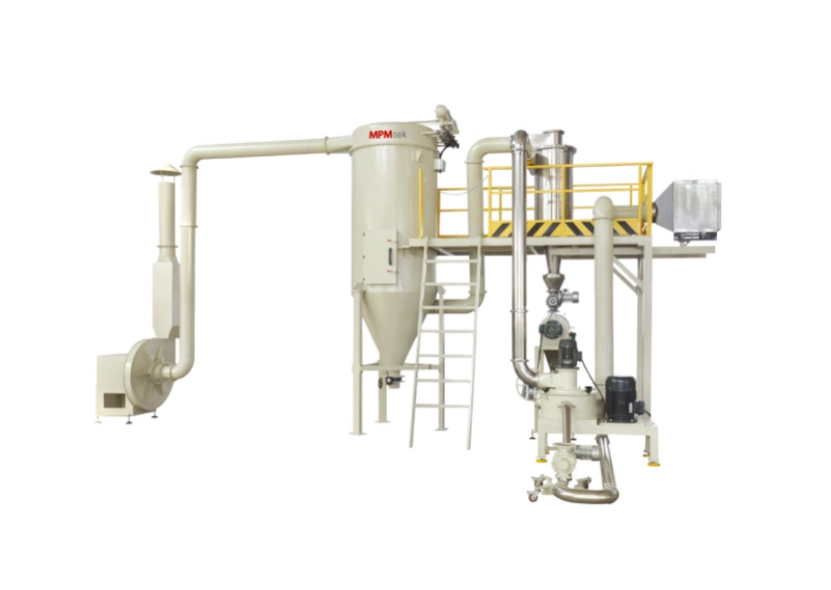
MPMtek تُطوّر حلولاً متكاملة لتصنيف الطحن، مصممة خصيصاً لبيئات تصنيع الطلاء بالبودرة، حيث يُعدّ التحكم الدقيق في توزيع حجم الجسيمات معياراً أساسياً لجودة المنتج. تجمع أنظمتنا بين دوارات التصنيف القابلة للتعديل ووحدات تنظيم تدفق الهواء المتقدمة للحفاظ على نقاط قطع ثابتة في ظل ظروف تحميل متغيرة. تعمل فرق الدعم الهندسي مباشرةً مع العملاء لضبط معايير العملية بما يتناسب مع أهداف تحسين حجم الجسيمات المخصصة عبر تركيبات راتنجية متنوعة.
أسئلة متكررة
س1: ما هو نطاق التفاوت المقبول بين D10 و D90 للاستخدام العام؟ ما هي أنواع المساحيق ذات الغرض المحدد؟
ج: عادةً ما توفر نسبة 1:3 توازناً جيداً بين سهولة التدفق وكفاءة التغطية.
س2: هل يمكن أن يكون حقيقياً هل يمكن أن تحل المراقبة الزمنية محل التحليل المختبري غير المتصل بالإنترنت بشكل كامل؟
ج: ليس تمامًا - تضمن أجهزة الاستشعار المدمجة الاستقرار أثناء التشغيل، لكن الفحوصات المخبرية الدورية تتحقق من دقة المعايرة على مدى فترات أطول.
س3: لماذا يفضل بعض المصنّعين استخدام مساحيق أكثر خشونة قليلاً على الرغم من انخفاض اللمعان؟
ج: لأن التوزيعات الأكثر خشونة غالباً ما تحسن كفاءة النقل على الأشكال الهندسية المعقدة حيث تتناثر المساحيق الدقيقة بشكل مفرط.



