
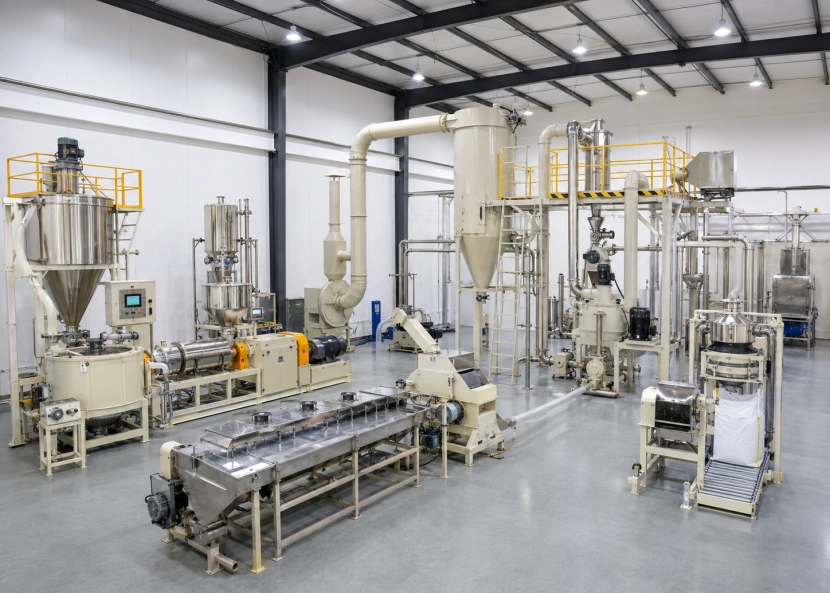
В производстве порошковых покрытий распределение размеров частиц показывает, насколько однородны частицы порошка. D10, D50 и D90 являются ключевыми статистическими точками на кривой распределения. В частности, D10 означает, что 10% частиц имеют меньший диаметр, чем заданный. D50 служит медианной точкой. В то же время D90 показывает, что 90% частиц имеют меньший диаметр. Эти три параметра описывают базовый размер и определяют общую однородность.
Почему контроль размера частиц важен в производстве порошковых покрытий
Контроль размера частиц влияет практически на каждый этап нанесения порошковой краски. Нахождение правильного баланса обеспечивает ровное нанесение пленки и гарантирует равномерный блеск.
Эффективность производства быстро снижается, когда распределение частиц слишком неравномерно. Крупные частицы могут легко забивать сита или питатели. Мелкие частицы могут просачиваться мимо фильтров. Они также могут вызывать сильное помутнение внутри систем рекуперации. Неоднородность порошков значительно затрудняет подбор цвета в разных партиях. Эта проблема является распространенной головной болью для любого производителя, поставляющего покрытия для автомобилей или бытовой техники.
Роль D10, D50 и D90 при выборе оборудования
Перед выбором мельницы или классификатора инженеры должны знать целевой профиль частиц. Для стандартного полиэфирного порошка, предназначенного для глянцевых покрытий, может потребоваться очень плотное распределение. Обычно это около 35 мкм (D50). С другой стороны, антикоррозионная эпоксидная смола может легко выдерживать более широкий диапазон размеров частиц. Этот диапазон может достигать 80 мкм.
Как распределение частиц по размерам влияет на выбор оборудования для измельчения и классификации?
Каждый тип системы измельчения ведет себя по-разному в зависимости от диапазона частиц. Штифтовые мельницы лучше всего работают с хрупкими смолами. В этих случаях в процессе преобладает простое ударное разрушение. ACM (мельницы-классификаторы воздуха) сочетают активное измельчение со встроенной классификацией. Такая конструкция обеспечивает гораздо более жесткий контроль над определенной точкой среза. Струйные мельницы позволяют получать сверхтонкие результаты. Однако они работают со значительно большими энергозатратами.
Для достижения заданного значения D50 операторы регулируют скорость вращения ротора или конструкцию классификационного колеса. Более высокая скорость вращения обеспечивает более мелкую фракцию, но может снизить производительность. Интегрированные системы управления технологическим процессом, связывающие потребляемую мощность мельницы, расход воздуха и скорость классификатора, помогают поддерживать стабильную работу даже при незначительном изменении свойств сырья между партиями.
Параметры оборудования, влияющие на оптимизацию D10–D90
Для достижения стабильного распределения частиц по размерам требуется не только механическая настройка; это в значительной степени зависит от динамики воздуха и конфигурации измельчения.
Динамика воздушных потоков в классификаторах
Объем воздуха определяет, насколько четко классификатор разделяет мелкие и крупные фракции. Слишком низкий поток приводит к попаданию крупных частиц в поток мелких; слишком высокий создает турбулентность, которая снова уносит мелкие частицы в циркуляцию. Регулировка перепада давления на корпусе ротора повышает точность этой «точки разделения» — это критически важно при работе в узких диапазонах допуска, таких как ±2 мкм вокруг целевых значений D50.
Конфигурация системы шлифования
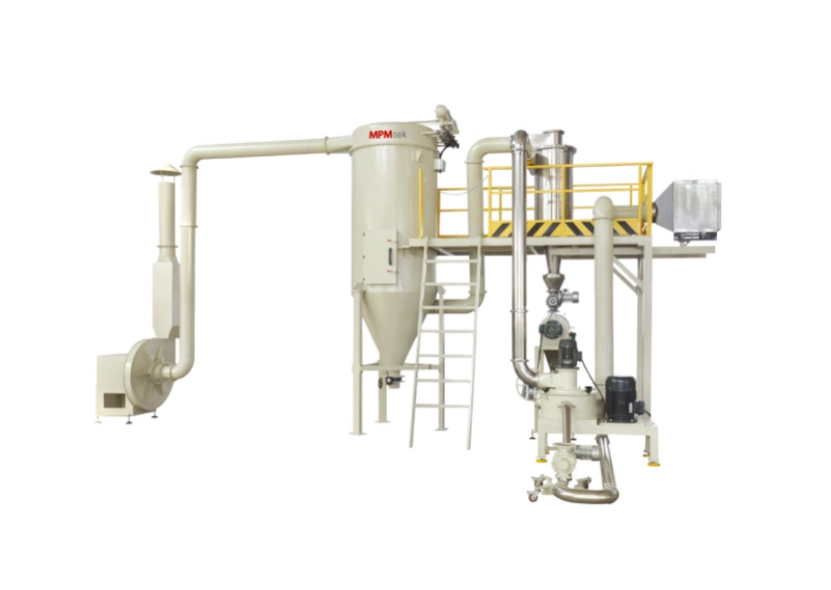
Твердость материала определяет выбор мельницы так же сильно, как и желаемая тонкость помола. Более мягкие полиэфирные смолы хорошо реагируют на... мельницы ACM При умеренном энергозатрате; для более твердых эпоксидных гибридов может потребоваться струйная фрезеровка, чтобы предотвратить термическую деградацию во время ударной шлифовки. Энергоэффективность всегда идет вразрез с точностью — чем жестче спецификация для диапазона D10–D90, тем больше энергии на килограмм требуется для ее достижения.
Настройка характеристик порошка для различных применений.
Для каждого вида нанесения покрытия необходим свой баланс между внешним видом и функциональностью.
Как оптимизировать размер частиц для получения высоких показателей Глянцевые покрытия?
Высокоглянцевые покрытия зависят от однородности поверхности на микроскопическом уровне. Узкое распределение уменьшает шероховатость на микроуровне после отверждения, поскольку меньшие различия в скорости плавления устраняют вариации текстуры. Для высокоглянцевых полиэфирных или эпоксидных систем поддержание среднего значения (D50) около 30–40 мкм с минимальными «хвостами» за пределами 60 мкм часто обеспечивает оптимальную гладкость без ущерба для эффективности переноса.
Регулировка соотношения D10–D90 для функциональных покрытий
Функциональные покрытия иногда выигрывают от более широкого распределения частиц по размерам. К ним относятся прочные покрытия, используемые на наружной технике или тяжелых трубопроводах. Более крупные частицы фактически улучшают механическое сцепление внутри твердой пленочной матрицы. Это повышает общую прочность к ежедневному истиранию или внезапным ударам. Антикоррозионные покрытия часто хорошо переносят более широкое распределение. Это способствует увеличению общей толщины пленки за один проход. Между тем, декоративные покрытия всегда требуют точного контроля.
Стратегии оптимизации процессов с точки зрения производителя.
Точность достигается не только за счет оборудования — она обеспечивается за счет контуров обратной связи в процессе, которые непрерывно контролируют производительность.
Интеграция реальных Системы мониторинга размера частиц во времени
В современных производственных линиях все чаще используются встроенные лазерные дифракционные анализаторы, которые измеряют распределение частиц по размерам в режиме реального времени по мере выхода порошков из классификаторов. Автоматизированная обратная связь немедленно корректирует скорость вращения ротора или поток воздуха при возникновении отклонений. Это значительно снижает вариативность от партии к партии по сравнению с ручными методами отбора проб, проводимыми с интервалом в несколько часов.
Типичные проблемы поддержания целевых значений D10/D50/D90
Изменчивость исходного сырья
Характеристики смолы различаются в зависимости от партии поставщика; вязкость расплава влияет на то, насколько легко хлопья раскалываются во время измельчения. Даже незначительные изменения влияют на конечные кривые распределения, если их не компенсировать динамической корректировкой параметров мельницы.
Факторы экологического контроля
Поведение порошка меняется в зависимости от влажности и температуры внутри производственных цехов. Влага увеличивает сцепление между мелкими частицами, снижая текучесть при прохождении через классификаторы и приводя к искусственному укрупнению измеренных распределений. Поэтому стабильный климат-контроль является неотъемлемой частью любой серьезной установки для порошковой окраски, стремящейся к воспроизводимым результатам.
Практические советы для покупателей при выборе линий по производству порошковых материалов
При оценке новых шлифовка системы классификацииСледует меньше внимания уделять заявлениям о максимальной производительности и больше – показателям стабильности: стандартному отклонению повторных измерений PSD, энергопотреблению на килограмм в пределах допустимых значений, легкости очистки между сменами цвета.
На что следует обратить внимание при выборе системы измельчения и классификации порошков?
Модульная конструкция системы позволяет гибко переключаться между различными марками продукции без полной разборки — ключевое преимущество при обслуживании нескольких рынков покрытий с одного предприятия. Надежные интерфейсы автоматизации, регистрирующие данные PSD, обеспечивают прослеживаемость, необходимую OEM-заказчикам для проверки стабильности качества с течением времени.
Как компания MPMtek обеспечивает точность в оборудовании для порошковой окраски
МПМтек Компания разрабатывает интегрированные решения для классификации и измельчения, специально предназначенные для производства порошковых покрытий, где точный контроль размера частиц определяет стандарты качества продукции. Наши системы сочетают регулируемые роторы классификатора с усовершенствованными модулями регулирования воздушного потока для поддержания стабильных точек среза при различных условиях нагрузки. Инженерные группы поддержки работают напрямую с клиентами, чтобы настроить параметры процесса в соответствии с индивидуальными целями оптимизации размера частиц для различных химических составов смол.
Часто задаваемые вопросы
В1: Какой допустимый диапазон допусков между D10 и D90 для общего применения? Порошки для каких целей?
А: Как правило, соотношение примерно 1:3 обеспечивает хороший баланс между текучестью и эффективностью покрытия.
В2: Может ли реально Мониторинг времени полностью заменит офлайн-анализ в лаборатории?
А: Не совсем — встроенные датчики обеспечивают стабильность во время работы, но периодические лабораторные проверки подтверждают точность калибровки в течение более длительных периодов времени.
В3: Почему некоторые производители предпочитают порошки немного более крупной зернистости, несмотря на меньший блеск?
А: Потому что более крупное распределение часто повышает эффективность переноса на сложных геометрических формах, где мелкодисперсные порошки чрезмерно распыляются.



