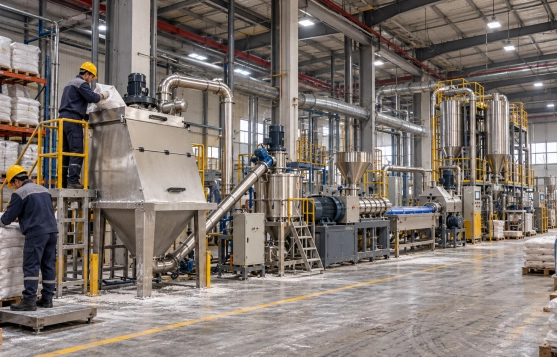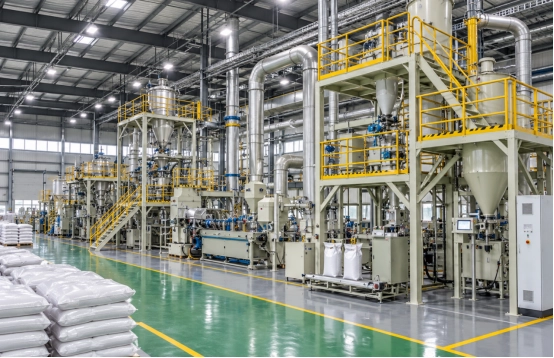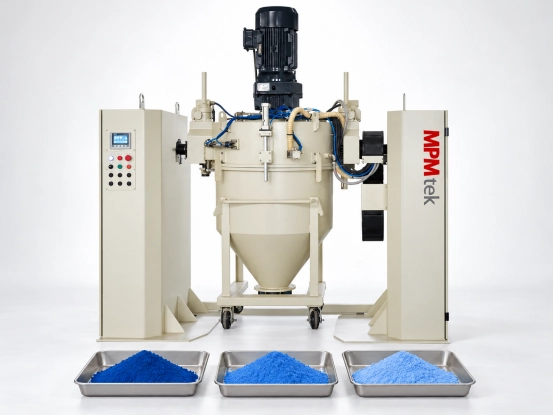
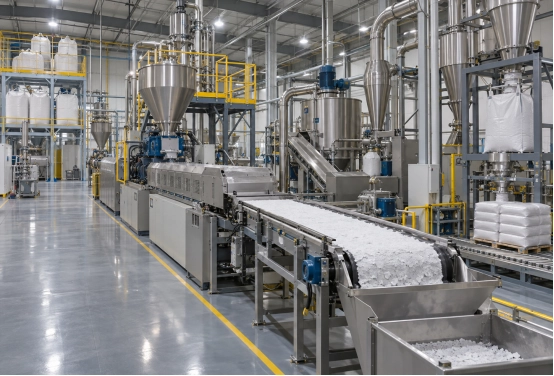
ریزش پودر به ندرت با یک خرابی چشمگیر شروع میشود. یک لایه نازک در اطراف فلنج ظاهر میشود. اختلاف فشار فیلتر به سمت بالا حرکت میکند. یک الک مواد بیشتری را نسبت به هفته گذشته رد میکند. هر علامت، بازده قابل فروش را کاهش میدهد.
بخش آسیاب شایسته توجه است زیرا پودر با هم جابجا و جدا میشود. جریان هوا، وضعیت فیلتر، بارگذاری غربال و آببندی با هم تعامل دارند. در نظر گرفتن این دستگاهها به عنوان یک سیستم، هدررفت را کنترل میکند.
ریزش پودر در خط پوشش پودری در کجا رخ میدهد؟
مواد میتوانند بین شارژ و بستهبندی فرار کنند. یک پیمایش خطی اغلب موارد بیشتری از آنچه گزارش نشان میدهد را پیدا میکند.
نقاط ضرر رایج
در هنگام شارژ، رزین یا افزودنیهای سبک ممکن است به سمت جمعکننده گرد و غبار کشیده شوند. نشتیهایی در اطراف پوششها و اتصالات انتقال ایجاد میشود. خطر زمانی افزایش مییابد که تراشهها وارد آسیاب شوند.
در داخل یک سیستم ACM، پودر آسیاب شده از طریق طبقهبندی کننده و سیکلون قبل از یک الک چرخان یا ارتعاشی عبور میکند. مواد ریز ممکن است به سمت جمع کننده ادامه پیدا کنند. پودر میتواند در مجاری باقی بماند یا در حین انتقال بریزد. بستهبندی وقتی پر کردن و استخراج به طور نامناسبی متعادل باشند، باعث افزایش تلفات میشود.
چهار نوع ریزش پودر
ضایعات به صورت ذرات ریز قابل فروش که پس از جمعآوری منتقل میشوند، نشت از اتصالات یا درها، باقیمانده داخل تجهیزات یا پودر خوب که در حین الک کردن ناپایدار رد میشود، ظاهر میشوند. دستهبندیهای جداگانه، عیبیابی را سریعتر میکنند.
یک موازنه جرم پایه برای آشکار کردن یک مشکل کافی است:
ورودی مواد = پودر قابل فروش + پودر بازیافتی + گرد و غبار از دست رفته + پسماند تجهیزات
اندازهگیری بر اساس شیفت. مجموع ماهانه، اختلالات کوتاهمدت را پنهان میکند.
۱. قبل از تنظیم سیکلون، جریان هوا را تثبیت کنید
مشکلات مربوط به سیکلون اغلب از بالادست شروع میشود. سرعت بیش از حد، ذرات قابل بازیابی را به جمعکنندهی ریز منتقل میکند. سرعت خیلی کم باعث میشود پودر در مجاری تهنشین شود. سپس رسوبات به صورت لخته آزاد میشوند و غربال را واژگون میکنند.
سرعت و فشار فن را تحت بار بررسی کنید. مقادیر خوانده شده را با یک خط پایه تمیز مقایسه کنید. کانکتورها، درها و واشرها را از نظر ورود هوا بررسی کنید. یک رد سفید در اطراف محل اتصال، نشانهی این مشکل است.
سرعت آسیاب، سرعت طبقهبندی کننده و جریان هوا باید با توزیع هدف مطابقت داشته باشند. افزایش سرعت فن میتواند عملکرد را بدتر کند. قبل از تغییر تنظیمات معتبر، محدودیتها را پاک کنید. در سیستم میکرو آسیاب ACM، خردایش، طبقهبندی و جمعآوری به عنوان یک مدار عمل میکنند.
نکته کاربردی: برای حل مشکل ظرفیت، سرعت فن را افزایش ندهید. ابتدا نشتی، انسداد یا تعادل فشار نادرست را بررسی کنید.
۲. بهبود جداسازی سیکلون و تخلیه پودر
سیکلون دکمه تنظیم دقیقی ندارد. عملکرد آن به شرایط ورودی، هندسه و آببندی خروجی بستگی دارد.
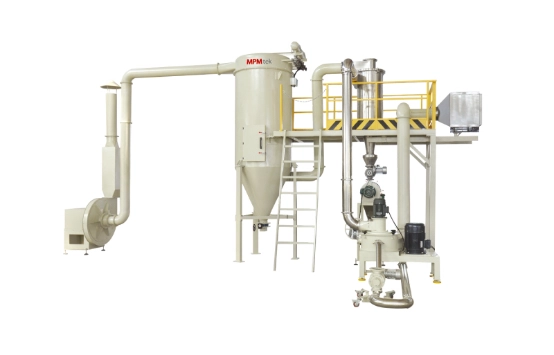
بهینه سازی شرایط عملیاتی سیکلون
نرخ تغذیه را یکنواخت نگه دارید. افزایش ناگهانی سرعت آسیاب، بارگذاری مواد جامد را افزایش میدهد و ممکن است پودر قابل استفاده را به سمت فیلتر هل دهد. ورودی را از نظر تجمع مواد بررسی کنید. زانوییهای کانال که خیلی به آن نزدیک هستند، میتوانند پروفیل سرعت ناهمواری ایجاد کنند.
اندازه سیکلون باید با حجم و ظرفیت هوا مطابقت داشته باشد. واحدی که فقط بر اساس کیلوگرم در ساعت انتخاب میشود، ممکن است خارج از محدوده سرعت مؤثر خود عمل کند. وزن بازیابی شده را با جریان هوا پیگیری کنید.
جلوگیری از خروج پودر جمع شده
تخلیه پایینی یک نقطه ضعف است. نوکهای فرسوده شیرهای چرخشی اجازه میدهند هوا از طریق مخروط به سمت بالا حرکت کند و پودر را دوباره وارد کند. گیرهها و مخازن جمعآوری شل نیز مشکل مشابهی ایجاد میکنند.
هنگام تعویض محصول، به تخلیه توجه کنید. جریان ضربانی میتواند نشاندهندهی پل زدن باشد. رسوبات را تمیز کنید، سپس قفل هوا را بررسی کنید. تخلیهی مداوم و آببندیشده، بارگذاری غربال را پایدارتر میکند.
۳. کاهش هدررفت پودر در فیلتر و سیستمهای جمعآوری گرد و غبار
فیلتر آخرین مانع مهار است، نه دریافتکنندهی محصول. افزایش ناگهانی در ذرات ریز جمعآوریشده به طبقهبندی، جریان هوا یا تخلیهی سیکلون اشاره دارد.
انتخاب و نگهداری از مدیای فیلتر مناسب
محیط فیلتر را بر اساس اندازه ذرات، شیمی و دما انتخاب کنید. سطح کافی فراهم کنید. سرعت بالای فیلتراسیون، اختلاف فشار را افزایش میدهد و میتواند ذرات ریز را از میان محیط فیلتر یا آببندها عبور دهد.
کیسهها را از نظر سوراخهای ریز و آسیبدیدگی در سرآستینها بررسی کنید. قسمت هوای تمیز را از نظر وجود آثار پودر بررسی کنید. در نقاط شارژ، دامپر مواد اولیه با قابلیت جمعآوری گرد و غبار پالسی حاوی مواد معلق در هوا است. مکش بیش از حد میتواند مواد تشکیلدهندهی بچ را به خود جذب کند.
تمیز کردن نبض تعادل
تمیز کردن ضعیف باعث ایجاد کیک گرد و غبار میشود. تمیز کردن شدید میتواند پودر را دوباره جذب کرده و عمر کیسه را کوتاه کند. از اختلاف فشار برای هدایت فواصل پالس استفاده کنید.
ممکن است یک دستگاه به خوبی کار کند، سپس پس از یک صبح مرطوب، فشار رو به افزایشی را نشان دهد. فیلتر لزوماً کوچک نیست. رطوبت به سرعت رفتار پودر را تغییر میدهد. قبل از تعویض بستر، شرایط محیطی را ثبت کنید.
۴. بهینهسازی الک کردن برای محافظت از پودر قابل بازیابی
الک کردن از کیفیت محافظت میکند. این کار باید ذرات بزرگ را بدون تبدیل پودر خوب به ضایعات، حذف کند.
صفحه نمایش را با محصول مطابقت دهید
اندازه مش را از مشخصات محصول و توزیع واقعی انتخاب کنید. یک مش ریزتر ممکن است زودتر کور شود، ظرفیت را کاهش دهد و مواد قابل فروش را بالای مش نگه دارد.
در هر بار تعویض، کشش توری و درزگیرهای لبه را بررسی کنید. یک پارگی کوچک باعث ایجاد محصول غیر استاندارد میشود. یک واشر شل باعث بایپس یا نشتی میشود. تنظیمات را با فرمولاسیون واقعی اعتبارسنجی کنید.
کنترل تغذیه و ارتعاش
توری را به صورت یک لایه نازک و یکنواخت تغذیه کنید. موجهای شدید، سطح مؤثر را کاهش و دفع را افزایش میدهند. پس از اطمینان از تمیز بودن توری، لرزش یا سرعت روتور را تنظیم کنید.
مسیری را برای مواد با اندازه بزرگ تعریف کنید. بازگرداندن هر مادهی دور ریخته شده به آسیاب میتواند باعث ایجاد آلودگی و بهم خوردن تعادل شود. قبل از بازیابی یا پردازش مجدد، از آن نمونهبرداری کنید.
۵. اتصال سیکلونها، فیلترها و غربالها از طریق اتوماسیون بهتر
کنترلهای مرتبط از خطاها جلوگیری میکنند. فن استخراج باید قبل از شروع آسیاب به فشار پایدار برسد. اگر الک از کار افتاد یا فشار بالای فیلتر همچنان فعال بود، تغذیه آسیاب را متوقف کنید.
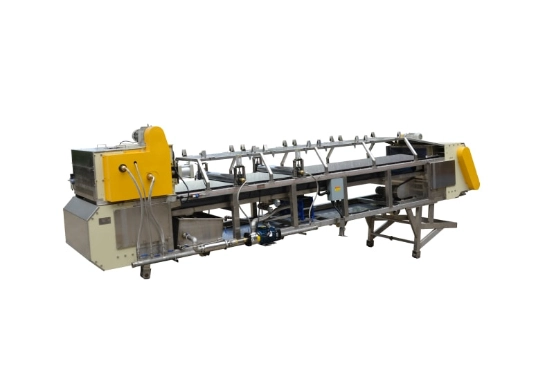
روندهای PLC و HMI تغییرات را قابل مشاهده میکنند. جریان فن، فشار فیلتر، سرعت طبقهبندی کننده و وضعیت غربال را پیگیری کنید. محدودیتهای هشدار باید باعث ایجاد اقدام شوند. خط پوشش پودری اتوماتیک یکپارچه میتواند میکسر، اکسترودر، تسمه خنککننده و بخش ACM را با قفلهای داخلی هماهنگ کند.
۶. چک لیست عملی ممیزی ریزش پودر
ممیزی را تحت یک محصول معمولی انجام دهید و فرمولاسیون را ثبت کنید. پودرها به طور متفاوتی جدا میشوند.
- ورودی، محصول نهایی، پودر بازیافتی و ضایعات را برای هر شیفت ثبت کنید.
- شیر تخلیه سیکلون را از نظر نشت هوا بررسی کنید.
- اختلاف فشار فیلتر را بررسی کنید و سلامت کیسه را بررسی کنید.
- به دنبال رد پودر در اطراف کانالها، فلنجها و اتصالات انعطافپذیر باشید.
- صفحه نمایش را از نظر آسیب، کوری و کشش ضعیف بررسی کنید.
- بازیابی و کیفیت محصول را قبل و بعد از تغییرات پارامترها مقایسه کنید.
- نتایج غیرمعمول را به سوابق تعمیر و نگهداری و تغییر محصول مرتبط کنید.
- نقطه پر شدن را رعایت کنید. توزین و بسته بندی اتوماتیک باید هم وزن پر کردن و هم مکش گرد و غبار موضعی را کنترل کند.
سوالات متداول
س: چرا میزان هدررفت پودر در جداکننده سیکلونی زیاد است؟
علل معمول عبارتند از جریان هوای بیش از حد، بارگذاری ناپایدار ورودی، اندازه نادرست سیکلون یا نشتی در قفل هوای تخلیه. قبل از اصلاح سیکلون، کل مدار فشار را بررسی کنید.
س: چگونه کیسههای فیلتر میتوانند از هدر رفتن پودر جلوگیری کنند؟
بستر مناسب، ذرات ریز را بدون ایجاد مقاومت بیش از حد جذب میکند. مساحت کافی فیلتر، آببندیهای مناسب و تمیز کردن پالسی مبتنی بر اختلاف فشار، کلکتور را پایدار نگه میدارد.
س: آیا سیستم الک میتواند پودر از دست رفته را بازیابی کند؟
وقتی انتخاب مش و کنترل تغذیه صحیح باشد، الک از مخلوط شدن پودر قابل قبول با مواد با اندازه بزرگ جلوگیری میکند. این الک نمیتواند پودری را که از طریق نشتیها از بین رفته یا توسط سیستم تهویه انجام شده است، بازیابی کند.
نتیجه گیری
کاهش هدررفت پودر یک وظیفه سیستمی است. حجم هوا، تخلیه سیکلون، تمیز کردن فیلتر و بارگذاری غربال بر یکدیگر تأثیر میگذارند. اصلاح منبع اغلب بیشتر از یک جمعکننده بزرگتر در پاییندست صرفهجویی میکند.
برای یک خط جدید یا یک مشکل بازیابی موجود، MPMtek میتواند یک تجهیزات و راهکارهای فرآیندی پوشش پودری سفارشی در مورد ظرفیت، فرمولاسیون، اندازه ذرات و طرحبندی. یک موازنه جرم و دادههای عملیاتی اخیر را همراه داشته باشید.