
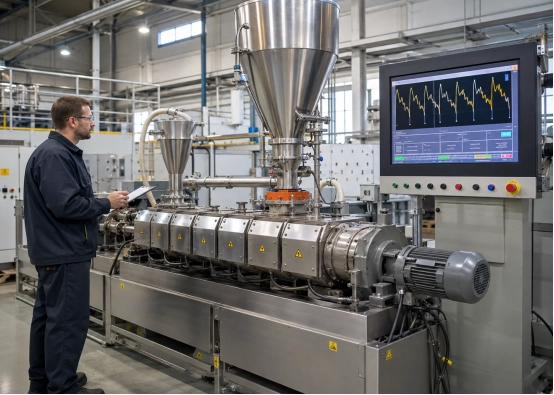
Fluctuation du couple dans un extrudeur de revêtement en poudre Cela signifie que la résistance à l'intérieur du cylindre varie. Les causes habituelles sont une alimentation instable, une fusion non homogène, un mauvais équilibre entre l'alimentation et la vitesse, des variations dans la matière première ou l'usure mécanique.
De légères variations sont normales. Des oscillations répétées, des pics importants ou une augmentation continue vers le seuil d'alarme peuvent réduire la production, affecter la qualité du revêtement et accroître le risque d'arrêt.
Un diagnostic pratique doit commencer par l'alimentation, puis s'intéresser à la température, aux paramètres de fonctionnement, à la formulation et à l'état mécanique.
Que signifie réellement la fluctuation du couple de l'extrudeuse ?
Le couple de l'extrudeuse représente la force nécessaire pour faire tourner les vis à travers le matériau. Il varie au fur et à mesure que le prémélange est transporté, comprimé, fondu et mélangé.
La courbe n'a pas besoin d'être parfaitement plate, mais sa moyenne et son amplitude de fluctuation doivent rester reproductibles.
Analysez le couple en fonction du débit d'alimentation, de la vitesse de la vis, des températures, du courant moteur et de la cadence de production. Une oscillation régulière indique souvent un problème d'alimentation ou de variation de température. Des pics aléatoires peuvent signaler un pontage ou la présence d'agglomérats durs. Une augmentation progressive peut suggérer une accumulation, une température de matériau trop basse ou un remplissage excessif de la vis.
Qu’est-ce qui provoque les fluctuations du couple de l’extrudeuse de revêtement en poudre ?
1. Alimentation irrégulière ou pontage de la trémie
L'alimentation instable est le premier point à vérifier.
Les prémélanges pour revêtement en poudre peuvent présenter une faible densité apparente, une mauvaise fluidité ou une forte teneur en poudre fine. Le matériau peut former des grumeaux à l'intérieur de la trémie, créer des trous ou s'accumuler autour de l'orifice d'alimentation.
Lorsque la quantité de matériau atteignant les vis diminue, le couple chute. Lorsque la poudre accumulée s'effondre soudainement dans la zone d'alimentation, le couple augmente.
Un régime d'alimentation constant ne garantit pas un débit massique constant. Le débit peut varier en raison de la densité apparente, de l'air emprisonné, de l'accumulation de résidus ou d'un niveau de trémie irrégulier.
Les poudres difficiles à traiter peuvent nécessiter une agitation de la trémie, des vibrations ou une alimentation forcée. L'objectif est d'obtenir un flux de matière continu sans compactage excessif.
2. Température de fusion ou du fût instable
La viscosité de la résine varie en fonction de la température. Si le matériau est trop froid, la résistance et le couple augmentent. S'il est trop chaud, sa viscosité peut diminuer et le couple chuter. Une chaleur excessive peut également entraîner un durcissement, une dégradation ou la formation de dépôts.
Vérifier :
- cycle de la vanne de chauffage ou de refroidissement
- Débit d'eau de refroidissement restreint
- Température de l'eau de refroidissement instable
- Capteurs endommagés ou mal calibrés
- Réglages de température incorrects
- Temps de stabilisation insuffisant
La température affichée dans le cylindre peut différer de la température de fusion. Mesurez la température de fusion régulièrement avant toute modification importante.
3. Mauvais équilibre entre la vitesse d'avance et la vitesse de la vis
Le débit d'avance et la vitesse de la vis déterminent le niveau de remplissage de la vis.
Si le débit d'alimentation est trop élevé, les vis peuvent se remplir excessivement, ce qui augmente le couple et la pression. Si la vitesse de rotation des vis est trop élevée par rapport au débit d'alimentation disponible, les vis peuvent alterner entre des conditions de remplissage insuffisant et excessif, ce qui engendre un mélange et un couple instables.
Ne réglez pas uniquement la vitesse de la vis. Elle influe également sur le temps de séjour, le cisaillement et la température de fusion. Ajustez l'avance et la vitesse simultanément par petits incréments.
4. Variation de la formule ou des matières premières
Les modifications apportées aux matières premières peuvent altérer le comportement d'alimentation et de fusion.
Les causes typiques comprennent :
- viscosité de résine différente
- Modifications de la charge en pigments ou en charges
- Pourcentage de poudre recyclée incohérent
- absorption d'humidité
- Ingrédients agglomérés
- Mauvaise uniformité du prémélange
- Variation de la taille des particules ou de la densité apparente
Un doseur volumétrique peut délivrer des quantités différentes à la même vitesse de rotation lorsque la densité apparente varie. Enregistrez les lots de matériaux, la densité apparente, le temps de prémélange et la teneur en poudre recyclée.
5. Accumulation de résidus de vis, usure ou problèmes mécaniques
Si l'alimentation et la température sont stables, inspectez la vis et le système d'entraînement.
La résine durcie, les dépôts de pigments ou la poudre compactée peuvent réduire la section de passage disponible. L'usure des éléments de vis ou des revêtements du cylindre peut également diminuer l'efficacité du transport et accroître la sensibilité aux variations d'alimentation.
Parmi les autres causes, citons les éléments de vis endommagés, un assemblage de vis incorrect, un mauvais alignement de l'arbre, l'usure des roulements, les problèmes d'accouplement, une mauvaise lubrification de la boîte de vitesses ou un signal de couple instable.
L'inspection mécanique doit devenir la priorité lorsque les conditions de processus sont stables mais que le profil de couple ne s'améliore pas.
Comment résoudre les problèmes de couple instable de l'extrudeuse ?
Étape 1 : Analyser la tendance du couple
Enregistrez le couple, la vitesse d'alimentation, la vitesse de la vis, la température du cylindre, la température de fusion, le courant du moteur et la puissance de sortie.
Déterminez si la fluctuation est régulière, aléatoire ou croissante. Notez si elle débute au démarrage, après une modification de la formule, après une augmentation de la production ou plus tard au cours du fonctionnement.
Étape 2 : Vérifiez d’abord le système d’alimentation
Inspectez la trémie, l'orifice d'alimentation et la vis d'alimentation afin de détecter tout blocage, obstruction ou accumulation de dépôts. Vérifiez le bon fonctionnement de l'agitateur, du vibreur et du dispositif d'alimentation forcée.
Effectuez un test de débit chronométré. Prélevez et pesez le débit du distributeur à plusieurs reprises dans les mêmes conditions. Toute variation entre les échantillons confirme une alimentation instable.
Étape 3 : Stabiliser le profil de température
Vérifiez que chaque zone maintient sa température de consigne sans cycles de chauffage et de refroidissement excessifs. Contrôlez le débit, la pression et la température de l'eau de refroidissement.
Comparez les valeurs du panel avec une mesure indépendante lorsque cela est possible. Laissez le processus se stabiliser après chaque modification.
Étape 4 : Ne modifiez qu’un seul paramètre à la fois.
Utilisez cette séquence :
- Stabiliser l'alimentation.
- Vérifier la température du fût et de la fonte.
- Confirmer le débit d'alimentation réel.
- Réglez la vitesse d'avance ou la vitesse de la vis par petits incréments.
- Évaluer la configuration de la vis si la plage de fonctionnement reste étroite.
Consignez chaque modification et son effet. Évitez de modifier simultanément la température, la vitesse et la formule.
Étape 5 : Inspecter les vis et le système d’entraînement
Si les ajustements du processus ne résolvent pas le problème, arrêtez et nettoyez l'extrudeuse conformément à la procédure approuvée.
Inspectez les éléments de vis, les blocs de malaxage, les arbres et les chemises de cylindre afin de détecter tout dépôt, usure ou dommage. Vérifiez les roulements, les accouplements, la lubrification de la boîte de vitesses et les composants de limitation de couple. Assurez-vous de la précision des signaux de couple et de courant.
| Modèle de couple | Probablement cause | Premier contrôle |
| Montée et chute régulières | courant d'alimentation en surtension | Trémie et alimentateur |
| pointes acérées aléatoires | agglomérats pontants ou durs | Port de prémélange et d'alimentation |
| Augmentation progressive du couple | Accumulation ou basse température | Canon et vis |
| Changements entre les lots | variation de formule ou de densité | Registres des matières premières |
Comment prévenir les fluctuations de couple dans les lots futurs ?
Standardiser le temps de prémélange, l'ordre de chargement et la taille des lots. Protéger les matières premières de l'humidité et éliminer les agglomérats avant la production.
Calibrez régulièrement le doseur, surtout lors du passage d'une formule à une autre présentant des densités apparentes différentes. Utilisez l'agitation, la vibration ou l'alimentation forcée pour les prémélanges peu fluides.
Définissez des plages de fonctionnement approuvées pour le débit d'alimentation, la vitesse de la vis, le couple et la température de fusion. Enregistrez les paramètres validés comme recettes de production lorsque cela est possible. Analysez l'évolution du couple au fil du temps. Des variations progressives peuvent révéler une usure de l'alimentateur, de la vis ou une accumulation de matière avant l'arrêt.
Pour les nouvelles formules difficiles, des essais sur un laboratoire double vis extrudeur peut identifier le profil de température requis, la configuration de la vis et la plage de débit avant la mise à l'échelle.
Quand faut-il envisager de moderniser le système d'alimentation ou l'extrudeuse ?
Une évaluation des équipements peut s'avérer nécessaire lorsque les fluctuations de couple limitent le rendement, que les matériaux à faible densité ne peuvent être alimentés de manière constante, que la poudre recyclée provoque des surtensions fréquentes ou que les zones de température réagissent trop lentement.
Le système d'alimentation, la configuration de la vis, la capacité d'entraînement et le système de commande doivent être considérés comme un tout. Une augmentation de la puissance du moteur ne suffira pas à corriger une alimentation instable ou une géométrie de vis inadaptée.
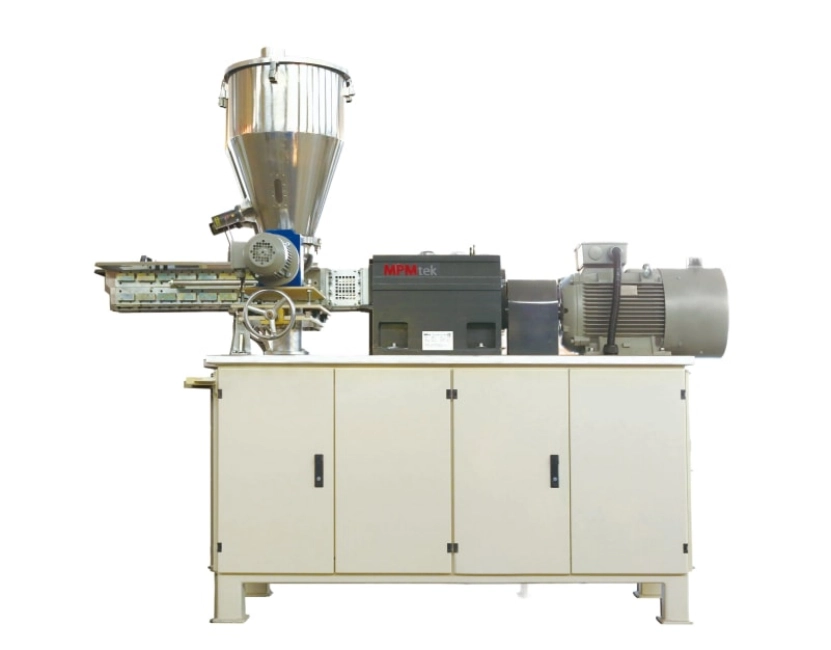
de MPMtek extrudeuses à double vis Elle peut être configurée avec alimentation forcée, contrôle de température multizone, éléments de vis modulaires, protection contre le couple et gestion des recettes par automate programmable/interface homme-machine. Ces fonctionnalités garantissent un traitement reproductible pour différentes formules et cadences de production.
Conclusion
Le couple de l'extrudeuse de revêtement en poudre fluctue généralement en raison des variations du débit de matière ou de la résistance. Commencez par vérifier l'alimentation, puis contrôlez la température, l'équilibre entre l'alimentation et la vitesse, la formulation et l'état mécanique.
Si votre extrudeuse continue de subir des variations de couple, veuillez communiquer le type de formule, le débit cible et les données de fonctionnement actuelles à MPMtekl'équipe d'ingénierie de pour une évaluation personnalisée des équipements et des processus.
FAQ (questions fréquentes)
Q : Est-il normal de constater une certaine fluctuation du couple dans une extrudeuse à double vis ?
Oui. De légères variations autour d'une moyenne stable sont normales. Des fluctuations importantes, répétées ou croissantes indiquent une alimentation instable, des changements de viscosité ou une modification de la charge mécanique.
Q : Le blocage de la trémie peut-il provoquer des pics de couple dans l'extrudeuse ?
Oui. Le phénomène de pontage interrompt le flux de matière. Lorsque le prémélange accumulé pénètre soudainement dans l'alimentateur ou l'extrudeuse, le niveau de remplissage et le couple de la vis peuvent augmenter rapidement.
Q : Dois-je réduire la vitesse de la vis lorsque le couple commence à fluctuer ?
Pas immédiatement. Réduire la vitesse peut diminuer temporairement la charge, mais augmenter le remplissage de la vis si le débit d'avance reste inchangé. Vérifiez d'abord la stabilité de l'alimentation et la température.



