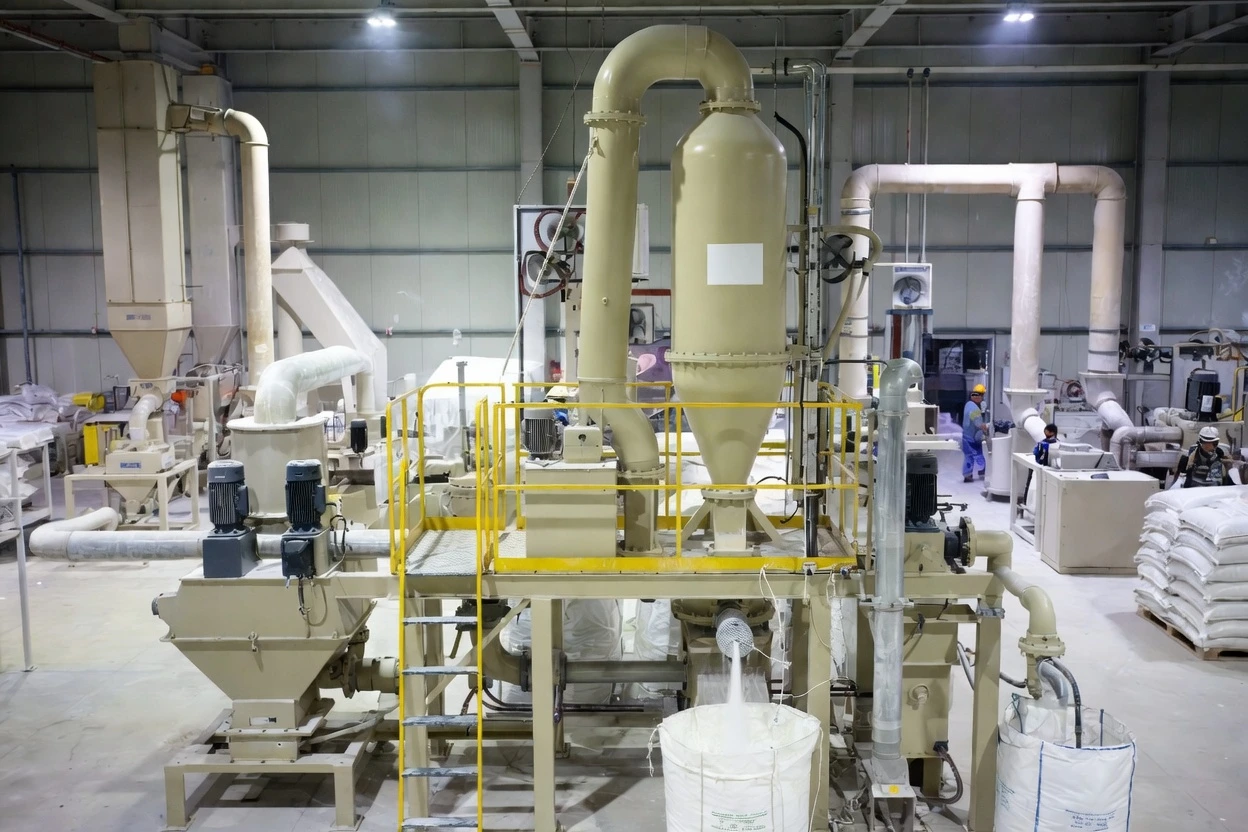
La velocità del classificatore è uno di quei parametri che, in modo discreto, definiscono l'intero comportamento di un mulino ACM. Non si tratta solo di una manopola da regolare per ottenere la finezza desiderata; è il cuore del controllo della polvere. Quando gli operatori parlano di uniformità, resa e levigatezza del rivestimento, spesso si riferiscono alla precisione della taratura del classificatore.
Qual è la funzione del classificatore in un mulino ACM?
All'interno di un Sistema di micro-rettifica ACMIl classificatore separa le particelle fini da quelle grossolane durante la macinazione. Non si tratta di un processo passivo, bensì dinamico. Le lame rotanti creano un campo centrifugo che determina quali particelle sono sufficientemente fini per essere espulse e quali devono rientrare per un ulteriore impatto. Tale separazione garantisce una distribuzione granulometrica uniforme della polvere, essenziale per ottenere polveri di rivestimento di alta qualità utilizzate nelle applicazioni elettrostatiche. La regolazione della velocità del classificatore influisce direttamente sulla finezza e sulla resa del prodotto: una velocità troppo elevata riduce la produttività, mentre una velocità troppo bassa permette alle particelle grossolane di passare attraverso il sistema.
Come la velocità del classificatore interagisce con il flusso d'aria e la progettazione del rotore
La velocità del classificatore da sola non è sufficiente. Il volume d'aria e la progettazione del rotore formano un delicato equilibrio con essa. Velocità più elevate aumentano la forza centrifuga, spingendo le particelle più grandi verso la zona di macinazione. Tuttavia, il flusso d'aria deve essere sufficiente a trasportare le particelle fini attraverso il classificatore senza turbolenze o riflussi. La configurazione del rotore (numero di pale, angolo e condizioni di usura) influisce sull'efficienza di questo processo. Una regolazione errata può portare a granulometrie non uniformi o a una riduzione dell'efficienza, un problema che si manifesta spesso con uno spessore del rivestimento non omogeneo o un comportamento di caricamento anomalo sulla linea di produzione.
Come la velocità del classificatore influenza la distribuzione delle dimensioni delle particelle
La relazione tra velocità del classificatore e dimensione delle particelle è diretta ma non lineare. Ogni formulazione reagisce in modo diverso.
Perché l'aumento della velocità del classificatore produce una polvere più fine?
All'aumentare della velocità del classificatore, la precisione della separazione migliora. La forza centrifuga diventa più intensa, consentendo il passaggio solo delle particelle più piccole e respingendo quelle più grossolane, che vengono poi rimacinate. Questo produce una polvere più fine con valori D97 inferiori, fondamentali per ottenere finiture uniformi nei rivestimenti in poliestere o ibridi. Tuttavia, c'è un compromesso: velocità più elevate riducono la produttività perché una maggiore quantità di materiale circola all'interno del mulino anziché essere espulsa. La velocità ottimale dipende dal tipo di resina, dal carico di pigmento e dalla finezza desiderata. In pratica, gli operatori effettuano piccole regolazioni monitorando i dati relativi alle particelle in tempo reale.
Cosa succede quando il classificatore funziona troppo lentamente?
Un classificatore lento permette alle particelle più grossolane di sfuggire alla classificazione. Il risultato è visibile durante l'applicazione: superfici ruvide o effetto buccia d'arancia dovuti a uno strato di pellicola non uniforme. La carica elettrostatica diventa meno stabile perché le particelle più grandi trasportano la carica in modo diverso rispetto a quelle più fini. Sebbene velocità inferiori possano migliorare leggermente l'efficienza energetica riducendo il carico del motore, la qualità del prodotto ne risente sensibilmente. Nelle linee di produzione continue, dove la costanza è più importante del risparmio energetico marginale, questo compromesso raramente si rivela vantaggioso.
Trovare il giusto equilibrio tra efficienza e qualità nelle linee di produzione di verniciatura a polvere.
Trovare un equilibrio tra efficienza e qualità definisce una buona pratica di macinazione. Ogni tipo di polvere si comporta in modo diverso sotto stress meccanico.
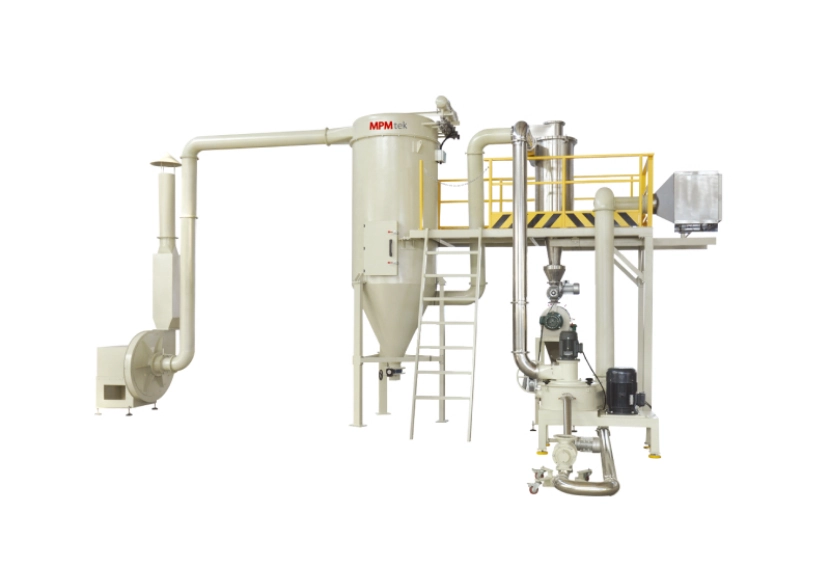
Trovare la velocità di classificazione ottimale per diversi tipi di polvere
Le polveri epossidiche spesso tollerano distribuzioni più grossolane perché scorrono bene durante la polimerizzazione, mentre i sistemi a base di poliestere richiedono un controllo più preciso dell'aspetto superficiale. Le polveri ibride si collocano a metà strada. Le regolazioni devono tenere conto del carico del mulino e della velocità di alimentazione (un'alimentazione eccessiva può sovraccaricare anche un classificatore perfettamente tarato) e il controllo della temperatura all'interno della camera è importante perché il calore influisce sull'ammorbidimento della resina e sulle caratteristiche di flusso durante la macinazione. Test costanti su lotti diversi garantiscono una riproducibilità che i clienti notano immediatamente.
La relazione tra velocità del classificatore e consumo energetico
Velocità di classificazione più elevate richiedono maggiore potenza sia dai motori che dai sistemi di flusso d'aria. La ventola deve superare una maggiore resistenza poiché la rotazione accelera la circolazione delle particelle. Efficiente mulino ACM La progettazione riduce al minimo la perdita di energia grazie a canali d'aria ottimizzati e componenti a basso attrito, mantenendo al contempo la precisione di classificazione. I sistemi moderni integrano controlli intelligenti in grado di regolare automaticamente la velocità del classificatore in base ai sensori di feedback che misurano la granulometria o la caduta di pressione attraverso la camera: un passo concreto verso una produzione efficiente dal punto di vista energetico senza compromettere la qualità.
Consigli pratici per gli operatori che regolano le impostazioni del mulino ACM
Nella pratica, la regolazione della velocità del classificatore è in parte scienza e in parte esperienza.
Come ottimizzare la velocità del classificatore durante le esecuzioni in produzione
Gli operatori in genere partono da parametri di base raccomandati dai fornitori di apparecchiature come MPMtek o produttori simili noti per i loro sistemi di macinazione di precisione. Da lì, vengono apportate regolazioni incrementali monitorando gli analizzatori di granulometria online o i risultati dei test di setacciatura. La registrazione di ogni modifica crea un database interno, un riferimento dinamico che aiuta le configurazioni future a funzionare senza intoppi quando cambiano le formulazioni o vengono introdotti nuovi pigmenti.
Problemi comuni quando si modifica la velocità del classificatore e come risolverli
Risultati incoerenti in termini di dimensione delle particelle
Quando la produzione fluttua nonostante impostazioni stabili, le cause più comuni sono le lame del classificatore usurate o i percorsi del flusso d'aria non bilanciati. L'usura delle lame modifica la distanza tra la punta e il contenitore e riduce l'efficienza di separazione; la loro sostituzione ripristina rapidamente la costanza delle prestazioni.
Eccessiva generazione di calore nella camera del mulino
Se la temperatura aumenta bruscamente dopo aver incrementato la velocità, le perdite per attrito potrebbero essere troppo elevate o il flusso d'aria insufficiente per il raffreddamento. Riducendo leggermente la velocità del classificatore o migliorando la distribuzione dell'aria, le condizioni si stabilizzano solitamente senza lunghi tempi di inattività.
Riduzione della produttività nonostante l'ottima qualità dell'output.
A volte tutto sembra perfetto, tranne per un calo significativo della resa. Questo è spesso un segno di sovra-classificazione: troppi materiali fini vengono ricircolati inutilmente. Verificare l'uniformità della velocità di alimentazione o le condizioni del rotore aiuta a ripristinare l'equilibrio tra resa e finezza.
Miglioramento della qualità della verniciatura a polvere grazie alla tecnologia avanzata del mulino ACM.
La tecnologia ora consente ai mulini di autoregolarsi laddove un tempo era necessaria una costante supervisione manuale. MPMTek classificatori ad alta velocità Il sistema impiega un controllo preciso della frequenza. I sistemi di monitoraggio integrati tengono traccia dell'assorbimento di corrente, della temperatura e della pressione differenziale per mantenere la stabilità anche durante lunghi cicli di produzione. Queste soluzioni progettuali privilegiano l'affidabilità, un aspetto fondamentale quando gli impianti funzionano ininterrottamente su più turni, producendo lotti di diverso colore con tempi di inattività minimi.
Perché un corretto controllo della velocità del classificatore è importante per gli obiettivi aziendali
Una granulometria stabile si traduce direttamente in una maggiore efficienza di applicazione: meno scarti dovuti a difetti superficiali e una copertura di rivestimento più uniforme per chilogrammo applicato. La macinazione ottimizzata riduce anche gli sprechi derivanti dalla rilavorazione di materiale non conforme alle specifiche, un costo nascosto che molti impianti sottovalutano finché non iniziano a monitorarlo attentamente. Per i produttori che competono a livello globale nei mercati delle vernici in polvere, dove i margini si riducono di anno in anno, investire nella tecnologia avanzata di macinazione ACM non significa solo precisione, ma anche rimanere competitivi grazie a un controllo di processo più intelligente.
Domande frequenti
D1: In che modo l'esperienza dell'operatore influenza la regolazione ottimale del classificatore?
Gli operatori esperti riconoscono segnali sottili come cambiamenti di suono o fluttuazioni della pressione dell'aria che indicano uno squilibrio molto prima che gli strumenti lo rilevino.
D2: Esiste un valore D97 ideale per tutte le vernici in polvere?
Non esiste un valore fisso adatto a tutte le formulazioni; una resina epossidica potrebbe puntare a 35 µm, mentre un poliestere ad alta brillantezza potrebbe richiederne 25 µm, a seconda dei requisiti di finitura.
D3: Il controllo automatizzato può sostituire completamente la regolazione manuale?
L'automazione gestisce bene la stabilità, ma la calibrazione iniziale trae ancora beneficio dal giudizio umano basato sull'ispezione visiva del comportamento della polvere durante i test di polimerizzazione.
D4: Quale pratica di manutenzione influisce maggiormente sull'accuratezza della classificazione?
La pulizia regolare delle pale e dei condotti previene l'accumulo di residui che alterano i flussi d'aria: un aspetto spesso trascurato, ma fondamentale per garantire prestazioni costanti durante le diverse sessioni di utilizzo.