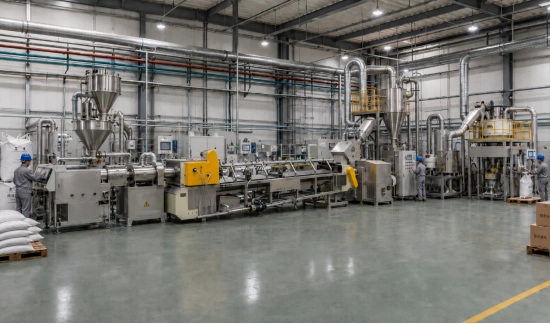
Um fabricante de tinta líquida entende de pigmentos, resinas e especificações do cliente. A pintura a pó exige uma disciplina diferente. Não há fase solvente para mascarar uma mistura inadequada. O histórico de aquecimento e o tamanho das partículas são cruciais.
Defina o produto, dimensione o processo e selecione uma linha de produção integrada. Esse é o caminho prático para a produção de revestimento em pó.
Por que um fabricante de tintas deveria adicionar a produção de revestimento em pó ao seu portfólio?
Os revestimentos em pó atendem aos mercados de eletrodomésticos, móveis, componentes automotivos, arquitetura e indústria. Os clientes valorizam películas duráveis e uma aplicação mais limpa. Uma fábrica de revestimentos em pó reduz o manuseio de solventes.
O laboratório, o armazém, os procedimentos de qualidade e os canais de venda podem continuar sendo úteis. Tanques de mistura, moinhos de esferas e máquinas de envase de líquidos não são substitutos. Baseie a análise de viabilidade em pedidos reais. Uma linha decorativa com mudanças frequentes de cor exige uma linha diferente daquela com primer preto.
Etapa 1: Defina seu produto de revestimento em pó e sua meta de produção
As decisões sobre o equipamento só fazem sentido depois que o produto estiver transparente. Selecione a família de resina: epóxi, poliéster, híbrida ou especial. Defina a temperatura de cura, o brilho, a textura, a resistência às intempéries e a espessura da película.
A distribuição do tamanho das partículas depende da aplicação. Uma linha de pintura manual pode precisar de uma faixa de distribuição diferente de uma linha automática. Defina cores, formulações, tamanho do lote e tempo de limpeza.
A capacidade deve acompanhar a demanda. Uma linha de laboratório pode validar uma fórmula, e então uma configuração industrial pode ser dimensionada para 100-200 kg/h, 500-600 kg/h ou 1000 kg/h. Teste a resina real antes de aprovar uma linha superdimensionada.
Etapa 2: Mapear todo o processo de produção de revestimento em pó.
- Recebimento e armazenamento de matérias-primas: Inspecione a resina, os pigmentos, os materiais de enchimento e os aditivos por lote. Proteja-os da umidade e de misturas incorretas.
- Pesagem e dosagem: A dosagem precisa protege a cor e garante a consistência da cura.
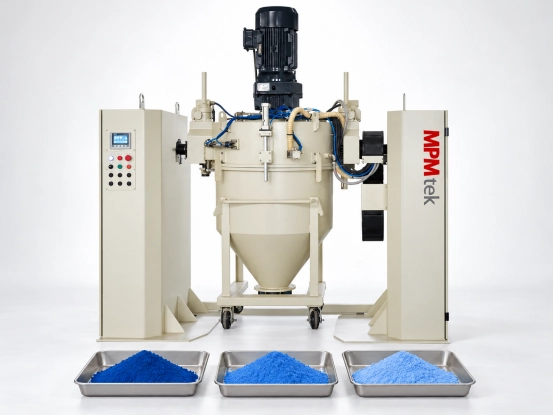
- Pré-mistura a seco: Os ingredientes sólidos são distribuídos antes de entrarem na extrusora.
- Extrusão por fusão: O calor e o cisalhamento controlado homogeneizam a formulação.
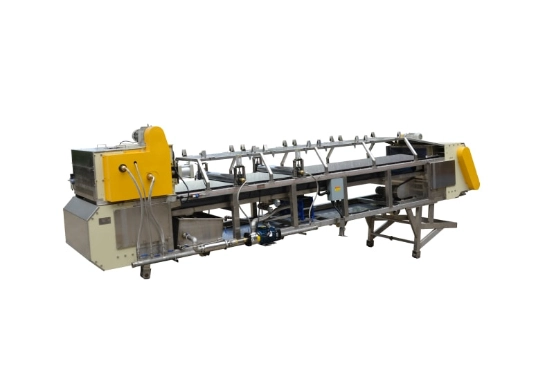
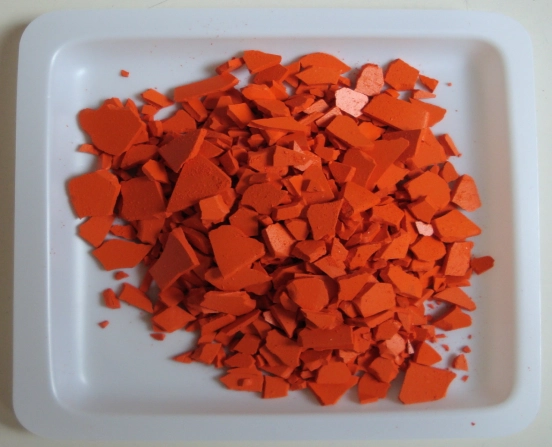
- Resfriamento e formação de flocos: A cola termofusível se transforma em uma folha, lasca ou flocos.
- Pulverização e classificação: O material resfriado é moído e separado por tamanho.
- Peneiramento e mistura final: Os aglomerados indesejados são removidos e o produto é ajustado, se necessário.
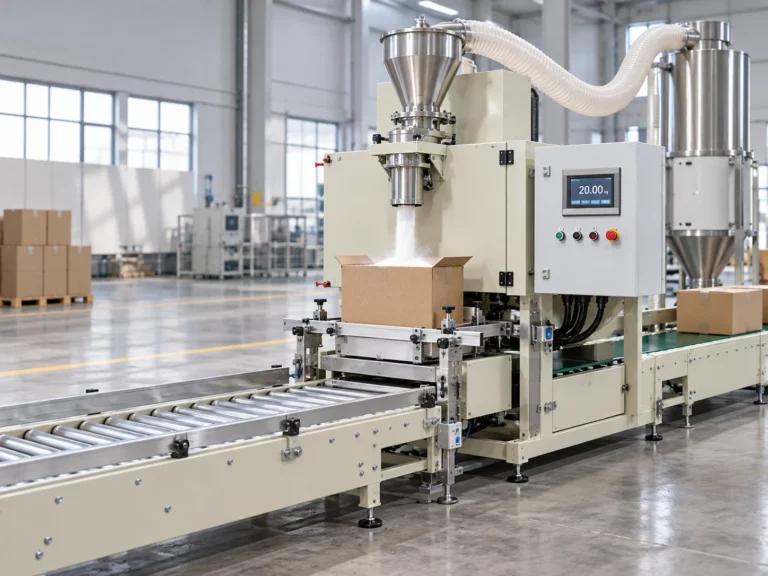
- Pesagem e embalagem: O pó finalizado é embalado, etiquetado e liberado.
Com um pó de poliéster azul, uma pré-mistura inadequada pode resultar em variação de cor durante a extrusão. Uma folha resfriada a quente pode produzir partículas finas instáveis. A linha deve ser projetada como um processo único.
Etapa 3: Selecione o equipamento principal para fabricação de revestimento em pó
Os requisitos de produtividade, formulação e limpeza devem ser abordados na mesma discussão sobre equipamentos.
3.1 Pré-misturador e Alimentador de Aditivos
Os pré-misturadores criam a distribuição a seco da qual depende a extrusão. A escolha do misturador e do alimentador segue essa fórmula. Uma alimentação inadequada pode deslocar o agente de cura de um lote para outro. Aditivos pesados podem formar pontes na tremonha, portanto, a geometria e a agitação são importantes.
Extrusora de rosca dupla 3.2
A extrusora é o principal dispositivo térmico e de mistura. A configuração da rosca, o torque, o tempo de residência e as zonas de aquecimento devem ser adequados à composição química. Materiais de alto brilho podem ser danificados pelo calor. Primários com carga mineral podem exigir maior torque e resistência ao desgaste.
Durante o comissionamento, observe a pressão de fusão e o torque conforme a taxa de alimentação muda. Uma especificação adequada é essencial. extrusora de rosca dupla Dá ao operador espaço para ajustar o cisalhamento sem perder a estabilidade.
3.3 Correia de Resfriamento e Triturador
O sistema de resfriamento congela a mistura fundida, tornando-a utilizável. Rolos espalham uma camada de material e o resfriamento a ar reduz sua temperatura antes da trituração. Uma camada irregular pode sobrecarregar o triturador ou enviar pedaços quentes para o moinho.
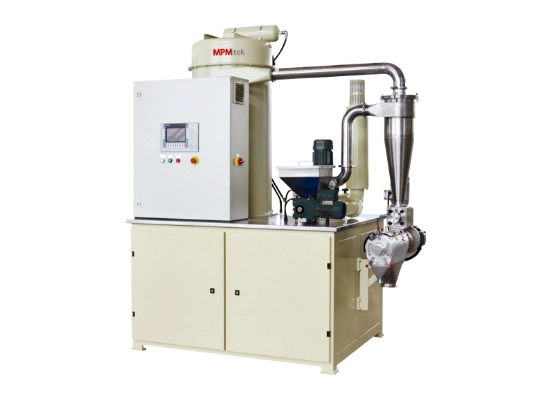
Moinho e classificador ACM 3.4
A moagem define o comportamento físico do pó final. A velocidade do classificador altera o ponto de corte e o equilíbrio entre o produto utilizável e as partículas finas. Partículas muito grandes podem deixar uma película áspera ou não fundir.
Avalie um sistema integrado Moinho ACM para revestimento em pó Com a resina alvo, o fluxo de ar, o aumento da temperatura e o manuseio do retorno tornam-se evidentes durante um longo turno de verão.
3.5 Pesagem, Embalagem e Automação
A pesagem e embalagem automáticas reduzem erros repetitivos. O transporte pode ser mecânico ou pneumático. O armazenamento e o registro de receitas ajudam a repetir um lote com sucesso. A automação deve eliminar a incerteza.
Etapa 4: Planeje o layout da fábrica, as instalações e os controles de EHS (Saúde, Segurança e Meio Ambiente).
Utilize um fluxo unidirecional do armazenamento para o produto acabado e deixe acesso livre ao redor da extrusora, da seção de resfriamento e do moinho. Confirme a carga elétrica, a água de resfriamento, o ar comprimido, a ventilação e o sistema de coleta de poeira antes da entrega.
A poeira em pó exige manutenção. Pontos de transferência no solo, vedação de vazamentos e seleção de filtragem adequada. O controle de poeira combustível deve ser considerado na revisão do projeto. A MPMtek pode auxiliar no planejamento de um prédio antigo com pintura líquida, colunas de formato irregular ou corredores de serviço estreitos.
Etapa 5: Estabelecer o controle de qualidade antes da produção em larga escala.
Os laboratórios de análise de pós precisam de mais do que apenas verificar cor e densidade. É necessário testar tamanho de partícula, tempo de gelificação, fluidez, nivelamento, brilho, resposta à cura, adesão e resistência ao impacto.
Guarde as amostras de retenção e os registros de lote. Registre a temperatura de extrusão, a velocidade da rosca, a taxa de alimentação e as configurações do classificador. Quando um cliente relatar furos posteriormente, a rastreabilidade será mais importante do que a memória. Envie a formulação real para testes com o fornecedor.
Etapa 6: Instalar, colocar em funcionamento e dimensionar a linha de produção
O comissionamento vai além da simples entrega. Verifique as instalações e proteções, faça um teste com o equipamento vazio e, em seguida, introduza uma formulação conhecida a uma taxa conservadora. Ajuste as configurações enquanto mede o pó.
Treine os operadores em limpeza e troca de formato. Monitore o rendimento, o pó utilizável, o tempo de inatividade e a duração da troca de formato. Uma linha operando na capacidade nominal que gera retrabalho não é capacidade útil. Aumente a produção em pequenos passos.
Etapa 7: Como escolher o fornecedor certo de equipamentos para pintura a pó
O fornecedor deve discutir sua formulação em termos de engenharia. Solicite evidências de testes e dados de utilidade claros.
- O fornecedor pode testar a formulação real e o tamanho de partícula desejado?
- A extrusora, a seção de resfriamento e o sistema ACM são compatíveis com a capacidade proposta?
- A proposta incluirá um diagrama de fluxo do processo e um layout de workshop?
- Estão incluídos guia de instalação, peças de reposição e treinamento do operador?
- É possível expandir a linha sem substituir seus controles principais?
- Os documentos CE, ATEX ou outros documentos exigidos estão disponíveis para o mercado de destino?
A MPMtek desenvolve equipamentos e linhas completas de pintura a pó, com equipamentos de laboratório para ampliação de escala. Seu histórico comprovado inclui certificações ISO 9001, CE e ATEX. O selo de certificação importa menos do que a documentação, os testes e o serviço prestado estarem à altura da planta que está sendo construída.
FAQ
P: É possível converter uma fábrica de tinta líquida existente para a produção de revestimento em pó?
Muitas vezes, sim. O laboratório, o armazém e a equipe de controle de qualidade podem ser reaproveitados. Equipamentos específicos ainda são necessários para pré-mistura, extrusão, resfriamento, moagem e embalagem. Os sistemas de utilidades e controle de poeira precisam ser reavaliados.
P: Qual é a máquina mais importante em uma linha de pintura a pó?
A extrusora de dupla rosca é fundamental para a mistura do material fundido, mas não consegue compensar uma dosagem inadequada ou um resfriamento instável. A qualidade depende de toda a linha de produção.
P: Devo começar com uma linha de laboratório ou uma linha de produção completa?
Comece com testes de laboratório quando a formulação ou o mercado não forem comprovados. linha de revestimento em pó de laboratório É possível definir as configurações antes de um investimento maior. Uma linha completa se encaixa quando a demanda é definida.
Conclusão
A produção de revestimento em pó funciona melhor quando os requisitos do produto orientam a escolha do equipamento. Defina a formulação e a capacidade, e então conecte cada etapa em um fluxo controlável.
A MPMtek pode analisar a formulação, a capacidade e as condições do local antes da especificação de uma linha de produção. Envie esses detalhes através do [inserir link aqui]. linha de produção de revestimento de pó O caminho a seguir é a consulta para uma configuração prática. O próximo passo é um teste e uma avaliação no local.
Contacte MPMtek com o produto-alvo, capacidade e serviços públicos.