
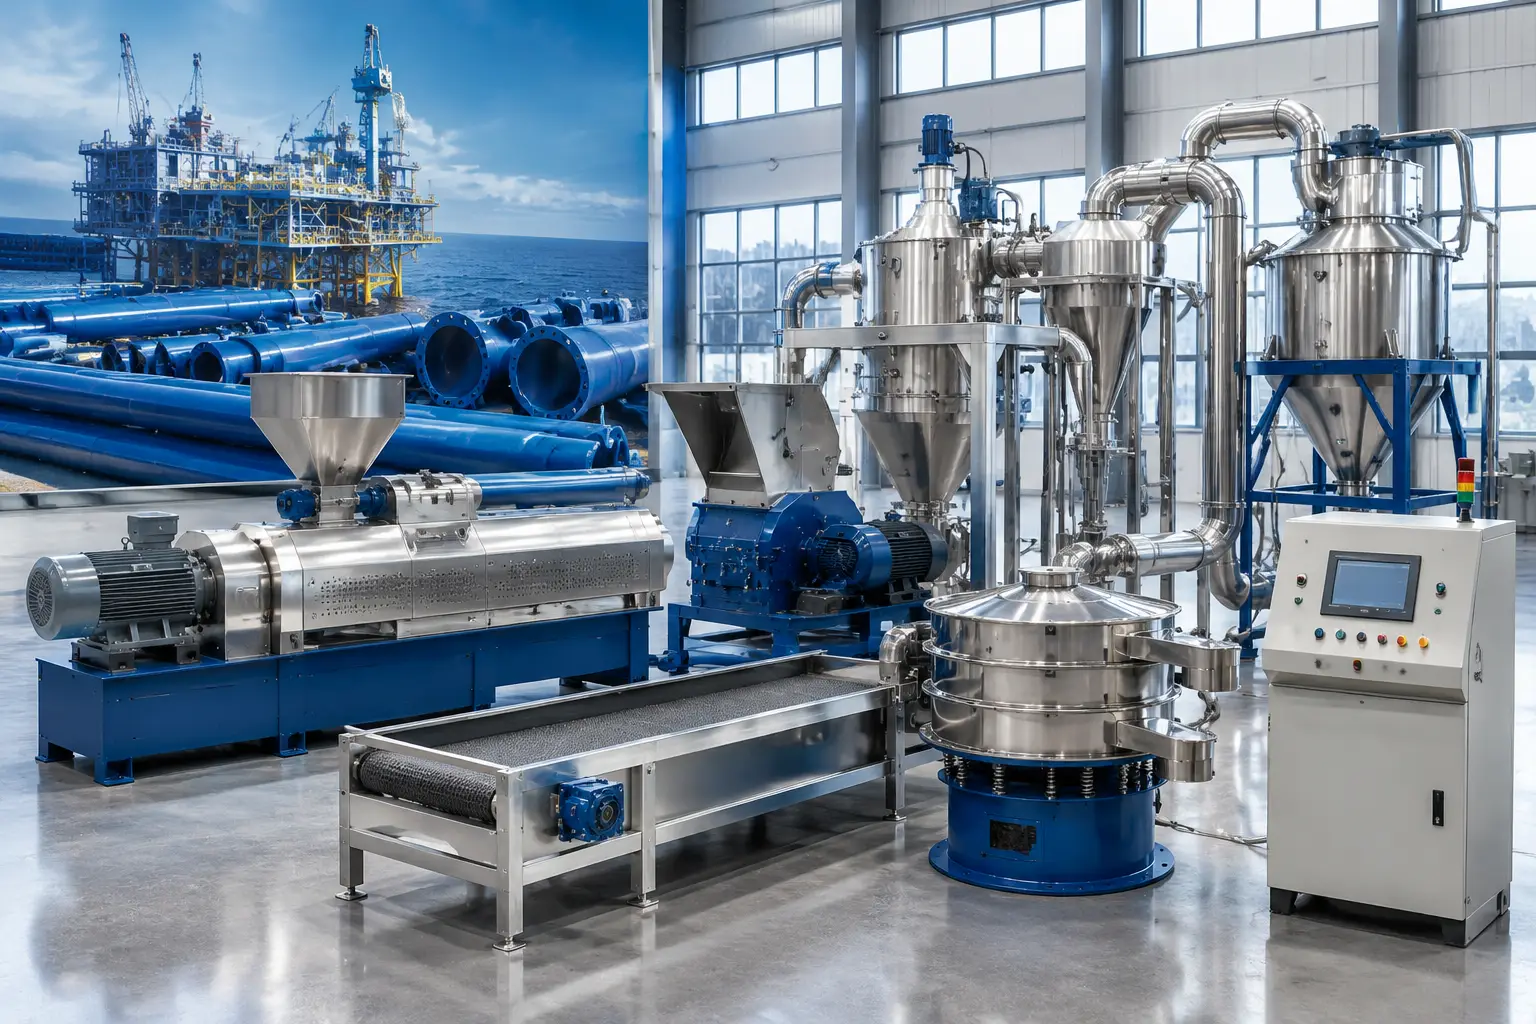
Основные технические требования к производству антикоррозионного порошка
Производство антикоррозионного порошка промышленного класса принципиально отличается от производства стандартных декоративных покрытий. Химический состав более агрессивный, наполнители более тяжелые, а допустимая погрешность в процессе экструзии практически равна нулю. Если смола не идеально гомогенизирована, покрытие выйдет из строя в полевых условиях, что приведет к катастрофическому окислению подложки.
Почему дисперсия и гомогенизация смолы имеют решающее значение
Основой любого высокоэффективного антикоррозионного покрытия является его смоляная система, часто основанная на специализированных эпоксидных или фенольных вариантах. Эти смолы выбираются за их химическую стойкость, но, как известно, их обработка крайне сложна, поскольку требует чрезвычайно точного контроля температуры.
Двухвинтовый экструдер Конструкция с двумя соосно вращающимися шнековыми валами позволяет идеально диспергировать и распределять сырье с помощью точных перемешивающих элементов с высокой скоростью в цилиндре. Без такого высокого крутящего момента функциональные добавки — дорогостоящие химические вещества, которые фактически предотвращают коррозию, — не будут должным образом инкапсулированы. Неравномерное смешивание создает «слабые места» в отвержденной пленке. Мы видели случаи, когда покрытие трубопровода выглядело идеально на вид, но не проходило испытания на солевое распыление в течение нескольких недель из-за микроскопического неравномерного распределения. Идеальное и однородное распределение и диспергирование — единственный способ гарантировать, что конечный продукт выдержит воздействие морской или подземной среды.
Управление высокими Наполнители и добавки для повышения плотности
Антикоррозионные составы «тяжелые» во всех смыслах этого слова. Они насыщены минералами высокой плотности или металлической цинковой пылью. Это создает механическую проблему: эти материалы стремятся осесть или вызвать сильный абразивный износ. Стандартные питатели часто забиваются такими смесями. Использование Близнец шнековый питатель Принудительная подача материалов с плохой текучестью и низкой удельной плотностью, таких как переработанные порошки, помимо других видов подачи, может помочь, но для тяжелой металлической пыли калибровка должна быть идеально точной для поддержания стабильного потока.
Установка внутри бункера мешалки для облегчения потока добавки — это простая, но необходимая мера для предотвращения образования заторов. Если скорость подачи колеблется, шнек не будет оставаться заполненным, скорость сдвига снизится, и гомогенизация ухудшится.
Выбор подходящего экструдера для функциональных покрытий
При выборе экструдера для линии порошковой окраски, предназначенной для антикоррозионной защиты, необходимо сместить акцент с чистого объема производства на термическую стабильность и долговечность оборудования. Вам нужна машина, способная обрабатывать расплавы высокой вязкости без перегрева химических веществ.
Системы охлаждения и температурная чувствительность
В большинстве стандартных линий терморегулирование дает сбой. Антикоррозионные смолы чувствительны к чрезмерному сдвиговому воздействию; если температура в определенной области резко повышается, возникает риск преждевременного гелеобразования внутри цилиндра. Конструкция цилиндра предусматривает эффективную систему нагрева/охлаждения, температура в нескольких зонах точно контролируется в пределах ±2 °C. Такой уровень контроля имеет решающее значение.
В современных высокотехнологичных станках водяное охлаждение используется не только для цилиндра, но иногда и для самих валов шнеков, чтобы обеспечить термическую стабильность, необходимую для длительных производственных циклов. Речь идёт о поддержании материала в «оптимальном состоянии», когда он достаточно текучий для перемешивания, но достаточно холодный, чтобы оставаться химически стабильным.
Износостойкость: защита ваших инвестиций
Абразивные пигменты, такие как цинковая пыль, разъедают обычную сталь за несколько месяцев. Это дорогостоящий урок. Сегменты шнеков, перемешивающие блоки, футеровки и валы изготавливаются из высококачественной легированной стали с термообработкой и точной механической обработкой. Для защиты от коррозии использование высоколегированных износостойких футеровок является обязательным.
Кроме того, техническое обслуживание не должно быть кошмаром. Вращающийся механизм подачи позволяет очень быстро производить выгрузку и очистку, а конструкция ствола типа «ракушка» — просто находка для проверки износа винтовых элементов без разборки всей головки.
Достижение точного распределения размеров частиц (РРЧ) на этапе измельчения.
На этапе измельчения определяется физическая целостность антикоррозионного барьера. Речь идёт не просто о мелкодисперсном измельчении порошка, а о достижении нужной степени измельчения.
Как распределение размеров частиц влияет на коррозионную стойкость?
Узкое распределение частиц по размерам — залог получения непористой пленки. Если частиц слишком много, порошок не будет текучесть в распылителе. Если же частицы слишком крупные, они не расплавятся полностью, образуя «микроотверстия», которые служат прямыми каналами для проникновения влаги к металлу. Идеальное распределение частиц по размерам порошкового покрытия можно получить, регулируя параметры работы системы ACM. Ужесточение распределения по размерам гарантирует, что во время отверждения частицы слипнутся в плотный, непроницаемый слой.
Оптимизация интегрированной системы воздухоклассификатора (ACM).
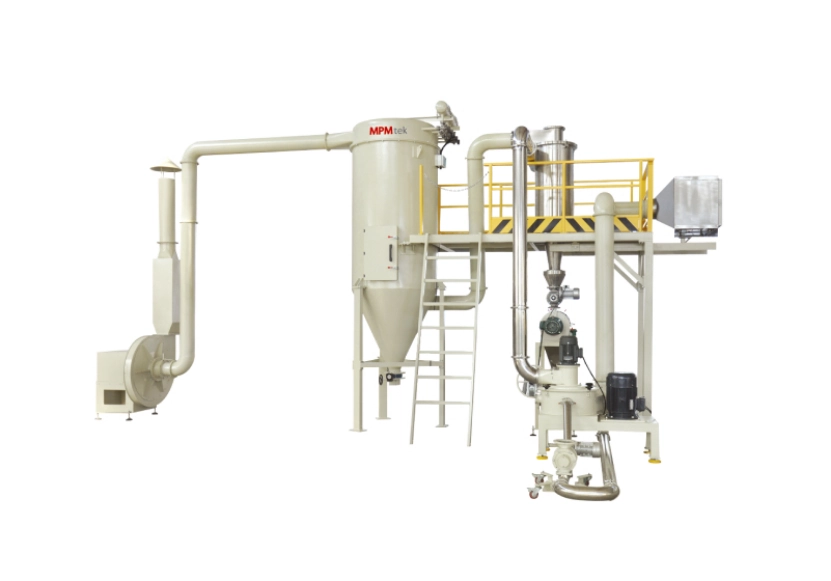
АСМ (алюминиевые композитные материалы) являются сердцем процесса финишной обработки. Микрошлифовая система ACM Установка состоит из высокоскоростной пневматической сортировочной мельницы, циклона, вращающегося сита (центробежного сита)/вибрационного сита, коллектора сверхтонкого порошка и вентилятора. В этой установке распределение частиц по размерам является концентрированным, стабильным и регулируемым.
Высокоэффективные воздушные классификаторы необходимы для удаления сверхмелкой пыли, которая ухудшает целостность покрытия. Также следует учитывать температуру: меньшее повышение температуры в мельнице, низкая температура порошка предотвращает размягчение и слипание смолы во время высокоскоростного ударного воздействия в процессе измельчения.
Охлаждение и постобработка Вопросы обработки
После экструдера расплав необходимо как можно быстрее «заморозить» в смешанном состоянии. Пояс воздушного охлаждения Он состоит из охлаждающих роликов, цепного конвейера из нержавеющей стали, дробилки и системы охлаждения воздухом. Плавленый материал Thermos из экструдера прокатывается в лист толщиной 1-2 мм с помощью охлаждающих роликов и охлаждается для предотвращения дальнейших химических реакций.
Если лист слишком толстый, его центральная часть слишком долго остается горячей, что может изменить реологические свойства антикоррозионной смолы. После охлаждения его измельчают в щепу и выгружают для окончательной шлифовки.
Почему специализированные линии превосходят стандартное оборудование
Использование стандартной линии декоративной окраски для нанесения высокопрочной антикоррозионной порошковой краски — это как использовать легковой автомобиль для буксировки грузового прицепа. Он может и сдвинуться с места, но что-нибудь обязательно сломается. Редуктор разработан с учетом высокого крутящего момента, низкого уровня шума и оснащен ограничителем крутящего момента (опционально) для работы с высоковязкими грунтовками. Специализированные линии, такие как линии MPMtek, созданы с целью разработки точного, интеллектуального, эффективного и удобного в использовании оборудования для порошковой окраски.
Такой подход позволяет вносить специфические корректировки с учетом уникальных реологических свойств защитных грунтовок, обеспечивая долговременную стабильность и снижая риск перекрестного загрязнения — критически важный фактор для покрытий, сертифицированных для морского применения.
Вопросы, которые следует задать поставщику оборудования перед покупкой.
- Сможет ли экструдер справиться с высоким содержанием цинковой пыли без чрезмерного износа шнека?
- Какова холодопроизводительность по отношению к производительности для высоковязких смол?
- Как система обеспечивает сбор пыли, содержащей тяжелые металлические частицы?
- Все параметры обработки управляются в режиме рецепта (хранение, воспроизведение и изменение данных) и контролируются контроллером производства — включено ли это в пакет?
- Соответствует ли взрывозащищенная система микроизмельчения порошка ACM PSR серии PSR11 местным стандартам безопасности для металлической пыли?
Готовы создать надежную производственную линию для антикоррозионных порошковых покрытий?
Свяжитесь с MPMtek Приглашаем вас сегодня обсудить рецептуру антикоррозионного порошкового покрытия, производственные мощности и технические требования.
Часто задаваемые вопросы
В: Как лучше всего предотвратить появление «микропор» в антикоррозионных покрытиях?
Микропоры обычно образуются из-за частиц слишком большого размера или захваченного воздуха. Наиболее эффективным решением является обеспечение плотного распределения частиц по размерам с помощью правильно настроенной мельницы ACM.
В: Как часто следует осматривать элементы шнека при работе с цинком? Богатые порошки?
Цинк обладает высокой абразивностью. На начальном этапе рекомендуется проводить ежемесячные проверки. Использование двухшнекового экструдера с высоколегированными сегментами значительно увеличит интервал между заменами.
В: Можно ли использовать стандартный охлаждающий пояс для нанесения антикоррозионного порошка?
Можно, но конвейер из нержавеющей стали с цепной передачей лучше, потому что он эффективнее выдерживает высокую температуру и вес экструдированных материалов высокой плотности, при этом его легко чистить и обслуживать.



