
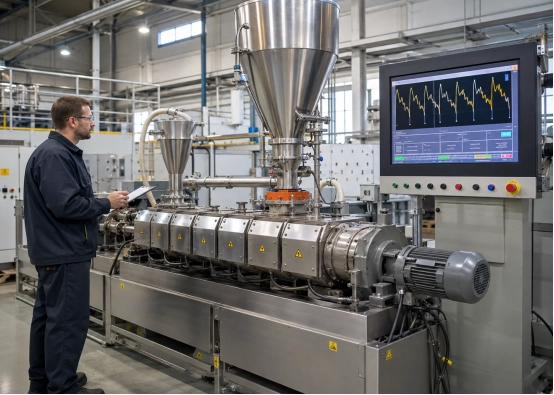
Колебания крутящего момента в экструдер порошкового покрытия Это означает, что сопротивление внутри цилиндра изменяется. Обычно это происходит из-за нестабильной подачи, неравномерного плавления, неправильного баланса подачи и скорости, колебаний качества сырья или механического износа.
Небольшие изменения являются нормой. Повторяющиеся колебания, резкие скачки или непрерывное повышение до предельного значения, соответствующего срабатыванию сигнализации, могут снизить производительность, повлиять на качество покрытия и увеличить риск остановки производства.
Практическая диагностика должна начинаться с проверки подачи корма, затем переходить к температуре, рабочим параметрам, составу корма и механическим свойствам.
Что на самом деле означает «колебание крутящего момента экструдера»?
Крутящий момент экструдера показывает нагрузку, необходимую для вращения шнеков в потоке материала. Он изменяется по мере транспортировки, сжатия, плавления и смешивания премикса.
Кривая не обязательно должна быть идеально плоской, но ее среднее значение и диапазон колебаний должны оставаться воспроизводимыми.
Проанализируйте крутящий момент в зависимости от выходной мощности питателя, скорости вращения шнека, температуры, тока двигателя и производительности. Регулярные колебания часто указывают на проблемы с подачей материала или температурные циклы. Случайные скачки могут свидетельствовать о образовании заторов или твердых агломератов. Постепенное повышение может указывать на накопление материала, низкую температуру материала или чрезмерное заполнение шнека.
Что вызывает колебания крутящего момента экструдера для порошковой окраски?
1. Неравномерная подача корма или засорение бункера.
Нестабильное питание – это первое, на что следует обратить внимание.
Предварительно смешанные порошковые покрытия могут иметь низкую насыпную плотность, плохую текучесть или высокое содержание мелкодисперсного порошка. Материал может образовывать заторы внутри бункера, проделывать отверстия или скапливаться вокруг загрузочного отверстия.
Когда к шнекам поступает меньше материала, крутящий момент падает. Когда скопившийся порошок внезапно осыпается в зону подачи, крутящий момент возрастает.
Постоянная частота вращения питателя не гарантирует постоянного массового потока. Производительность может варьироваться из-за насыпной плотности, наличия воздуха, отложений или непостоянного уровня заполнения бункера.
Для обработки труднообрабатываемых порошков может потребоваться перемешивание в бункере, вибрация или принудительная подача. Цель — непрерывный поток материала без чрезмерного уплотнения.
2. Нестабильная температура в цилиндре или расплаве.
Вязкость смолы изменяется с температурой. Если материал слишком холодный, сопротивление и крутящий момент увеличиваются. Если он слишком горячий, вязкость может снизиться, а крутящий момент — уменьшиться. Чрезмерный нагрев также может вызвать отверждение, деградацию или образование отложений.
Проверьте наличие:
- Циклическая работа клапана нагревателя или охлаждения
- Ограничение потока охлаждающей воды
- Нестабильная температура охлаждающей воды
- Поврежденные или плохо откалиброванные датчики
- Неправильные настройки температуры
- Недостаточное время стабилизации
Отображаемая температура цилиндра может отличаться от температуры расплава. Перед внесением существенных изменений необходимо регулярно измерять температуру расплава.
3. Неправильный баланс между скоростью подачи и скоростью вращения шнека.
Скорость подачи и скорость вращения шнека определяют уровень заполнения шнека.
Если скорость подачи слишком высока, шнеки могут переполниться, что приведет к увеличению крутящего момента и давления. Если скорость вращения шнека слишком высока для доступной подачи, шнеки могут попеременно работать в условиях недостатка и избытка сырья, что приведет к нестабильному перемешиванию и увеличению крутящего момента.
Не следует регулировать только скорость вращения шнека. Она также изменяет время пребывания расплава в шнеке, сдвиговое усилие и температуру плавления. Регулируйте подачу и скорость одновременно, небольшими шагами.
4. Изменение формулы или состава сырья.
Изменения в сырье могут повлиять на процесс подачи сырья и плавления.
Типичные причины включают:
- Различная вязкость смолы
- Изменения в содержании пигмента или наполнителя.
- Непостоянный процент переработанного порошка
- Впитывание влаги
- Агломерированные ингредиенты
- Плохая однородность премикса
- Изменение размера частиц или насыпной плотности
При изменении насыпной плотности объемный питатель может подавать материал разного веса при одинаковой частоте вращения. Запишите номера партий материала, насыпную плотность, время предварительного смешивания и содержание рециркулируемого порошка.
5. Накопление резьбы, износ или механические неисправности.
Если режим подачи и температура стабильны, осмотрите шнек и приводную систему.
Затвердевшая смола, отложения пигментов или уплотненный порошок могут уменьшить доступную площадь поперечного сечения потока. Изношенные элементы шнека или футеровка цилиндра также могут снизить эффективность транспортировки и повысить чувствительность к колебаниям подачи материала.
К другим причинам относятся повреждение винтовых элементов, неправильная сборка винтового механизма, смещение вала, износ подшипников, проблемы с муфтой, плохая смазка редуктора или нестабильный сигнал крутящего момента.
При стабилизации технологических условий, но при отсутствии улучшения характеристик крутящего момента, приоритет следует отдавать механическому контролю.
Как устранить неполадки, связанные с нестабильным крутящим моментом экструдера?
Шаг 1: Проанализируйте динамику крутящего момента.
Зафиксируйте крутящий момент, скорость подачи, скорость вращения шнека, температуру цилиндра, температуру расплава, ток и выходную мощность двигателя.
Определите, является ли колебание регулярным, случайным или постепенно нарастающим. Отметьте, начинается ли оно во время запуска, после изменения формулы, после увеличения выходной мощности или позже в процессе выполнения.
Шаг 2: Сначала проверьте систему подачи корма.
Проверьте бункер, загрузочное отверстие и подающий шнек на наличие засоров, пустот или отложений. Убедитесь в правильной работе мешалки, вибратора и устройства принудительной подачи.
Проведите испытание на скорость подачи. Несколько раз соберите и взвесьте содержимое подающего устройства в одинаковых условиях. Различия между образцами подтверждают нестабильность подачи.
Шаг 3: Стабилизация температурного профиля
Убедитесь, что в каждой зоне сохраняется заданная температура без чрезмерных циклов нагрева и охлаждения. Проверьте расход, давление и температуру охлаждающей воды.
По возможности сравнивайте значения параметров панели с результатами независимого измерения. После каждого изменения давайте процессу стабилизироваться.
Шаг 4: Изменяйте только один параметр за раз.
Используйте следующую последовательность:
- Стабилизировать кормление.
- Проверьте температуру цилиндра и расплава.
- Подтвердите фактическую скорость подачи.
- Регулируйте скорость подачи или скорость вращения шнека небольшими шагами.
- Если технологический диапазон остается узким, необходимо оценить конфигурацию шнека.
Записывайте каждое изменение и его последствия. Избегайте одновременного изменения температуры, скорости и формулы.
Шаг 5: Осмотрите винты и приводную систему.
Если корректировка технологического процесса не решает проблему, остановите и очистите экструдер в соответствии с утвержденной процедурой.
Осмотрите элементы шнека, смесительные блоки, валы и футеровки цилиндров на наличие отложений, износа или повреждений. Проверьте подшипники, муфты, смазку редуктора и компоненты, ограничивающие крутящий момент. Убедитесь в точности сигналов крутящего момента и тока.
| Схема крутящего момента | Вероятная причина | Первая проверка |
| Регулярные подъемы и спады | Резкое увеличение фидера | Бункер и питатель |
| Резкие случайные всплески | Мостовые или твердые агломераты | Порт для предварительной смеси и подачи |
| Постепенное увеличение крутящего момента | Накопление отложений или низкая температура | Ствол и винты |
| Изменения между партиями | Формула или изменение плотности | учетные записи по сырью |
Как предотвратить колебания крутящего момента в будущих партиях?
Стандартизируйте время предварительного смешивания, последовательность загрузки и размер партии. Защищайте сырье от влаги и удаляйте агломераты перед началом производства.
Регулярно калибруйте дозатор, особенно при переходе от рецептур с разной насыпной плотностью. Для плохо текучих премиксов используйте перемешивание, вибрацию или принудительную подачу.
Создайте утвержденные диапазоны рабочих параметров для скорости подачи, скорости вращения шнека, крутящего момента и температуры расплава. По возможности сохраняйте проверенные настройки в виде производственных рецептов. Анализируйте динамику изменения крутящего момента с течением времени. Постепенные изменения могут выявить износ питателя, износ шнека или образование отложений перед остановкой производства.
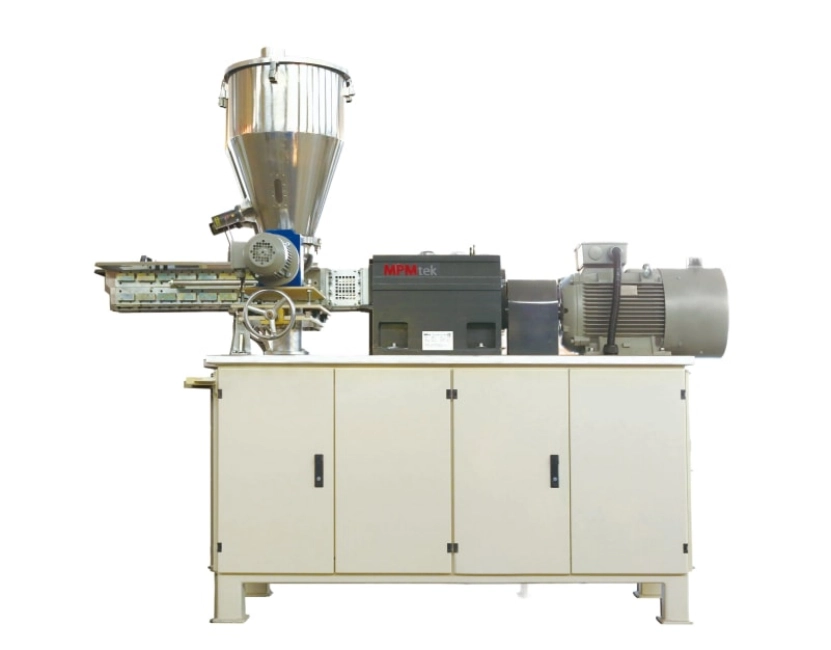
Для сложных новых формул проводятся испытания на лабораторный двойный винтовый экструдер позволяет определить необходимый температурный профиль, конфигурацию шнека и диапазон производительности до масштабирования производства.
Когда следует задуматься о модернизации подающего устройства или экструдера?
Оценка оборудования может потребоваться в случаях, когда колебания крутящего момента ограничивают производительность, не удается обеспечить стабильную подачу материалов низкой плотности, переработанный порошок вызывает частые скачки напряжения или температурные зоны реагируют слишком медленно.
Подающее устройство, конфигурация шнека, мощность привода и система управления должны рассматриваться как единая система. Увеличение мощности двигателя само по себе не исправит нестабильную подачу или неподходящую геометрию шнека.
Компания MPMtek двойные винтовые экструдеры Может быть сконфигурирован с принудительной подачей, многозонным контролем температуры, модульными шнековыми элементами, защитой от крутящего момента и управлением рецептами с помощью ПЛК/HMI. Эти функции обеспечивают повторяемость процесса при различных рецептурах и скоростях производства.
Вывод
Крутящий момент экструдера для порошковой окраски обычно колеблется из-за изменения потока материала или сопротивления. Начните с подачи материала, затем проверьте температуру, баланс подачи и скорости, состав и механические свойства.
Если в вашем экструдере продолжаются скачки крутящего момента, сообщите нам тип вашей рецептуры, целевую производительность и текущие рабочие параметры. МПМтекинженерная группа компании провела индивидуальную оценку оборудования и технологических процессов.
Часто задаваемые вопросы
В: Нормальны ли колебания крутящего момента в двухшнековом экструдере?
Да. Небольшие колебания вокруг стабильного среднего значения являются нормой. Большие, повторяющиеся или усиливающиеся колебания указывают на нестабильную подачу корма, изменения вязкости или изменение механической нагрузки.
В: Может ли засорение бункера вызвать скачки крутящего момента экструдера?
Да. Образование заторов прерывает поток материала. Когда накопившаяся премиксная смесь внезапно попадает в питатель или экструдер, уровень заполнения шнека и крутящий момент могут быстро возрасти.
В: Следует ли снижать скорость вращения винта при появлении колебаний крутящего момента?
Не сразу. Снижение скорости может временно уменьшить нагрузку, но при неизменной скорости подачи может увеличить заполнение шнека. В первую очередь проверьте стабильность подачи и температуру.



