
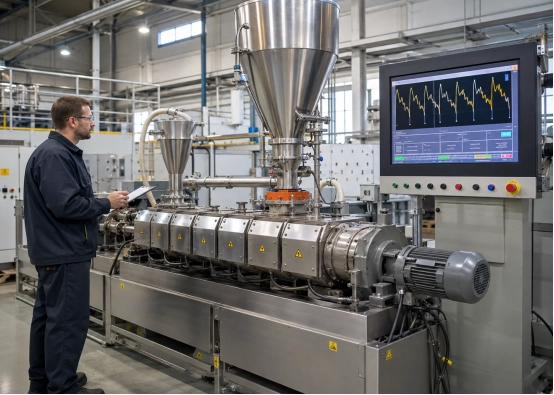
Tork dalgalanması toz kaplama ekstrüderi Bu, namlu içindeki direncin değiştiği anlamına gelir. Olağan nedenler arasında dengesiz besleme, düzensiz erime, yanlış besleme-hız dengesi, hammadde varyasyonu veya mekanik aşınma yer alır.
Küçük değişiklikler normaldir. Tekrarlanan salınımlar, ani yükselmeler veya alarm sınırına doğru sürekli artış, üretimi azaltabilir, kaplama kalitesini etkileyebilir ve arıza riskini artırabilir.
Pratik bir teşhis, yemleme ile başlamalı, ardından sıcaklık, işletme parametreleri, formülasyon ve mekanik duruma geçilmelidir.
Ekstrüder Torkundaki Dalgalanma Gerçekte Ne Anlama Geliyor?
Ekstrüder torku, vidaların malzeme içinden dönmesi için gereken yükü gösterir. Bu tork, ön karışımın taşınması, sıkıştırılması, eritilmesi ve karıştırılması sırasında değişir.
Eğrinin tamamen düz olması gerekmez, ancak ortalama değeri ve dalgalanma aralığı tekrarlanabilir olmalıdır.
Torku, besleyici çıkışı, vida hızı, sıcaklıklar, motor akımı ve üretim hızı ile birlikte gözden geçirin. Düzenli salınımlar genellikle besleme veya sıcaklık döngüsüne işaret eder. Rastgele ani yükselmeler, köprüleme veya sert topaklanmaları gösterebilir. Kademeli bir artış, birikmeyi, düşük malzeme sıcaklığını veya aşırı vida dolumunu gösterebilir.
Toz Boya Ekstrüder Torkunun Dalgalanmasına Ne Sebep Olur?
1. Düzensiz Besleme veya Yem Kabının Köprülenmesi
Dengesiz beslenme, kontrol edilmesi gereken ilk durumdur.
Toz boya ön karışımları düşük yoğunluğa, zayıf akışkanlığa veya yüksek oranda ince toz içeriğine sahip olabilir. Malzeme hazne içinde köprü oluşturabilir, fare deliği şeklinde tıkanmalara yol açabilir veya besleme açıklığının etrafında birikebilir.
Vidalara daha az malzeme ulaştığında tork düşer. Biriken toz aniden besleme bölgesine çöktüğünde ise tork yükselir.
Sabit besleyici devir sayısı, sabit kütle akışını garanti etmez. Hacim yoğunluğu, sıkışmış hava, birikme veya tutarsız hazne seviyesi nedeniyle çıktı değişebilir.
Zorlu tozlar, hazne karıştırma, titreşim veya zorlamalı besleme gerektirebilir. Amaç, aşırı sıkıştırma olmadan sürekli bir malzeme akışı sağlamaktır.
2. Kararsız Varil veya Erime Sıcaklığı
Reçine viskozitesi sıcaklıkla değişir. Malzeme çok soğuksa, direnç ve tork artar. Çok ısınırsa, viskozite düşebilir ve tork azalabilir. Aşırı ısı ayrıca kürleşmeye, bozulmaya veya tortu oluşumuna da neden olabilir.
Şunları kontrol edin:
- Isıtıcı veya soğutma valfinin çevrimi
- Kısıtlı soğutma suyu akışı
- Dengesiz soğutma suyu sıcaklığı
- Hasarlı veya yanlış kalibre edilmiş sensörler
- Yanlış sıcaklık ayarları
- Yetersiz stabilizasyon süresi
Gösterilen namlu sıcaklığı, erime sıcaklığından farklı olabilir. Önemli değişiklikler yapmadan önce erime sıcaklığını düzenli olarak ölçün.
3. Besleme Hızı ve Vida Hızı Arasındaki Yanlış Denge
Besleme hızı ve vida hızı, vida dolum seviyesini belirler.
Besleme hızı çok yüksekse, vidalar aşırı dolabilir, bu da tork ve basıncı artırır. Mevcut besleme için vida hızı çok yüksekse, vidalar yetersiz ve aşırı dolu durumlar arasında gidip gelebilir, bu da dengesiz karıştırma ve tork üretir.
Sadece vida hızını ayarlamayın. Bu aynı zamanda bekleme süresini, kesme kuvvetini ve erime sıcaklığını da değiştirir. Besleme hızını ve vida hızını küçük adımlarla birlikte ayarlayın.
4. Formül veya Hammadde Değişikliği
Hammadde değişiklikleri, besleme ve erime davranışını değiştirebilir.
Tipik nedenler şunlardır:
- Farklı reçine viskozitesi
- Pigment veya dolgu maddesi miktarındaki değişiklikler
- Geri dönüştürülmüş toz yüzdesinde tutarsızlık
- Nem emilimi
- Bir araya getirilmiş bileşenler
- Ön karışımın homojenliğinin düşük olması
- Parçacık boyutunda veya yığın yoğunluğunda değişiklik
Hacimsel besleyici, yığın yoğunluğu değiştiğinde aynı devirde farklı ağırlıklarda malzeme verebilir. Malzeme partilerini, yığın yoğunluğunu, ön karıştırma süresini ve geri dönüştürülmüş toz içeriğini kaydedin.
5. Vida Birikmesi, Aşınması veya Mekanik Sorunlar
Besleme ve sıcaklık sabit ise, vidayı ve tahrik sistemini kontrol edin.
Sertleşmiş reçine, pigment birikintileri veya sıkıştırılmış toz, mevcut akış alanını azaltabilir. Aşınmış vida elemanları veya tambur astarları da taşıma verimliliğini düşürebilir ve besleme varyasyonuna karşı hassasiyeti artırabilir.
Diğer nedenler arasında hasarlı vida elemanları, yanlış vida montajı, şaft hizalama hatası, rulman aşınması, kaplin sorunları, yetersiz şanzıman yağlaması veya kararsız tork sinyali yer almaktadır.
Proses koşulları stabil olduğunda ancak tork dağılımında iyileşme görülmediğinde, mekanik muayene öncelikli hale gelmelidir.
Ekstrüder Torkundaki Dengesizlik Nasıl Giderilir?
Adım 1: Tork Eğilimini İnceleyin
Tork, besleyici hızı, vida hızı, namlu sıcaklığı, erime sıcaklığı, motor akımı ve çıkış gücünü kaydedin.
Dalgalanmanın düzenli, rastgele veya kademeli olarak artıp artmadığını belirleyin. Başlangıçta mı, formül değişikliğinden sonra mı, çıktı artışından sonra mı yoksa çalışma sürecinin daha ilerleyen aşamalarında mı başladığını not edin.
Adım 2: Öncelikle Besleme Sistemini Kontrol Edin
Besleme haznesini, besleme açıklığını ve besleme vidasını tıkanma, delik oluşumu veya birikme açısından inceleyin. Karıştırıcının, vibratörün ve zorlamalı besleyicinin doğru çalıştığını doğrulayın.
Zamanlı bir çıktı testi gerçekleştirin. Besleyici deşarjını aynı koşullar altında birkaç kez toplayıp tartın. Numuneler arasındaki farklılık, beslemenin kararsız olduğunu doğrular.
Adım 3: Sıcaklık Profilini Stabilize Edin
Her bölgenin aşırı ısıtma ve soğutma döngüleri olmadan ayarlanan sıcaklığı koruduğunu kontrol edin. Soğutma suyu akışını, basıncını ve sıcaklığını doğrulayın.
Mümkünse panel değerlerini bağımsız bir ölçümle karşılaştırın. Her değişiklikten sonra sürecin stabilize olmasını bekleyin.
Adım 4: Her Seferinde Sadece Bir Parametreyi Değiştirin
Şu sırayı kullanın:
- Beslenmeyi dengeleyin.
- Varil ve erime sıcaklığını doğrulayın.
- Gerçek besleme hızını doğrulayın.
- Besleme hızını veya vida hızını küçük adımlarla ayarlayın.
- İşlem aralığı dar kaldığında vida konfigürasyonunu değerlendirin.
Her değişikliği ve etkisini kaydedin. Sıcaklığı, hızı ve formülü aynı anda değiştirmekten kaçının.
Adım 5: Vidaları ve Tahrik Sistemini Kontrol Edin
İşlem ayarlamaları sorunu çözmezse, onaylanmış prosedüre göre ekstrüderi durdurun ve temizleyin.
Vida elemanlarını, yoğurma bloklarını, milleri ve tambur astarlarını tortu, aşınma veya hasar açısından inceleyin. Rulmanları, kaplinleri, dişli kutusu yağlamasını ve tork sınırlama bileşenlerini kontrol edin. Tork ve akım sinyallerinin doğru olduğunu doğrulayın.
| Tork Deseni | Muhtemelen Sebep | İlk Kontrol |
| Düzenli yükseliş ve düşüş | Besleyici dalgalanması | Hazne ve yemlik |
| Keskin rastgele sivri uçlar | Köprü oluşturan veya sert topaklar | Ön karışım ve besleme noktası |
| Torkta kademeli artış | Birikme veya düşük sıcaklık | Namlu ve vidalar |
| Partiler arasındaki değişiklikler | Formül veya yoğunluk değişimi | Ham madde kayıtları |
Gelecek üretim partilerinde tork dalgalanmalarını nasıl önleyebilirsiniz?
Ön karıştırma süresini, yükleme sırasını ve parti büyüklüğünü standartlaştırın. Hammaddeleri nemden koruyun ve üretimden önce topaklanmaları giderin.
Besleme ünitesini düzenli olarak, özellikle farklı yoğunluktaki formüller arasında geçiş yaparken kalibre edin. Akışkanlığı düşük ön karışımlar için karıştırma, titreşim veya zorlamalı besleme kullanın.
Besleme hızı, vida hızı, tork ve erime sıcaklığı için onaylanmış çalışma aralıkları oluşturun. Onaylanmış ayarları mümkün olduğunca üretim reçeteleri olarak kaydedin. Zaman içinde tork eğilimlerini inceleyin. Kademe kademe meydana gelen değişiklikler, kapanmadan önce besleyici aşınmasını, vida aşınmasını veya birikmeyi ortaya çıkarabilir.
Zorlu yeni formüller için, denemeler şu şekilde yapılır: laboratuvar çift vidalı ekstrüder Üretimi büyütmeden önce gerekli sıcaklık profilini, vida konfigürasyonunu ve verim aralığını belirleyebiliriz.
Besleme ünitesini veya ekstrüderi ne zaman yükseltmeyi düşünmelisiniz?
Tork dalgalanmasının çıktıyı sınırladığı, düşük yoğunluklu malzemelerin sürekli olarak beslenemediği, geri dönüştürülmüş tozun sık sık dalgalanmaya neden olduğu veya sıcaklık bölgelerinin çok yavaş tepki verdiği durumlarda ekipman değerlendirmesi gerekli olabilir.
Besleme ünitesi, vida konfigürasyonu, tahrik kapasitesi ve kontrol sistemi tek bir sistem olarak incelenmelidir. Daha fazla motor gücü tek başına dengesiz beslemeyi veya uygun olmayan vida geometrisini düzeltmeyecektir.
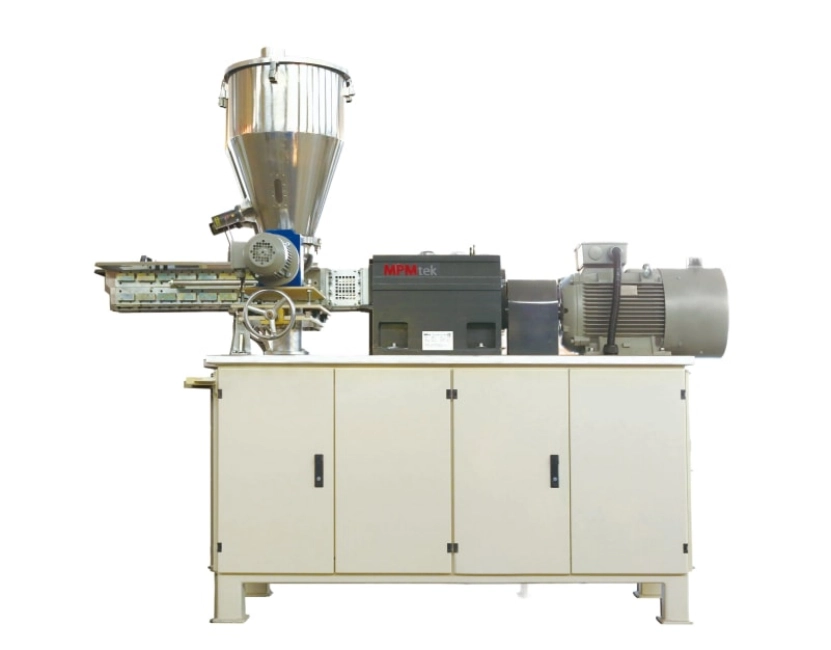
MPMtek'in çift vidalı ekstrüderler Zorlamalı besleme, çok bölgeli sıcaklık kontrolü, modüler vida elemanları, tork koruması ve PLC/HMI reçete yönetimi ile yapılandırılabilir. Bu özellikler, farklı formüller ve üretim hızlarında tekrarlanabilir işlemeyi destekler.
Sonuç
Toz boya ekstrüderinin torku genellikle malzeme akışı veya direncin değişmesi nedeniyle dalgalanır. Öncelikle beslemeyi kontrol edin, ardından sıcaklığı, besleme-hız dengesini, formülasyonu ve mekanik durumu inceleyin.
Ekstrüderinizde tork dalgalanmaları devam ediyorsa, formül türünüzü, hedef çıktınızı ve mevcut çalışma verilerinizi paylaşın. MPMtek'inÖzelleştirilmiş ekipman ve süreç değerlendirmesi için mühendislik ekibiyle çalıştı.
Sık Sorulan Sorular
S: Çift vidalı ekstrüderde torkta bir miktar dalgalanma normal midir?
Evet. Sabit bir ortalama etrafındaki küçük hareketler normaldir. Büyük, tekrarlanan veya artan dalgalanmalar, dengesiz beslemeyi, viskozite değişikliklerini veya değişen mekanik yükü gösterir.
S: Hazne tıkanması ekstrüder torkunda ani artışlara neden olabilir mi?
Evet. Köprüleme, malzeme akışını kesintiye uğratır. Biriken ön karışım aniden besleyiciye veya ekstrüdere girdiğinde, vida dolum seviyesi ve tork hızla artabilir.
S: Torkta dalgalanmalar başladığında vida hızını düşürmeli miyim?
Hemen değil. Hızı düşürmek yükü geçici olarak azaltabilir, ancak besleme hızı değişmeden kalırsa vida dolumunu artırabilir. Öncelikle besleme stabilitesini ve sıcaklığı kontrol edin.



