
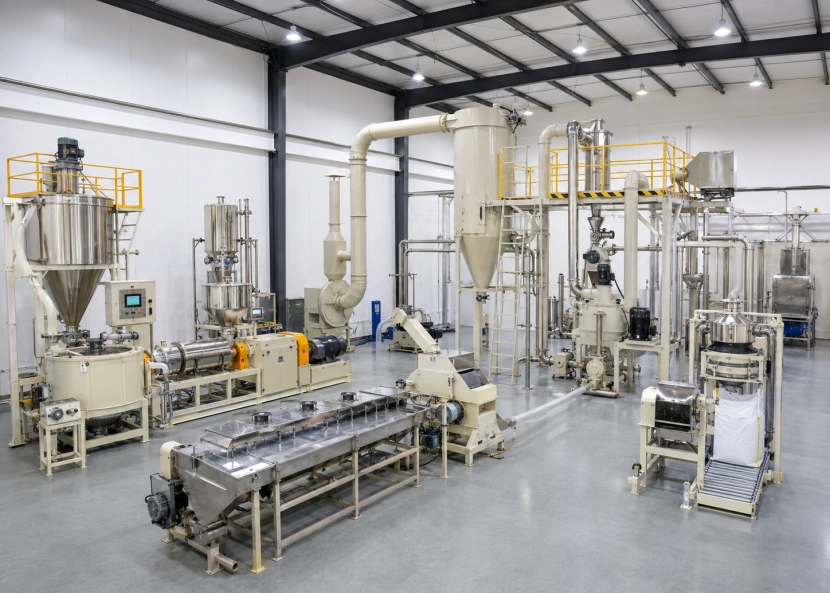
En la fabricación de recubrimientos en polvo, la distribución del tamaño de partícula muestra la uniformidad de las partículas. D10, D50 y D90 son puntos estadísticos clave en la curva de distribución. Específicamente, D10 indica que el 10 % de las partículas son menores que este diámetro. D50 representa la mediana. Por su parte, D90 indica que el 90 % son menores. Estos tres parámetros describen el tamaño básico y definen la consistencia general.
Por qué es importante el control del tamaño de partícula en la producción de recubrimientos en polvo
El control del tamaño de las partículas influye en prácticamente todas las etapas de la aplicación del recubrimiento en polvo. Encontrar el equilibrio adecuado garantiza una capa uniforme y un brillo homogéneo.
La eficiencia de producción disminuye rápidamente cuando la distribución de partículas es demasiado amplia. Las partículas de gran tamaño pueden obstruir fácilmente los tamices o alimentadores. Las partículas finas pueden pasar desapercibidas en los filtros. También pueden causar una gran turbidez dentro de los sistemas de recuperación. Los polvos inconsistentes dificultan enormemente la igualación del color entre diferentes lotes. Este problema es un quebradero de cabeza común para cualquier fabricante que suministre recubrimientos para la industria automotriz o de electrodomésticos.
El papel de D10, D50 y D90 en la selección de equipos
Los ingenieros deben conocer el perfil de partículas deseado antes de seleccionar un molino o clasificador. Un polvo de poliéster estándar diseñado para acabados de alto brillo podría requerir una distribución muy precisa. Este valor suele rondar los 35 µm (D50). Por otro lado, una resina epoxi anticorrosiva podría tolerar fácilmente rangos más amplios, que pueden llegar hasta los 80 µm.
¿Cómo afecta la distribución del tamaño de las partículas a la elección de los equipos de molienda y clasificación?
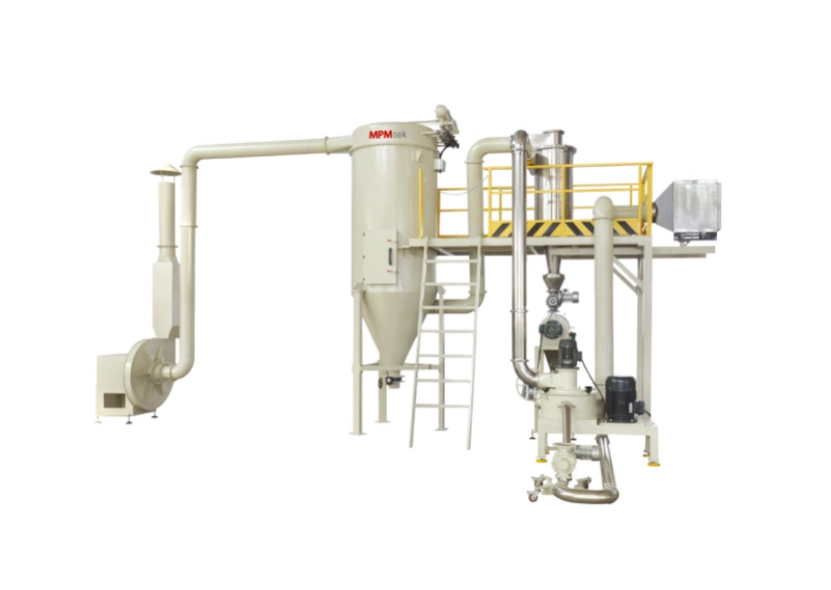
Cada tipo de sistema de molienda se comporta de manera diferente en distintos rangos de partículas. Los molinos de pasadores funcionan mejor con resinas frágiles. En estos casos, la fractura por impacto simple domina el proceso. ACM (molinos clasificadores de aireCombinan la molienda activa con la clasificación integrada. Esta configuración proporciona un control mucho más preciso en torno a un punto de corte específico. Los molinos de chorro producen resultados ultrafinos. Sin embargo, su consumo energético es significativamente mayor.
Para alcanzar un valor D50 específico, los operarios ajustan la velocidad del rotor o el diseño de la rueda clasificadora. Una rotación más rápida produce cortes más finos, pero puede reducir el rendimiento. Los sistemas integrados de control de procesos, que vinculan el consumo de energía del molino, el caudal de aire y la velocidad del clasificador, ayudan a mantener un funcionamiento estable incluso cuando las propiedades de la materia prima varían ligeramente entre lotes.
Parámetros del equipo que influyen en la optimización D10–D90
Lograr una distribución estable del tamaño de las partículas requiere más que un ajuste mecánico; depende en gran medida de la dinámica del aire y de la configuración de la molienda.
Dinámica del flujo de aire en clasificadores
El volumen de aire determina la precisión con la que un clasificador separa las fracciones finas de las gruesas. Un flujo demasiado bajo provoca que las partículas gruesas se mezclen con las finas; un flujo demasiado alto genera turbulencias que reincorporan las partículas pequeñas a la circulación. Ajustar las diferencias de presión a través de la carcasa del rotor permite refinar la precisión del punto de corte, algo fundamental al trabajar con tolerancias estrechas, como ±2 µm alrededor de los valores D50 objetivo.
Configuración del sistema de rectificado
La dureza del material determina la elección del molino tanto como la finura deseada. Las resinas de poliéster más blandas responden bien a molinos ACM Con un aporte de energía moderado, los híbridos de epoxi más duros pueden requerir fresado por chorro para evitar la degradación térmica durante el rectificado por impacto. La eficiencia energética siempre implica una compensación con la precisión: cuanto más estricta sea la especificación para el rango D10–D90, mayor será la energía por kilogramo necesaria para lograrla.
Adaptación de las características del polvo a diferentes aplicaciones
Cada aplicación de recubrimiento exige un equilibrio propio entre apariencia y función.
Cómo optimizar el tamaño de partícula para alta ¿Recubrimientos brillantes?
Los recubrimientos de alto brillo dependen de la uniformidad de la superficie a escala microscópica. Las distribuciones estrechas reducen la rugosidad a nivel microscópico tras el curado, ya que las pequeñas diferencias en los índices de fusión eliminan las variaciones de textura. En los sistemas de alto brillo de poliéster o epoxi, mantener una mediana (D50) de entre 30 y 40 µm con mínimas variaciones más allá de los 60 µm suele proporcionar una suavidad óptima sin sacrificar la eficiencia de transferencia.
Ajuste de las relaciones D10–D90 para recubrimientos funcionales
Los recubrimientos funcionales a veces se benefician de una distribución de tamaño más amplia. Esto incluye los recubrimientos resistentes utilizados en maquinaria para exteriores o tuberías de gran tamaño. Las partículas más grandes mejoran el entrelazamiento mecánico dentro de la matriz de la película sólida. Esta acción aumenta la durabilidad general frente a la abrasión diaria o los impactos repentinos. Los recubrimientos anticorrosivos suelen tolerar bien una distribución de tamaño más amplia. Esta mayor distribución ayuda a aumentar el espesor total de la película por pasada. Por otro lado, los acabados decorativos siempre requieren un control preciso.
Estrategias de optimización de procesos desde la perspectiva del fabricante
La precisión no proviene únicamente del equipo, sino que está integrada en los bucles de retroalimentación del proceso que supervisan el rendimiento de forma continua.
Integrando Real Sistemas de monitoreo del tamaño de partículas en función del tiempo
Las líneas de producción modernas utilizan cada vez más analizadores de difracción láser en línea que miden la distribución del tamaño de partícula en tiempo real a medida que los polvos salen de los clasificadores. La retroalimentación automatizada ajusta la velocidad del rotor o el flujo de aire de inmediato si se producen desviaciones. Esto reduce drásticamente la variación entre lotes en comparación con los métodos de muestreo manual que se realizan con varias horas de diferencia.
Desafíos comunes para mantener los valores objetivo D10/D50/D90
Variabilidad en la materia prima
Las características de la resina varían según el lote del proveedor; la viscosidad de la masa fundida afecta la facilidad con la que se fracturan las escamas durante la molienda. Incluso cambios menores alteran las curvas de distribución finales, a menos que se compensen ajustando dinámicamente los parámetros del molino.
Factores de control ambiental
El comportamiento del polvo varía con los cambios de humedad y temperatura dentro de las naves de producción. La humedad aumenta la cohesión entre las partículas finas, lo que reduce la fluidez a través de los clasificadores y provoca un engrosamiento artificial de las distribuciones medidas. Por lo tanto, un control climático estable es fundamental en cualquier sistema de fabricación de recubrimientos en polvo que busque obtener resultados reproducibles.
Información práctica para compradores que seleccionan líneas de producción de polvo
Al evaluar nuevos molienda sistemas de clasificaciónDeberías centrarte menos en las afirmaciones sobre el rendimiento máximo y más en los indicadores de estabilidad: desviación estándar de las mediciones repetidas de PSD, consumo de energía por kilogramo dentro de los límites de especificación, facilidad de limpieza entre cambios de color.
¿Qué debes tener en cuenta al elegir un sistema de molienda y clasificación de polvo?
Los diseños de sistemas modulares permiten cambiar de grado de producto de forma flexible sin necesidad de desmontar completamente el equipo, una ventaja clave para atender a múltiples mercados de recubrimiento desde una misma instalación. Las interfaces de automatización fiables que registran los datos PSD proporcionan la trazabilidad que exigen los clientes OEM para auditar la consistencia de la calidad a lo largo del tiempo.
Cómo MPMtek respalda la precisión en los equipos de fabricación de recubrimientos en polvo
MPMtek Desarrollamos soluciones integradas de clasificación por fresado diseñadas específicamente para entornos de fabricación de recubrimientos en polvo, donde el control preciso de la distribución del tamaño de partícula define los estándares de calidad del producto. Nuestros sistemas combinan rotores clasificadores ajustables con módulos avanzados de regulación del flujo de aire para mantener puntos de corte consistentes bajo diversas condiciones de carga. Nuestros equipos de soporte de ingeniería trabajan directamente con los clientes para ajustar los parámetros del proceso y lograr objetivos personalizados de optimización del tamaño de partícula en diversas composiciones químicas de resina.
Preguntas frecuentes
P1: ¿Cuál es el rango de tolerancia aceptable entre D10 y D90 para uso general? ¿Polvos para qué sirven?
R: Normalmente, una proporción de aproximadamente 1:3 proporciona un buen equilibrio entre fluidez y eficacia de cobertura.
P2: ¿Puede ser real? ¿La monitorización del tiempo sustituirá por completo el análisis de laboratorio fuera de línea?
R: No del todo; los sensores en línea garantizan la estabilidad durante las ejecuciones, pero las comprobaciones periódicas en el laboratorio verifican la precisión de la calibración durante períodos más prolongados.
P3: ¿Por qué algunos fabricantes prefieren polvos ligeramente más gruesos a pesar de su menor brillo?
R: Porque las distribuciones más gruesas suelen mejorar la eficiencia de transferencia en geometrías complejas donde los polvos finos se pulverizan en exceso.



