
تولید با ترکیبات بالا به تجهیزاتی نیاز دارد که برای خروجی قابل فروش در چندین کمپین کوتاه انتخاب شوند، نه صرفاً بالاترین میزان تولید بر اساس کیلوگرم بر ساعت. با چهار معیار شروع کنید: توزیع واقعی اندازه بچ، تعداد دفعات تعویض، خطر آلودگی و زمان لازم برای تمیز کردن و تأیید هر ناحیه تماس با محصول. بهترین پیکربندی، پیکربندیای است که الزامات کیفیت را با کمترین زمان ترکیبی اجرا، تعویض، انتظار و تأیید برآورده کند.
با خروجی مؤثر شروع کنید، نه با ظرفیت اسمی
دستگاهی که برای خروجی مداوم بالا طراحی شده است، ممکن است در صورت کم بودن سفارشها، به خوبی مورد استفاده قرار نگیرد. هر دسته میتواند نیاز به مرحلهبندی مواد، پاکسازی، خنکسازی، جداسازی قطعات، تمیزکاری، مونتاژ مجدد، نمونهبرداری انتقالی و آزادسازی کیفیت داشته باشد. این فعالیتها در ظرفیت طراحیشده لحاظ نمیشوند.
موفقیت را به صورت کیلوگرمهای قابل فروش در هر ساعت برنامهریزی شده تعریف کنید. این معیار نشان میدهد که آیا ماشینآلات سریعتر واقعاً برنامه هفتگی را بهبود میبخشند یا صرفاً زودتر به ایستگاه تمیزکاری بعدی میرسند. همچنین طرحبندیهای مختلف خطوط را بر اساس همان مبنای تجاری قابل مقایسه میکند.
ترکیب واقعی محصولات را ترسیم کنید
قبل از درخواست پیشفاکتور، برای هر خانواده محصول تکراری یک ردیف ایجاد کنید. رکورد:
- جرم دستهای نرمال و حداقل؛
- دستهها و تغییرات رنگ در هر شیفت؛
- شیمی رزین و محدوده دمای پردازش؛
- گذارهای روشن به تاریک، تاریک به روشن و ناسازگار؛
- توزیع اندازه ذرات هدف و محدودیتهای اندازه بزرگ؛
- معیارهای پذیرش لکه قابل مشاهده، رنگ، فیلم و انتقال آلودگی.
تغییر سایه را از تغییر شیمیایی جدا کنید. دو رنگ مجاور ممکن است یک روش تمیزکاری کنترلشده مشترک داشته باشند، در حالی که یک تغییر رزین یا افزودنی ممکن است به آزمایشهای پاکسازی، دسترسی و آزادسازی متفاوتی نیاز داشته باشد. از توالی تولید واقعی استفاده کنید، نه تعداد متوسط رنگها. راهنمای MPMtek برای یک روش تمیزکاری کنترلشده روش تغییر رنگ نقاط احتباس مشترک را از تغذیه تا جمعآوری نهایی مشخص میکند.
مقایسه معماریهای خط یکپارچه و ماژولار
هیچ سطح اتوماسیون جهانی و بهینهای برای کارهای با اختلاط بالا وجود ندارد. مرز تمیزکاری ایجاد شده توسط هر طرح را مقایسه کنید.
| معماری | قدرت | مصالحه با مخلوط بالا | بهترین تناسب |
| خط یکپارچه | انتقال هماهنگ و کاهش جابجاییهای دستی | ممکن است سطوح متصل بیشتری به هر تغییر مکان بپیوندند. | کمپینهای طولانیتر با دستور العملهای تکرارپذیر |
| ماشینهای جداگانه | هر مرحله میتواند جداگانه و بهطور مستقل برنامهریزی شود | هندلینگ و هماهنگی بیشتر اپراتورها | دستههای کوچک و تغییرات مکرر فرآیند |
| طرح ترکیبی | خودکارسازی گلوگاههای پایدار در عین حفظ بافرهای انتخابشده یا کانتینرهای قابل جابجایی | نیاز به کنترل دقیق و شناسایی مواد دارد | یک دفتر سفارش ترکیبی شامل کمپینها و لاتهای سفارشی |
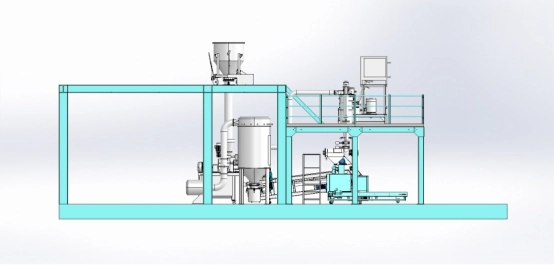
جزئیات را مرور کنید موازنههای خودکار و جداگانه خطوط قبل از اصلاح طرحبندی. یک روش ترکیبی میتواند مفیدتر از انتخاب هر یک از این دو حالت باشد. به عنوان مثال، یک کارخانه میتواند از اکستروژن و آسیاب کنترلشده استفاده کند و در عین حال پیش اختلاط را به صورت آفلاین در ظروف متحرک نگه دارد.
هر مرحله از فرآیند را برای تغییر ارزیابی کنید
تجهیزات با اختلاط بالا باید بر اساس آنچه که میتواند محصول قبلی را حفظ کند و نحوه بازرسی اپراتورها از آن، مورد قضاوت قرار گیرند.
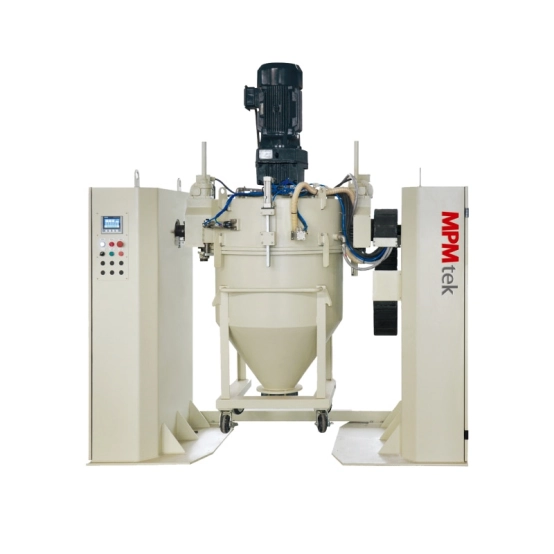
مخلوط کردن و تغذیه: یک میکسر ظرف متحرک میتواند سر مخلوطکن را از ظرف جدا کند و امکان آمادهسازی ظرف دیگری را به صورت آفلاین فراهم کند. نحوه دسترسی به شیر، آببندها، همزن، خردکننده، پیچ تغذیهکننده و رابط اتصال را بپرسید. ظروف اضافی تنها در صورتی برنامهریزی را بهبود میبخشند که تحت یک رویه کنترلشده شناسایی، نگهداری و تمیز شوند.
اکستروژن: دسترسی به ناحیه تغذیه، شفتهای مارپیچ، سیلندر، خروجی و دای را مقایسه کنید. برای فرمولاسیونهای نمونه، درخواست یک روش مستند برای پاکسازی و باز کردن ایمن را داشته باشید. یک پاکسازی کوتاه به طور خودکار به معنای تغییر کامل نیست؛ نقطه پایانی مورد نیاز به شیمی، کنتراست رنگ و حد پذیرش مشتری بستگی دارد.
خنک کردن و خرد کردن: لبههای غلتک، اتصالات تسمه یا تخته، مجموعههای خراشنده، ورودیهای سنگشکن و ناودانهای تخلیه را بررسی کنید. تراشههای نازکی که در این نقاط گیر میکنند میتوانند در یک دسته رنگپریده بعدی به لکههای قابل مشاهده تبدیل شوند. سطوح قابل دسترس و فضای نگهداری کافی بیش از یک طرح جمع و جور جذاب اهمیت دارند.
آسیاب کردن و جمع آوری: مرز تمیز کردن را در اطراف مشخص کنید سیستم سنگ زنی ACM، سیکلون، الک، کانالها، رابطهای انعطافپذیر، فیلترها، شیرهای دوار و سطلهای محصول. مسیرهای لولهکشی طولانی و زانوییها، نقاط نگهداری و بازرسی را اضافه میکنند. بپرسید کدام قطعات بدون به هم خوردن تراز باز میشوند و کدام فیلترها، شیلنگها یا سطلها قابل تعویض هستند.
قطعات تماسی یا حتی یک خط کامل را فقط زمانی اختصاص دهید که خطر آلودگی و حجم کار مکرر آن را توجیه کند. اختصاص انتخابی برای خانوادههای بسیار تیره، فلزی یا در غیر این صورت ناسازگار میتواند اقتصادیتر از تکثیر هر دستگاه باشد.
قبل از تعیین اندازه خط، ظرفیت مؤثر را محاسبه کنید
از این معادله برنامهریزی استفاده کنید:
خروجی مؤثر (کیلوگرم بر ساعت) = جرم دستهای قابل فروش (کیلوگرم) / کل زمان سپری شده (ساعت)
کل زمان سپری شده شامل عملیات راه اندازی، تغییر خط تولید، انتظار، نمونه برداری و تایید است. به عنوان مثال، یک خط تولید با سرعت اسمی ۳۰۰ کیلوگرم در ساعت برای پردازش یک بچ ۱۲۰ کیلوگرمی به ۲۴ دقیقه زمان نیاز دارد. اگر تغییر خط تولید و رهاسازی ۳۶ دقیقه دیگر طول بکشد، خروجی موثر ۱۲۰ کیلوگرم در ساعت است. اگر پیکربندی متفاوتی این زمان غیر راه اندازی را به ۱۵ دقیقه کاهش دهد، خروجی موثر حدود ۱۸۵ کیلوگرم در ساعت خواهد بود:
120 kg / ((24 + 15) / 60) = 184.6 kg/h
این یک ادعای عملکردی نیست. هر ورودی را با آزمایشهای زمانبندیشده برای فرمولاسیون واقعی، توالی، کارکنان و روش پذیرش جایگزین کنید. همچنین ضایعات یا پودر انتقالی را مدلسازی کنید؛ جرم قابل فروش میتواند کمتر از جرم دستهای باشد.
ارزیابی کنترلها، ایمنی و افزایش مقیاس
کنترلها باید از خطاهای دستور پخت و ظروف جلوگیری کنند، نه فقط برای روشن کردن موتورها. مجوزهای دستور پخت، شناسایی دسته، ثبت پارامترها، تاریخچه هشدار و تأیید اتصال صحیح ظرف یا سطل جمعآوری را مشخص کنید. چک لیستهای تمیز کردن و ترخیص کیفیت باید دارای نام صاحبان باشند.
خطرات پودر به مواد و فرآیند بستگی دارد. ارزیابی مستند ریسک گرد و غبار، اقدامات مناسب جمعآوری و محافظت، حفاظگذاری دستگاه، قفلهای داخلی، تمهیدات قفلگذاری و شواهد انطباق با محل نصب را الزامی کنید. تأسیسات و بارهای استخراج را هم در حالت عادی و هم در بدترین حالت کار تأیید کنید.
قبل از خرید، فرمولهای نمونه را در مقیاس آزمایشگاهی یا پایلوت اجرا کنید، سپس تأیید کنید که چه تغییراتی در طول افزایش مقیاس تولید رخ میدهد. به جای فرض افزایش هندسی مقیاس، نمونهها را از نظر پراکندگی، وضعیت تراشه، توزیع اندازه ذرات، بازیابی و عملکرد فیلم مطابقت دهید.
سوالات متداول
سوالات زیر به بررسی این موضوع کمک میکنند که آیا سیستم پیشنهادی برای تولید روزانه با ترکیب بالا مناسب است یا برای یک دوره آزمایشی.
آیا یک خط کاملاً اتوماتیک برای تولید با مخلوط بالا مناسب است؟
بله، وقتی تکرارپذیری دستور پخت و انتقال کنترلشده از مرز تمیزکاری متصل بزرگتر، مهمتر باشد. از تأمینکننده بخواهید که یک تغییر دشوار را نشان دهد، نه فقط تولید مداوم یک فرمول.
آیا هر رنگ باید تجهیزات اختصاصی داشته باشد؟
معمولاً نه. وقتی شدت آلودگی، دفعات تعویض و هزینهی عدم پذیرش، نظافت مشترک را غیراقتصادی میکند، ظروف، فیلترها، شلنگها، سطلها یا یک خط کامل را به این کار اختصاص دهید.
خط تولید باید حول چه اندازه دستهای طراحی شود؟
از توزیع سفارش عادی و کوچکترین دسته تجاری تکرارشونده استفاده کنید. طراحی فقط بر اساس بزرگترین سفارش میتواند باعث پر شدن کم، تغذیه ناپایدار یا ضایعات انتقال بیش از حد در کارهای روزمره شود.
چگونه توالی رنگ باید بر انتخاب تجهیزات تأثیر بگذارد؟
تبلیغ محصولات سازگار از روشن به تیره میتواند تمیزکاریهای روتین را کاهش دهد. تجهیزات همچنان باید دسترسی ایمن و تأیید تغییرات اجتنابناپذیر از تیره به روشن یا تغییرات شیمیایی را فراهم کنند.
قبل از خرید چه چیزهایی باید آزمایش شوند؟
محصولات ساده و دشوار را به عنوان نماینده اجرا کنید. میزان خروجی، انرژی و آب و برق، ضایعات انتقال، زمان تمیز کردن و رهاسازی، مراحل دسترسی، نمونهها، نتایج اندازه ذرات و پذیرش فیلم را ثبت کنید.
یک درخواست استعلام قیمت مفید برای یک خط تولید با ترکیب بالا تهیه کنید
برای تأمینکنندگان، ماتریس محصول، اندازههای نرمال و حداقل بچ، شیفتهای برنامهریزیشده، تغییرات در روز، توالی رنگ، خانوادههای فرمولاسیون، محدوده اندازه ذرات هدف، محدودیتهای پذیرش، امکانات موجود، نقشه طبقه، الزامات کنترل گرد و غبار و پیشبینی توسعه را ارسال کنید. جریان فرآیند، مرزهای تجهیزات، روش تمیزکاری مورد انتظار، نقشه دسترسی، پروتکل آزمایشی و فرضیات پشت ظرفیت ذکر شده را درخواست کنید.
برای بررسی پیکربندی، تماس با MPMtek با این ورودیها. پیشنهادی مبتنی بر ترکیب سفارش واقعی، مفیدتر از پیشنهادی خواهد بود که حول یک رقم حداکثر کیلوگرم بر ساعت واحد ساخته شده باشد.



