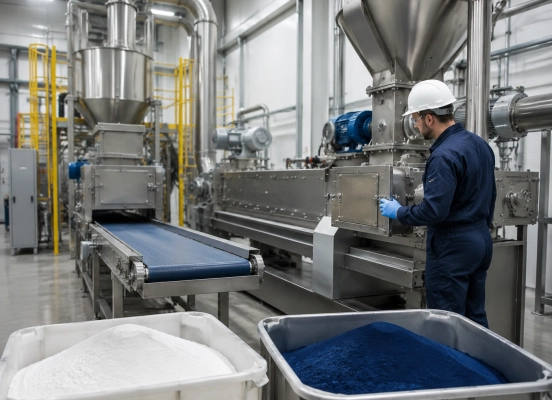
Le temps de changement de couleur est rarement perdu à cause d'un seul retard évident. Il se dissimule dans des détails insignifiants : une extrudeuse chaude qu'on ne peut pas encore ouvrir, de la poudre derrière un joint, des outils manquants ou un contrôle qualité qui commence trop tard.
L'objectif réel n'est pas simplement un nettoyage plus rapide. Il s'agit du temps écoulé entre le dernier produit acceptable d'une couleur et le premier produit acceptable de la couleur suivante.
Pourquoi le changement de couleur est-il si long sur une ligne de production de revêtement en poudre ?
Une conversion complète englobe le prémélange, l'alimentation, l'extrusion, le refroidissement, le concassage, le broyage, le tamisage, le transport et la collecte. Chaque section traite les matériaux différemment.
La plupart des retards sont dus aux résidus de poudre, au refroidissement des équipements, au démontage et au remontage, à la purge et au contrôle qualité. Les points de rétention sont souvent de petite taille : vannes, vis d’alimentation, bords de joints, coudes de conduits, roues de classificateur et filtres.
Une usine a enregistré deux heures pour le « nettoyage », mais le nettoyage effectif a duré moins de 70 minutes. Le reste du temps a été consacré au refroidissement de l'extrudeuse, à la recherche de joints de rechange et à la répétition d'une inspection non documentée. Ce schéma est fréquent.
Que faut-il préparer avant la fin de la période de coloration en cours ?
Le changement de couleur rapide démarre alors que la couleur actuelle est encore active.
Il convient de regrouper les teintes similaires lorsque la formulation et les exigences du client le permettent. Passer du blanc au gris clair est généralement plus simple que du noir au blanc. La compatibilité de la résine est également importante ; une séquence de couleurs pratique peut compliquer l’extrusion si la chimie est négligée.
Avant l'arrêt de production, la prochaine formulation, les matières premières, les étiquettes, les contenants, les outils, les scellés et les formulaires d'inspection doivent être disponibles. Les opérateurs doivent connaître leurs sections respectives. Le personnel qualité doit être informé de la date d'arrivée du premier échantillon de transition.
Une liste de préparation pratique comprend :
- Confirmez la recette suivante et les limites d'acceptation.
- Outils, brosses, grattoirs, joints et conteneurs pour aspirateurs de scène.
- Attribuer des zones de nettoyage à des opérateurs désignés.
- Identifier les filtres, les tuyaux et les bacs qui doivent être changés.
- Préparer le matériel de purge approuvé lorsque nécessaire.
Cela élimine les temps morts et évite les décisions précipitées après l'arrêt de la chaîne de production.
Quelle est la séquence de nettoyage la plus rapide et la plus sûre pour un changement de couleur ?
Le nettoyage doit suivre le flux normal des matières. Un nettoyage tardif d'une section en amont peut libérer des matières dans un équipement déjà homologué.
La ligne doit également respecter un état de sécurité défini. Les règles de consignation, les limites de température, les contrôles de poussière et les restrictions d'accès déterminent quand l'équipement peut être ouvert et comment les travaux se déroulent.
Équipement de prémélange et d'alimentation
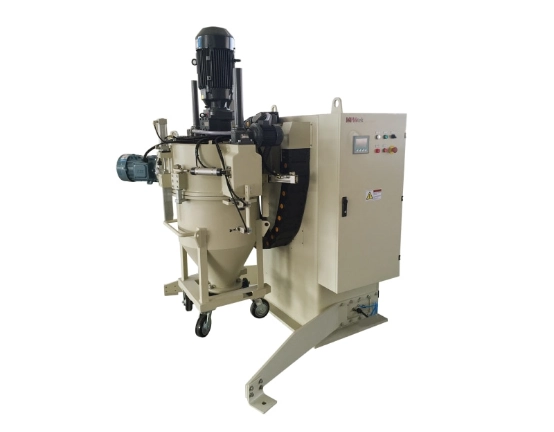
Videz le mélangeur, la trémie, le doseur et la vanne de décharge par le circuit de produit normal avant de les ouvrir. Il est plus facile de récupérer la poudre en vrac avant qu'elle ne se répande sur les parois internes.
Le nettoyage par aspiration est généralement plus précis que le soufflage à l'air comprimé. Vérifiez l'outil de mélange, la soudure de la cuve, la face de la vanne, la vis d'alimentation et les logements du joint. Ces zones libèrent lentement du matériau lors du cycle suivant.
Pour les petites séries fréquentes, les récipients de mélange interchangeables permettent d'éliminer les temps d'attente. MPMtek mélangeur conteneur Le principe est le suivant : un conteneur peut être déplacé pendant qu’un autre est nettoyé ou préparé.
Extrudeuse, bande de refroidissement et concasseur
L'extrudeuse contrôle souvent le calendrier de changement de format. Elle contient un matériau chaud et compacté et ne peut pas toujours être inspectée immédiatement après l'arrêt.
Exécutez la procédure de purge approuvée, isolez la machine et attendez que la température d'accès spécifiée soit atteinte. Inspectez l'orifice d'alimentation, les surfaces de la vis, la sortie du cylindre, la filière et les joints où subsistent de fines couches de matériau.
Un démontage complet n'est pas forcément préférable. Ouvrir chaque section à chaque changement peut engendrer des pertes de main-d'œuvre, endommager les joints et allonger le temps de redémarrage. L'accès requis doit être déterminé en fonction du contraste de couleur, de la compatibilité de la résine et des rapports d'inspection précédents.
Vérifiez la bande de refroidissement, le racleur, les bords des rouleaux et l'entrée du concasseur. Une bande d'apparence propre peut néanmoins transporter plusieurs copeaux foncés dans un lot clair. Assurez-vous que les surfaces de contact sont lisses et que les ensembles de racleurs sont accessibles, comme ceux utilisés dans MPMtek Les systèmes de refroidissement facilitent la vérification de cette étape, au-delà du simple nettoyage.
Système de broyage, de conduits et de collecte ACM
Nettoyez la section de broyage, du moulin jusqu'au point de collecte final. Videz le Moulin ACM, zone de classification, cyclone, tamis, tuyaux et conteneurs de produits, en séquence.
Inspectez les joints de revêtement, les lames du classificateur, les coudes de conduit, les raccords flexibles, les vannes rotatives et les filtres. Les poudres fines migrent et se déposent. Les matières présentes dans un coude de conduit peuvent n'apparaître qu'après des modifications du flux d'air.
Les capots à ouverture rapide et les ensembles de classification accessibles réduisent le temps d'inspection. Les configurations MPMtek ACM peuvent être conçues pour faciliter le nettoyage, un avantage souvent plus important dans une usine multicolore qu'une légère augmentation du rendement nominal. Un broyeur difficile à inspecter sera finalement nettoyé par défaut.
Comment le purgeage et l'inspection peuvent-ils réduire le temps de nettoyage et le gaspillage de matériaux ?
La purge doit être déclenchée par un risque, et non par une habitude.
Passer d'une teinte foncée à une teinte claire peut nécessiter plus de produit de purge que de passer de deux teintes voisines. Un changement de résine peut également exiger une procédure différente. Utiliser la même quantité de produit de purge pour chaque opération entraîne un gaspillage pour les changements simples et peut s'avérer insuffisant pour les changements plus complexes.
Définissez des points d'inspection fixes et des critères d'acceptation clairs. Photos, lampes d'inspection, miroirs et lingettes blanches aident les opérateurs à vérifier systématiquement les mêmes emplacements.
Après le remontage, produire une petite quantité de transition et la tester avant le conditionnement normal. Vérifier la couleur, l'absence de particules visibles, la granulométrie et l'aspect du film, le cas échéant. La ligne n'est pas changée à la fin du nettoyage ; elle l'est lorsque le nouveau produit réussit l'inspection.
Quelles caractéristiques des équipements facilitent les changements de couleur fréquents ?
Les installations traitant de nombreuses couleurs doivent évaluer la facilité de nettoyage en plus du rendement et de la puissance du moteur.
Parmi les fonctionnalités utiles, on peut citer :
- récipients de mélange mobiles ou interchangeables
- Surfaces de contact du produit lisses avec peu de zones mortes
- Vannes, vis d'alimentation, joints et racleurs accessibles
- Sections d'extrudeuse s'ouvrant sans démontage excessif
- Trajets de convoyage courts avec moins de coudes
- Accès rapide aux couvercles ACM et aux pièces de classification
- Bacs, tuyaux et sections de filtration amovibles
Le choix de la conception dépend du rythme de production. Une longue ligne de production fabriquant un seul produit blanc a des besoins différents de ceux d'un sous-traitant produisant huit couleurs par équipe.
Lorsqu'une ligne MPMtek est configurée pour la production de petits lots, la question pertinente n'est pas seulement « Quelle est la vitesse de la machine ? » mais aussi « Quelles pièces doivent être ouvertes entre les couleurs, et combien de temps cela prendra-t-il ? » La réponse influe sur l'agencement, la stratégie de conteneurisation, le routage des conduits et l'espace d'accès.
Comment standardiser et mesurer les performances des changements de couleur ?
Un changement de production qui repose sur un seul opérateur expérimenté n'est pas un processus contrôlé.
Élaborez des procédures distinctes pour les modifications à risque faible, moyen et élevé. Consignez le temps consacré au refroidissement, au nettoyage, au démontage, à l'attente, au remontage, à la purge et à l'approbation qualité. Le délai le plus long survient souvent là où l'équipe ne l'anticipe pas.
Numéros de la piste trois :
- Délai entre le dernier bon produit et le prochain bon produit
- Poids des matériaux purgés et rejetés
- taux d'acceptation au premier passage
Examinez les changements de production anormalement longs au bord de la ligne, tant que les détails sont encore frais dans votre mémoire. Dix minutes d'observation directe révèlent souvent plus qu'un tableau Excel mensuel.
Le changement de couleur est optimisé lorsque la planification, l'accès aux équipements, la séquence de nettoyage et les critères d'acceptation sont cohérents. Pour une nouvelle installation ou une mise à niveau Ligne de production MPMtekCes détails doivent être réglés avant de finaliser l'agencement. Il est difficile d'ajouter de l'espace de nettoyage ultérieurement.
FAQ (questions fréquentes)
Q : Combien de temps faut-il pour changer la couleur d'un revêtement en poudre ?
Il n'existe pas d'objectif universel. La taille de la ligne, le contraste des couleurs, le système de résine, l'accessibilité des équipements et les exigences d'inspection sont autant d'éléments à prendre en compte. Un indicateur utile est le temps de répétabilité de l'installation pour chaque classe de changement de format.
Q : Peut-on utiliser de l'air comprimé pour le nettoyage ?
Uniquement dans le respect de la procédure de contrôle des poussières approuvée par l'usine. Le nettoyage par aspiration est plus facile à maîtriser. L'air comprimé peut déplacer la poudre vers des zones cachées ou créer un nuage de poussière en suspension.
Q : L'extrudeuse doit-elle être entièrement démontée à chaque changement de couleur ?
Généralement non. Le démontage complet doit être envisagé en fonction du risque de contamination, de la compatibilité de la formulation, de la conception de l'équipement et de l'historique des inspections.
Q : Quel est le moyen le plus rapide de réduire le temps de changement de production ?
Mesurez une transition complète minute par minute. La première amélioration utile réside souvent dans une meilleure préparation, une meilleure coordination du refroidissement ou une plus grande rigueur dans l'inspection, et non dans un brossage plus rapide.