La perte de poudre commence rarement par une panne soudaine et brutale. Un léger film se forme autour d'une bride. La pression différentielle du filtre augmente. Un tamis retient plus de matière que la semaine précédente. Chaque symptôme réduit le rendement commercialisable.
La section de broyage mérite une attention particulière car la poudre y est déplacée et séparée simultanément. Le flux d'air, l'état du filtre, le chargement du tamis et l'étanchéité interagissent. La prise en compte de ces éléments comme un système unique permet de limiter les pertes.
Où se produit la perte de poudre dans une ligne de revêtement en poudre ?
Des fuites de matière peuvent survenir entre le chargement et l'emballage. Une inspection de la ligne permet souvent de déceler davantage d'incidents que ne le mentionne le rapport.
Points de perte courants
Lors du chargement, de la résine légère ou des additifs peuvent être aspirés vers le dépoussiéreur. Des fuites se produisent autour des couvercles et des raccords de transfert. Le risque augmente lorsque des copeaux pénètrent dans le broyeur.
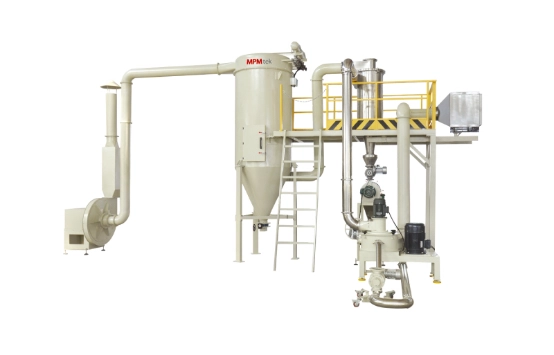
Dans un système ACM, la poudre broyée traverse le classificateur et le cyclone avant d'être tamisée par un tamis rotatif ou vibrant. Les particules fines peuvent poursuivre leur chemin vers le collecteur. La poudre peut stagner dans les conduits ou se répandre lors d'un transfert. Le garnissage engendre des pertes lorsque le remplissage et l'extraction sont mal équilibrés.
Quatre formes de perte de poudre
Les pertes se manifestent par des fines commercialisables non collectées ; des fuites au niveau des joints ou des portes ; des résidus à l’intérieur des équipements ; ou encore de la poudre de bonne qualité rejetée lors d’un tamisage instable. La catégorisation précise facilite le dépannage.
Un bilan massique de base suffit à mettre en évidence un problème :
Matières premières = Poudre commercialisable + Poudre recyclée + Pertes dues à la poussière + Résidus d'équipement
Mesure par équipe. Les totaux mensuels masquent les perturbations de courte durée.
1. Stabilisez le flux d'air avant de régler le cyclone
Les problèmes liés aux cyclones proviennent souvent de l'amont. Une vitesse excessive entraîne les particules récupérables vers le collecteur de particules fines. Une vitesse insuffisante provoque le dépôt de poudre dans les conduits. Ces dépôts se libèrent alors par à-coups et perturbent le tamis.
Vérifiez la vitesse du ventilateur et la pression en charge. Comparez ces valeurs avec une valeur de référence sans charge. Inspectez les connecteurs, les portes et les joints pour détecter toute infiltration d'air. Une trace blanche autour d'un joint est un signe d'infiltration.
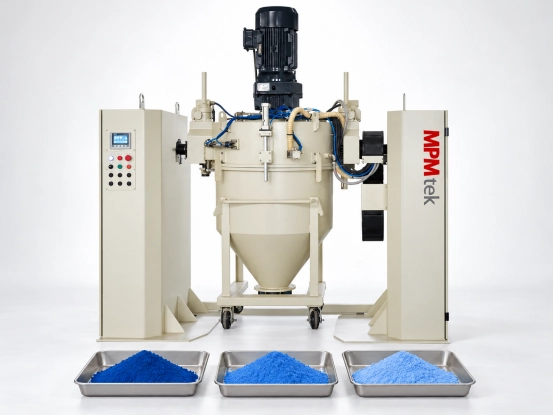
La vitesse du broyeur, la vitesse du classificateur et le débit d'air doivent être adaptés à la distribution cible. Augmenter la vitesse du ventilateur peut dégrader le rendement. Vérifiez les restrictions avant de modifier un réglage validé. Système de micro-rectification ACMLe broyage, le classement et la collecte fonctionnent comme un seul circuit.
Conseil pratique : N'augmentez pas la vitesse du ventilateur pour résoudre un problème de capacité. Vérifiez d'abord l'absence de fuites, d'obstructions ou un déséquilibre de pression.
2. Améliorer la séparation par cyclone et l'évacuation des poudres
Un cyclone ne possède pas de molette de réglage fin. Ses performances dépendent des conditions d'entrée, de sa géométrie et de l'étanchéité de sa sortie.
Optimiser les conditions de fonctionnement du cyclone
Maintenez un débit d'alimentation constant. Une variation brusque du débit du broyeur augmente la charge en solides et peut pousser la poudre utilisable vers le filtre. Vérifiez l'absence d'accumulation à l'entrée. Des coudes de conduit trop proches de celle-ci peuvent créer un profil de vitesse irrégulier.
La taille du cyclone doit être adaptée au volume d'air et à la capacité. Un appareil sélectionné uniquement en fonction du débit (en kg/h) risque de fonctionner en dehors de sa plage de vitesse optimale. Suivez le poids récupéré en fonction du débit d'air.
Empêcher la poudre collectée de s'échapper.
La sortie inférieure est un point faible. L'usure des extrémités des vannes rotatives permet à l'air de remonter à travers le cône et de remettre la poudre en suspension. Des colliers de serrage et des bacs de récupération mal serrés peuvent causer des problèmes similaires.
Surveillez le débit lors d'un changement de produit. Un débit pulsé peut indiquer un bouchage. Nettoyez les dépôts, puis vérifiez le barboteur. Un débit continu et étanche assure un chargement plus régulier du tamis.
3. Réduire les pertes de poudre dans les systèmes de filtration et de dépoussiérage
Le filtre constitue la barrière de confinement finale, et non le récepteur du produit. Une augmentation soudaine de la quantité de fines collectées indique un problème de classification, de flux d'air ou de rejet du cyclone.
Choisir et entretenir le média filtrant approprié
Choisir le média filtrant en fonction de la granulométrie, de la chimie et de la température. Prévoir une surface de filtration suffisante. Une vitesse de filtration élevée augmente la pression différentielle et peut entraîner le passage des particules fines à travers le média ou les joints.
Inspectez les sacs pour détecter tout trou d'épingle et tout dommage aux poignets. Vérifiez du côté air pur la présence de traces de poudre. Aux points de chargement, un Benne basculante de matières premières avec dépoussiérage par impulsions Contient des particules en suspension dans l'air. Une aspiration excessive peut capturer les ingrédients du lot.
Nettoyage par impulsion équilibrée
Un nettoyage insuffisant favorise l'accumulation de poussière. Un nettoyage trop agressif peut remettre la poussière en suspension et réduire la durée de vie du sac. Utilisez la pression différentielle pour ajuster les intervalles entre les impulsions.
Une plante peut fonctionner correctement, puis présenter une pression croissante après une matinée humide. Le filtre n'est pas forcément sous-dimensionné. L'humidité modifie rapidement le comportement de la poudre. Notez les conditions ambiantes avant de remplacer le média filtrant.
4. Optimiser le tamisage pour protéger la poudre récupérable
Le tamisage préserve la qualité. Il permet d'éliminer les particules trop grosses sans transformer une poudre de bonne qualité en déchet.
Faites correspondre l'écran au produit
Choisissez la taille des mailles en fonction des spécifications du produit et de la distribution réelle. Un tamis trop fin risque de se boucher prématurément, de réduire la capacité et de retenir le matériau commercialisable au-dessus du tamis.
Vérifiez la tension de l'écran et l'étanchéité des bords à chaque changement de format. Une petite déchirure rend le produit non conforme. Un joint mal serré peut entraîner des fuites. Validez les réglages avec la formulation réelle.
Contrôle de l'alimentation et des vibrations
Alimentez le tamis en une couche fine et régulière. Les fortes à-coups réduisent la surface efficace et augmentent le taux de rejet. Ajustez les vibrations ou la vitesse du rotor après avoir vérifié la propreté du tamis.
Définissez une procédure pour les matériaux surdimensionnés. Le retour de tous les rebuts à l'usine peut engendrer des contaminations et fausser l'équilibre. Prévoyez un échantillon avant récupération ou retraitement.
5. Connecter les cyclones, les filtres et les tamis grâce à une meilleure automatisation
Des commandes liées préviennent les erreurs. Le ventilateur d'extraction doit atteindre une pression stable avant le début du broyage. Arrêtez l'alimentation du broyeur si le tamis se déclenche ou si une pression élevée persiste dans le filtre.
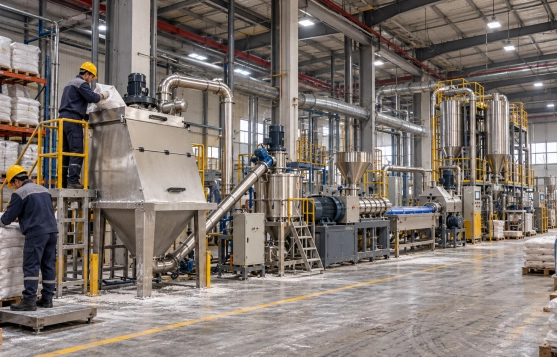
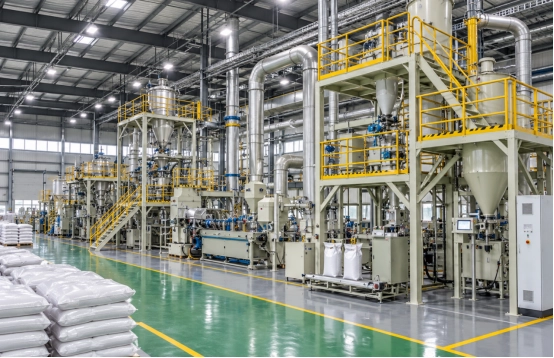
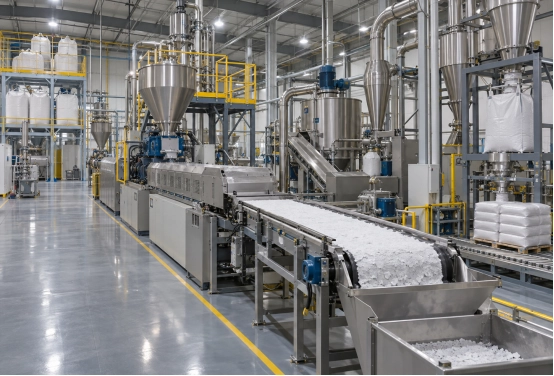
Les tendances des automates programmables et des interfaces homme-machine permettent de visualiser les changements. Surveillez le courant du ventilateur, la pression du filtre, la vitesse du classificateur et l'état du tamis. Les seuils d'alarme doivent déclencher une action. ligne de revêtement en poudre automatique intégrée peut coordonner le mélangeur, l'extrudeuse, la bande de refroidissement et la section ACM avec des systèmes de verrouillage.
6. Liste de contrôle pratique pour l'audit des pertes de poudre
Effectuez l'audit avec un produit standard et consignez la formulation. Les poudres se séparent différemment.
- Consigner les intrants, les produits finis, la poudre récupérée et les déchets pour chaque quart de travail.
- Vérifiez l'étanchéité de la vanne de refoulement du cyclone.
- Vérifier la pression différentielle du filtre et inspecter l'intégrité du sac.
- Recherchez les traces de poudre autour des conduits, des brides et des raccords flexibles.
- Vérifiez que l'écran n'est pas endommagé, qu'il n'est pas aveuglant ou qu'il n'est pas mal tendu.
- Comparer la récupération et la qualité du produit avant et après les modifications des paramètres.
- Associer les résultats inhabituels aux dossiers de maintenance et de modification des produits.
- Observez le point de remplissage ; pesage et emballage automatiques Il convient de contrôler à la fois le poids du remblai et l'extraction locale des poussières.
Questions fréquemment posées
Q : Pourquoi les pertes de poudre sont-elles importantes dans un séparateur cyclonique ?
Les causes typiques sont un débit d'air excessif, une charge d'entrée instable, un cyclone de taille incorrecte ou une fuite au niveau du sas de refoulement. Vérifiez l'ensemble du circuit de pression avant de modifier le cyclone.
Q : Comment les sacs filtrants peuvent-ils réduire les pertes de poudre ?
Le média filtrant approprié capture les particules fines sans créer de résistance excessive. Une surface de filtration adéquate, des joints d'étanchéité performants et un nettoyage par impulsions à pression différentielle assurent la stabilité du collecteur.
Q : Un système de tamisage peut-il récupérer la poudre perdue ?
Un tamis empêche le mélange de poudre acceptable avec des particules surdimensionnées lorsque le choix de la granulométrie et le contrôle de l'alimentation sont corrects. Il ne peut cependant pas récupérer la poudre déjà perdue par fuite ou entraînée par le système de ventilation.
Conclusion
La réduction des pertes de poudre est un travail systémique. Le volume d'air, le débit du cyclone, le nettoyage du filtre et le chargement du tamis sont interdépendants. Une correction à la source permet souvent de réaliser des économies supérieures à celles d'un collecteur plus grand installé en aval.
Pour une nouvelle ligne ou un problème de récupération existant, MPMtek peut développer une solution Solutions personnalisées pour l'équipement et le processus de revêtement en poudre Concernant la capacité, la formulation, la granulométrie et l'agencement, veuillez fournir un bilan massique et des données d'exploitation récents.