
Produksi dengan variasi produk yang tinggi membutuhkan peralatan yang dipilih berdasarkan output yang dapat dijual dalam banyak kampanye singkat, bukan hanya kapasitas nominal tertinggi (kg/jam). Mulailah dengan empat kriteria: distribusi ukuran batch aktual, frekuensi pergantian, risiko kontaminasi, dan waktu yang dibutuhkan untuk membersihkan dan memverifikasi setiap area kontak produk. Konfigurasi terbaik adalah konfigurasi yang memenuhi persyaratan kualitas dengan waktu gabungan produksi, pergantian, waktu tunggu, dan persetujuan yang paling singkat.
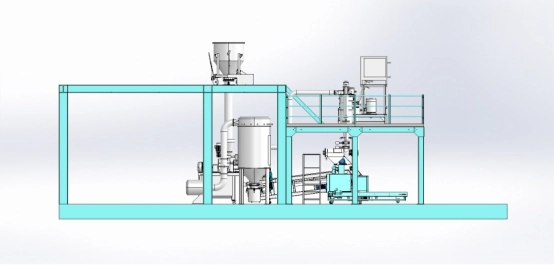
Mulailah dengan Output Efektif, Bukan Kapasitas Terpasang.
Mesin yang dirancang untuk output kontinu tinggi mungkin kurang dimanfaatkan ketika pesanan kecil. Setiap batch dapat memerlukan penyiapan material, pembersihan, pendinginan, pembongkaran, pembersihan, perakitan kembali, sampel transisi, dan pelepasan kualitas. Aktivitas-aktivitas tersebut tidak termasuk dalam kapasitas yang tertera.
Definisikan keberhasilan sebagai kilogram yang dapat dijual per jam terjadwal. Ukuran ini mengungkap apakah mesin yang lebih cepat benar-benar meningkatkan rencana mingguan atau hanya mencapai pemberhentian pembersihan berikutnya lebih cepat. Hal ini juga membuat tata letak lini yang berbeda dapat dibandingkan berdasarkan basis komersial yang sama.
Petakan Bauran Produk Aktual
Sebelum meminta penawaran harga, buat satu baris untuk setiap keluarga produk yang berulang. Catat:
- Massa batch normal dan minimum;
- jumlah batch dan perubahan warna per shift;
- Kimia resin dan kisaran suhu pemrosesan;
- transisi terang ke gelap, gelap ke terang, dan transisi yang tidak kompatibel;
- distribusi ukuran partikel target dan batas ukuran berlebih;
- kriteria penerimaan bintik yang terlihat, warna, lapisan film, dan sisa kotoran.
Pisahkan perubahan warna dari perubahan komposisi kimia. Dua warna yang berdekatan mungkin menggunakan metode pembersihan terkontrol yang sama, sementara perubahan resin atau aditif mungkin memerlukan pembersihan, akses, dan pengujian pelepasan yang berbeda. Gunakan urutan produksi yang sebenarnya, bukan jumlah warna rata-rata. Panduan MPMtek untuk proses terkontrol. prosedur perubahan warna Mengidentifikasi titik retensi umum dari proses pemberian makan hingga pengumpulan akhir.
Membandingkan Arsitektur Lini Terintegrasi dan Modular
Tidak ada tingkat otomatisasi terbaik yang berlaku universal untuk pekerjaan dengan beragam produk. Bandingkan batas pembersihan yang dihasilkan oleh setiap tata letak.
| Arsitektur | Kekuatan | Kompromi Campuran Tinggi | Paling Sesuai |
| Jalur terintegrasi | Transfer terkoordinasi dan mengurangi serah terima manual. | Permukaan yang lebih terhubung dapat bergabung dalam setiap perubahan. | Kampanye yang lebih panjang dengan resep yang dapat diulang. |
| Mesin terpisah | Setiap tahapan dapat diisolasi dan dijadwalkan secara independen. | Penanganan dan koordinasi operator yang lebih baik. | Produksi dalam jumlah kecil dan perubahan proses yang sering terjadi. |
| Tata letak hibrida | Mengotomatiskan hambatan stabil sambil mempertahankan buffer atau wadah yang dapat dilepas yang dipilih. | Membutuhkan kontrol yang cermat dan identifikasi material. | Buku pesanan beragam yang berisi kampanye dan pesanan khusus. |
Tinjau detailnya pertukaran jalur otomatis dan terpisah sebelum menetapkan tata letak. Sistem hibrida mungkin lebih bermanfaat daripada memilih salah satu ekstrem. Misalnya, sebuah pabrik dapat menggunakan ekstrusi dan penggilingan terkontrol sambil tetap melakukan pencampuran awal secara terpisah dalam wadah yang dapat dipindahkan.
Evaluasi Setiap Tahap Proses untuk Perubahan
Peralatan pencampuran tingkat tinggi harus dinilai berdasarkan kemampuannya untuk mempertahankan produk sebelumnya dan bagaimana operator memeriksanya.
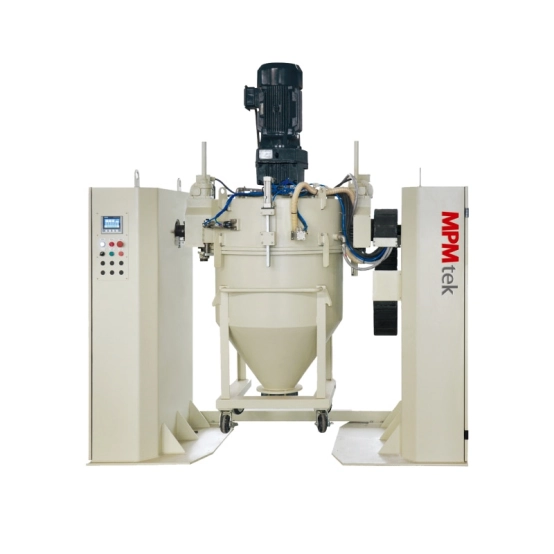
Mencampur dan memberi makan: Sebuah mixer wadah bergerak Kepala pencampur dapat dipisahkan dari wadah dan memungkinkan wadah lain disiapkan secara terpisah. Tanyakan bagaimana cara mengakses katup, segel, pengaduk, penghancur, sekrup pengumpan, dan antarmuka penghubung. Wadah tambahan hanya akan meningkatkan penjadwalan jika diidentifikasi, disimpan, dan dibersihkan di bawah prosedur yang terkontrol.
Ekstrusi: Bandingkan akses ke zona pengumpanan, poros sekrup, laras, saluran keluar, dan cetakan. Mintalah metode pembersihan dan pembukaan yang aman yang terdokumentasi untuk formulasi yang representatif. Pembersihan singkat tidak secara otomatis berarti pergantian lengkap; titik akhir yang dibutuhkan bergantung pada komposisi kimia, kontras warna, dan batas penerimaan pelanggan.
Pendinginan dan penghancuran: Periksa tepi rol, sambungan sabuk atau bilah, rakitan pengikis, saluran masuk penghancur, dan saluran pembuangan. Serpihan tipis yang terperangkap di titik-titik ini dapat menjadi bintik-bintik yang terlihat pada hasil penggilingan yang lebih pucat di kemudian hari. Permukaan yang mudah diakses dan ruang perawatan yang cukup lebih penting daripada tata letak yang ringkas dan menarik.
Penggilingan dan pengumpulan: Tentukan batas pembersihan di sekitar Sistem penggilingan ACMsiklon, saringan, saluran, konektor fleksibel, filter, katup putar, dan tempat penyimpanan produk. Jalur pipa panjang dan siku menambah titik retensi dan inspeksi. Tanyakan bagian mana yang dapat dibuka tanpa mengganggu penyelarasan dan filter, selang, atau tempat penyimpanan mana yang dapat diganti.
Lakukan dedikasi pada bagian-bagian yang sering bersentuhan atau bahkan seluruh lini produksi hanya jika risiko kontaminasi dan beban kerja berulang membenarkannya. Dedikasi selektif untuk jenis komponen yang sangat gelap, metalik, atau yang tidak kompatibel lainnya dapat lebih ekonomis daripada menduplikasi setiap mesin.
Hitung Kapasitas Efektif Sebelum Menentukan Ukuran Jalur Produksi
Gunakan persamaan perencanaan ini:
Output efektif (kg/jam) = massa batch yang dapat dijual (kg) / total waktu yang berlalu (jam)
Total waktu yang dibutuhkan mencakup waktu pengoperasian, pergantian, menunggu, pengambilan sampel, dan persetujuan. Sebagai contoh ilustrasi, lini produksi nominal 300 kg/jam membutuhkan 24 menit untuk memproses batch 120 kg. Jika pergantian dan pelepasan membutuhkan waktu 36 menit lagi, output efektifnya adalah 120 kg/jam. Jika konfigurasi yang berbeda mengurangi waktu non-pengoperasian tersebut menjadi 15 menit, output efektifnya menjadi sekitar 185 kg/jam.
120 kg / ((24 + 15) / 60) = 184.6 kg/h
Ini bukan klaim kinerja. Ganti setiap input dengan uji coba berwaktu untuk formulasi, urutan, penugasan staf, dan metode penerimaan yang sebenarnya. Juga modelkan sisa atau bubuk transisi; massa yang dapat dijual bisa lebih rendah daripada massa batch.
Menilai Kontrol, Keamanan, dan Peningkatan Skala
Kontrol harus mencegah kesalahan resep dan wadah, bukan hanya menghidupkan motor. Tentukan izin resep, identifikasi batch, catatan parameter, riwayat alarm, dan konfirmasi bahwa wadah atau tempat pengumpulan yang benar telah terhubung. Daftar periksa pembersihan dan rilis kualitas harus memiliki pemilik yang ditunjuk.
Bahaya debu bergantung pada bahan dan prosesnya. Perlu dilakukan penilaian risiko debu yang terdokumentasi, langkah-langkah pengumpulan dan perlindungan yang sesuai, pengamanan mesin, interlock, ketentuan penguncian, dan bukti kepatuhan untuk lokasi pemasangan. Konfirmasikan utilitas dan beban ekstraksi baik pada operasi normal maupun terburuk.
Sebelum membeli, jalankan formula representatif pada skala laboratorium atau pilot, lalu konfirmasikan perubahan apa yang terjadi selama peningkatan skala produksi. Cocokkan sampel berdasarkan dispersi, kondisi serpihan, distribusi ukuran partikel, perolehan kembali, dan kinerja film, daripada mengasumsikan peningkatan skala geometris.
FAQ (Pertanyaan umum)
Pertanyaan-pertanyaan berikut membantu menguji apakah sistem yang diusulkan sesuai untuk produksi campuran produk yang beragam setiap hari, bukan hanya untuk satu kali uji coba demonstrasi.
Apakah Lini Otomatis Sepenuhnya Cocok untuk Produksi Campuran Tinggi?
Ya, ketika pengulangan resep dan transfer terkontrol lebih penting daripada batasan pembersihan yang lebih besar dan terhubung. Mintalah pemasok untuk mendemonstrasikan peralihan yang sulit, bukan hanya produksi stabil dari satu formula.
Apakah Setiap Warna Harus Memiliki Peralatan Khusus?
Biasanya tidak. Gunakan wadah, filter, selang, tempat sampah, atau jalur produksi khusus jika tingkat kontaminasi silang, frekuensi penggantian, dan biaya pembuangan membuat pembersihan bersama menjadi tidak ekonomis.
Berapa Ukuran Batch yang Harus Ditetapkan untuk Lini Produksi Tersebut?
Gunakan distribusi pesanan normal dan batch komersial berulang terkecil. Mendesain hanya berdasarkan pesanan terbesar dapat menyebabkan pengisian yang rendah, pengumpanan yang tidak stabil, atau pemborosan transisi yang berlebihan pada pekerjaan sehari-hari.
Bagaimana Urutan Warna Seharusnya Mempengaruhi Pilihan Peralatan?
Penggunaan produk yang kompatibel dari warna terang ke gelap dapat mengurangi pembersihan rutin. Peralatan tetap harus menyediakan akses dan verifikasi yang aman untuk perubahan warna dari gelap ke terang atau perubahan kimia yang tidak dapat dihindari.
Apa yang Harus Diuji Sebelum Membeli?
Jalankan pengujian produk yang mudah dan sulit. Catat hasil produksi, energi dan utilitas, limbah transisi, waktu pembersihan dan pelepasan, langkah-langkah akses, sampel, hasil ukuran partikel, dan penerimaan film.
Siapkan RFQ yang bermanfaat untuk lini produksi produk campuran berkualitas tinggi.
Kirimkan kepada pemasok matriks produk, ukuran batch normal dan minimum, jadwal kerja yang direncanakan, perubahan per hari, urutan warna, kelompok formulasi, kisaran ukuran partikel target, batas penerimaan, utilitas yang tersedia, denah lantai, persyaratan pengendalian debu, dan perkiraan ekspansi. Mintalah diagram alur proses, batasan peralatan, metode pembersihan yang diharapkan, gambar akses, protokol uji coba, dan asumsi di balik kapasitas yang dikutip.
Untuk tinjauan konfigurasi, hubungi MPMtek Dengan masukan-masukan ini, proposal yang didasarkan pada komposisi pesanan sebenarnya akan lebih bermanfaat daripada proposal yang dibangun berdasarkan angka maksimum kg/jam tunggal.



