
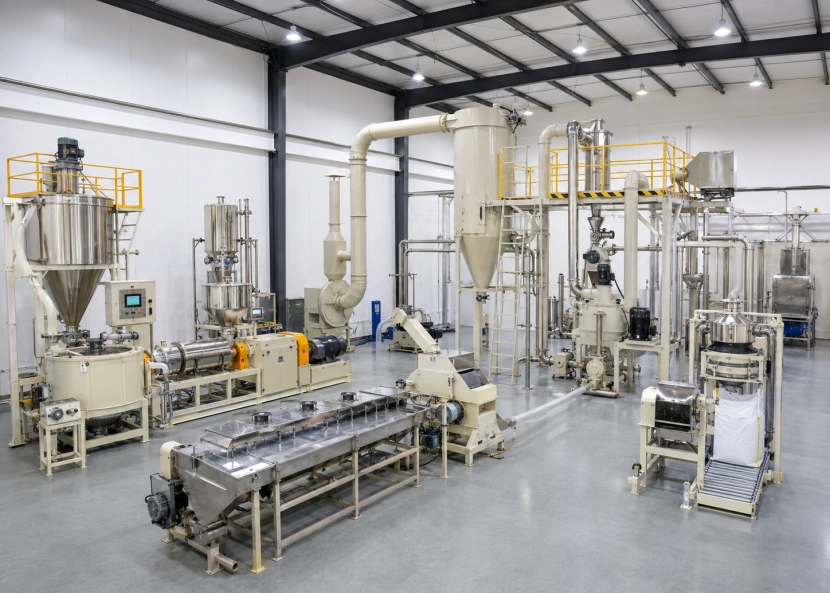
Nella produzione di vernici in polvere, la distribuzione granulometrica indica il grado di uniformità delle particelle di polvere. D10, D50 e D90 rappresentano punti statistici chiave sulla curva di distribuzione. Nello specifico, D10 indica che il 10% delle particelle ha un diametro inferiore a quello specificato. D50 rappresenta il valore mediano, mentre D90 indica che il 90% delle particelle ha un diametro inferiore. Questi tre parametri descrivono la dimensione di base e definiscono la consistenza complessiva.
Perché il controllo della granulometria è importante nella produzione di vernici in polvere
Il controllo della granulometria influisce su quasi ogni fase del processo di verniciatura a polvere. Trovare il giusto equilibrio garantisce uno strato di vernice uniforme e una lucentezza omogenea.
L'efficienza produttiva cala rapidamente quando la distribuzione delle particelle è troppo disomogenea. Le particelle di dimensioni eccessive possono facilmente ostruire i setacci o gli alimentatori. Le particelle più fini possono sfuggire ai filtri e causare un forte intorbidimento all'interno dei sistemi di recupero. Le polveri non uniformi rendono molto più difficile l'abbinamento del colore tra lotti diversi. Questo problema è una difficoltà comune per qualsiasi produttore di vernici per il settore automobilistico o degli elettrodomestici.
Il ruolo di D10, D50 e D90 nella selezione delle apparecchiature
Gli ingegneri devono conoscere il profilo granulometrico desiderato prima di selezionare un mulino o un classificatore. Una polvere di poliestere standard, progettata per finiture lucide, potrebbe richiedere una distribuzione molto ristretta. Questo valore target si aggira solitamente intorno ai 35 µm (D50). D'altra parte, una resina epossidica anticorrosione potrebbe tollerare facilmente intervalli più ampi, fino a 80 µm.
In che modo la distribuzione granulometrica influenza la scelta delle attrezzature per la macinazione e la classificazione?
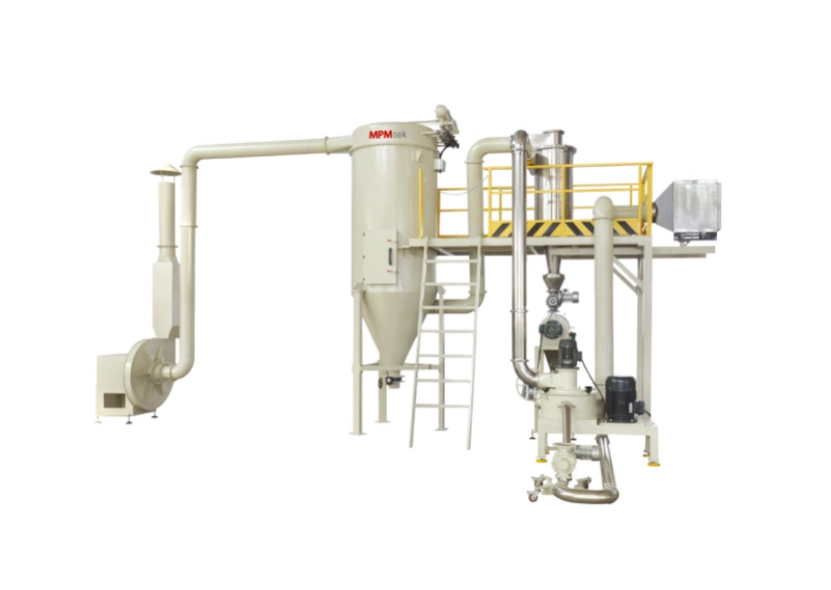
Ogni tipo di sistema di macinazione si comporta in modo diverso a seconda della gamma di particelle. I mulini a perni funzionano meglio con le resine fragili. In questi casi, la frattura da impatto semplice domina il processo. ACM (mulini classificatori ad ariaI mulini a getto combinano la macinazione attiva con la classificazione integrata. Questa configurazione offre un controllo molto più preciso attorno a un punto di taglio specifico. I mulini a getto producono risultati ultrafini. Tuttavia, funzionano a un costo energetico significativamente più elevato.
Per raggiungere uno specifico valore D50, gli operatori regolano la velocità del rotore o il design della ruota di classificazione. Una rotazione più rapida produce tagli più fini, ma può ridurre la produttività. I sistemi di controllo di processo integrati, che collegano l'assorbimento di potenza del mulino, la portata d'aria e la velocità di classificazione, contribuiscono a mantenere un funzionamento stabile anche quando le proprietà della materia prima variano leggermente tra i diversi lotti.
Parametri dell'apparecchiatura che influenzano l'ottimizzazione D10–D90
Per ottenere una distribuzione granulometrica stabile non basta la regolazione meccanica; dipende in larga misura dalla dinamica dell'aria e dalla configurazione di macinazione.
Dinamica del flusso d'aria nei classificatori
Il volume d'aria determina la precisione con cui un classificatore separa le frazioni fini da quelle grossolane. Un flusso troppo basso provoca il trascinamento delle particelle più grossolane nel flusso delle particelle fini; un flusso troppo alto crea turbolenza che reintroduce le particelle più piccole in circolazione. La regolazione dei differenziali di pressione attraverso l'alloggiamento del rotore affina la precisione di questo "punto di taglio", aspetto fondamentale quando si lavora con tolleranze ristrette, come ±2 µm, attorno ai valori D50 target.
Configurazione del sistema di rettifica
La durezza del materiale determina la scelta del mulino tanto quanto la finezza desiderata. Le resine poliestere più morbide rispondono bene a Mulini ACM con un apporto energetico moderato; gli ibridi epossidici più duri possono richiedere la fresatura a getto per prevenire la degradazione termica durante la rettifica a impatto. L'efficienza energetica è sempre in conflitto con la precisione: più stringenti sono le specifiche per la differenza D10-D90, maggiore è l'energia per chilogrammo necessaria per ottenerla.
Caratterizzazione delle polveri per diverse applicazioni
Ogni applicazione di rivestimento richiede un proprio equilibrio tra estetica e funzionalità.
Come ottimizzare la dimensione delle particelle per un'elevata Rivestimenti lucidi?
I rivestimenti ad alta brillantezza dipendono dall'uniformità della superficie a livello microscopico. Distribuzioni ristrette riducono la rugosità a livello microscopico dopo la polimerizzazione, poiché differenze minori nei tassi di fusione eliminano le variazioni di texture. Per i sistemi ad alta brillantezza a base di poliestere o epossidica, mantenere una mediana (D50) intorno a 30-40 µm con code minime oltre i 60 µm spesso garantisce una levigatezza ottimale senza compromettere l'efficienza di trasferimento.
Regolazione dei rapporti D10–D90 per rivestimenti funzionali
I rivestimenti funzionali a volte traggono vantaggio da una distribuzione granulometrica più ampia. Tra questi, i rivestimenti resistenti utilizzati su macchinari per esterni o condotte pesanti. Le particelle più grandi, infatti, migliorano l'interblocco meccanico all'interno della matrice del film solido. Questa azione aumenta la durabilità complessiva contro l'abrasione quotidiana o gli urti improvvisi. I rivestimenti anticorrosivi spesso tollerano bene distribuzioni granulometriche più ampie. Questa maggiore distribuzione contribuisce ad aumentare lo spessore totale del film per passata. Le finiture decorative, invece, richiedono sempre un controllo preciso.
Strategie di ottimizzazione dei processi dal punto di vista del produttore.
La precisione non deriva solo dalle attrezzature, ma è intrinseca ai circuiti di feedback di processo che monitorano costantemente le prestazioni.
Integrazione reale Sistemi di monitoraggio della dimensione delle particelle nel tempo
Le moderne linee di produzione utilizzano sempre più spesso analizzatori di diffrazione laser in linea che misurano la distribuzione granulometrica in tempo reale all'uscita delle polveri dai classificatori. Il feedback automatico regola immediatamente la velocità del rotore o il flusso d'aria in caso di deviazioni. Ciò riduce drasticamente la variabilità tra i lotti rispetto ai metodi di campionamento manuale effettuati a distanza di ore.
Sfide comuni nel mantenimento dei valori target D10/D50/D90
Variabilità delle materie prime
Le caratteristiche della resina variano a seconda del lotto del fornitore; la viscosità del fuso influisce sulla facilità con cui le scaglie si fratturano durante la macinazione. Anche piccole variazioni alterano le curve di distribuzione finali, a meno che non vengano compensate regolando dinamicamente i parametri del mulino.
Fattori di controllo ambientale
Il comportamento delle polveri varia in base alle variazioni di umidità e temperatura all'interno dei capannoni di produzione. L'umidità aumenta la coesione tra le particelle fini, riducendo la scorrevolezza attraverso i classificatori e causando un ingrossamento artificiale delle distribuzioni misurate. Un controllo climatico stabile è quindi fondamentale per qualsiasi impianto di verniciatura a polvere che miri a risultati riproducibili.
Consigli pratici per gli acquirenti che scelgono linee di produzione di polveri
Quando si valutano nuove macinazione sistemi di coltivazioneDovresti concentrarti meno sulle dichiarazioni di massima produttività e più sugli indicatori di stabilità: deviazione standard delle misurazioni ripetute della densità spettrale di potenza (PSD), consumo energetico per chilogrammo entro i limiti specificati, facilità di pulizia tra un cambio di colore e l'altro.
Cosa bisogna considerare nella scelta di un sistema di macinazione e classificazione delle polveri?
I sistemi modulari consentono una commutazione flessibile tra i diversi gradi di prodotto senza necessità di smontaggio completo, un vantaggio fondamentale quando si servono più mercati di rivestimento da un unico stabilimento. Le interfacce di automazione affidabili che registrano i dati PSD forniscono la tracciabilità richiesta dai clienti OEM per verificare la coerenza della qualità nel tempo.
Come MPMTek supporta la precisione nelle apparecchiature per la produzione di vernici in polvere
MPMtek Sviluppiamo soluzioni integrate di classificazione per macinazione, progettate specificamente per gli ambienti di produzione di vernici in polvere, dove il controllo preciso della distribuzione granulometrica definisce gli standard di qualità del prodotto. I nostri sistemi combinano rotori di classificazione regolabili con moduli avanzati di regolazione del flusso d'aria per mantenere punti di taglio costanti in diverse condizioni di carico. I team di supporto tecnico collaborano direttamente con i clienti per ottimizzare i parametri di processo in base a obiettivi personalizzati di ottimizzazione della granulometria per diverse tipologie di resine.
Domande frequenti
Q1: Qual è l'intervallo di tolleranza accettabile tra D10 e D90 per uso generale? polveri specifiche?
R: In genere, un rapporto di circa 1:3 offre un buon equilibrio tra fluidità ed efficienza di copertura.
Q2: Può reale Il monitoraggio temporale può sostituire completamente le analisi di laboratorio offline?
R: Non del tutto: i sensori in linea garantiscono la stabilità durante le prove, ma i controlli periodici in laboratorio verificano la precisione della calibrazione su periodi più lunghi.
D3: Perché alcuni produttori preferiscono polveri leggermente più grossolane nonostante la minore brillantezza?
R: Perché le distribuzioni più grossolane spesso migliorano l'efficienza di trasferimento su geometrie complesse, dove le polveri fini tendono a spruzzare eccessivamente.



