Il tempo di cambio colore raramente si perde a causa di un unico, evidente ritardo. Si perde in piccoli inconvenienti: un estrusore caldo che non può ancora essere aperto, polvere dietro una guarnizione, strumenti mancanti o un controllo qualità che inizia troppo tardi.
Il vero obiettivo non è semplicemente una pulizia più rapida. È il tempo che intercorre tra l'ultimo prodotto accettabile di un colore e il primo prodotto accettabile del colore successivo.
Perché il cambio di colore richiede così tanto tempo in una linea di produzione di verniciatura a polvere?
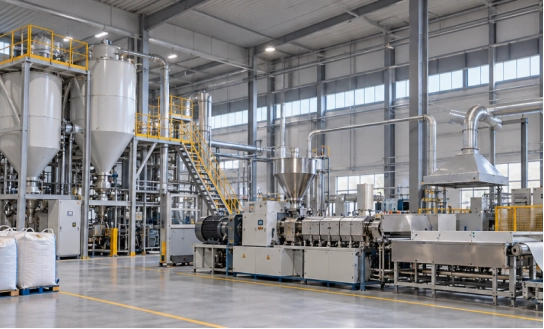
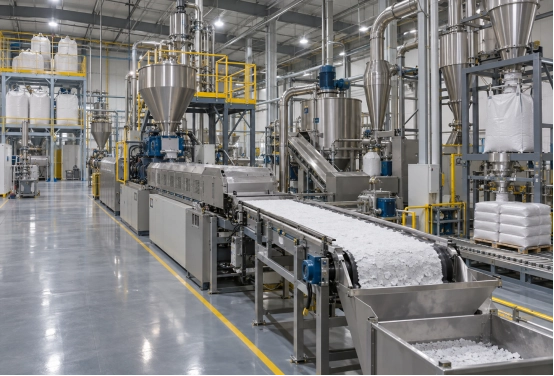
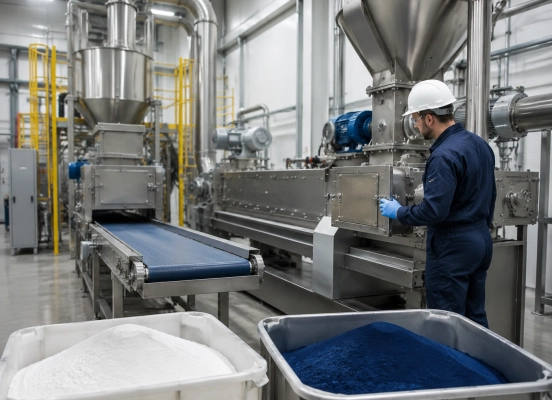
Un cambio di formato completo comprende le fasi di premiscelazione, alimentazione, estrusione, raffreddamento, frantumazione, macinazione, vagliatura, trasporto e raccolta. Ogni sezione gestisce il materiale in modo diverso.
La maggior parte dei ritardi è dovuta a residui di polvere, raffreddamento delle apparecchiature, smontaggio e rimontaggio, spurgo e approvazione della qualità. I punti critici sono spesso di piccole dimensioni: valvole, viti di alimentazione, bordi delle guarnizioni, curve dei condotti, ruote di classificazione e filtri.
In un impianto sono state registrate due ore per la "pulizia", ma in realtà la pulizia ha richiesto meno di 70 minuti. Il tempo rimanente è stato impiegato per raffreddare l'estrusore, reperire le guarnizioni di ricambio e ripetere un'ispezione che non era stata documentata. Questo schema non è insolito.
Cosa bisogna preparare prima della fine dell'attuale ciclo di colorazione?
Il cambio rapido inizia mentre il colore corrente è ancora attivo.
Le tonalità simili dovrebbero essere raggruppate laddove la formulazione e le esigenze del cliente lo consentano. Il passaggio dal bianco al grigio chiaro è generalmente più semplice rispetto al passaggio dal nero al bianco. Anche la compatibilità della resina è importante; una sequenza di colori apparentemente conveniente può rendere difficile un cambio di estrusione se non si tiene conto della chimica della resina.
Prima dell'arresto, la formulazione successiva, le materie prime, le etichette, i contenitori, gli strumenti, i sigilli e i moduli di ispezione dovrebbero essere già disponibili. Gli operatori dovrebbero sapere quali sezioni sono di loro competenza. Il personale addetto al controllo qualità dovrebbe sapere quando arriverà il primo campione di transizione.
Un elenco di preparativi pratici include:
- Conferma la ricetta successiva e i limiti di accettazione.
- Preparare gli strumenti di aspirazione, le spazzole, i raschietti, le guarnizioni e i contenitori.
- Assegnare le zone di pulizia agli operatori designati.
- Individuare i filtri, i tubi flessibili e i contenitori che devono essere sostituiti.
- Preparare il materiale di spurgo approvato quando necessario.
Ciò elimina i tempi morti e previene decisioni affrettate dopo l'arresto della linea.
Qual è la sequenza di pulizia più rapida e sicura per un cambio di colore?
La pulizia deve seguire il normale flusso dei materiali. Una sezione a monte pulita in ritardo può rilasciare materiale in apparecchiature già approvate.
La linea necessita inoltre di uno stato di sicurezza ben definito. Le norme di blocco, i limiti di temperatura, il controllo delle polveri e le restrizioni di accesso determinano quando le apparecchiature possono essere aperte e come procede il lavoro.
Apparecchiature di premiscelazione e alimentazione
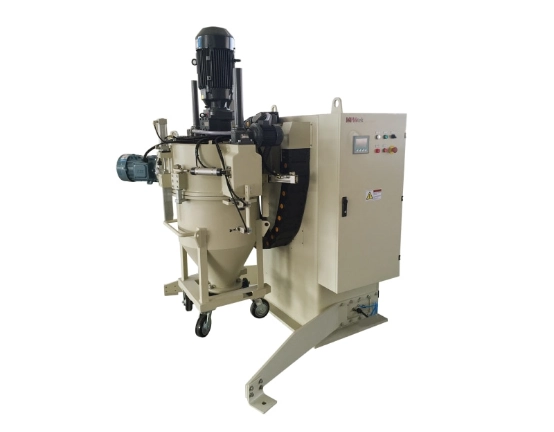
Prima di aprire il miscelatore, la tramoggia, l'alimentatore e la valvola di scarico, svuotarli attraverso il normale percorso del prodotto. La polvere sfusa è più facile da raccogliere prima che si disperda sulle superfici interne.
La pulizia con aspirapolvere è generalmente più controllata rispetto alla soffiatura ad aria compressa. Verificare l'utensile di miscelazione, la giunzione del recipiente, la superficie della valvola, la vite di alimentazione e gli incavi della guarnizione. Queste aree rilasciano il materiale lentamente durante il ciclo successivo.
Per piccoli lotti frequenti, i contenitori di miscelazione intercambiabili possono eliminare i tempi di attesa dal processo. MPMTek miscelatore contenitore Questo sistema funziona in questo modo: un container può avanzare mentre un altro viene pulito o preparato.
Estrusore, nastro di raffreddamento e frantumatore
L'estrusore controlla spesso la programmazione dei cambi di formato. Contiene materiale caldo e compattato e non sempre può essere ispezionato immediatamente dopo l'arresto.
Eseguire la procedura di spurgo approvata, isolare la macchina e attendere che raggiunga la temperatura di accesso specificata. Ispezionare l'apertura di alimentazione, le superfici della vite, l'uscita del cilindro, la matrice e le giunzioni dove permangono sottili strati di materiale.
Lo smontaggio completo non è automaticamente sinonimo di soluzione migliore. Aprire ogni sezione ad ogni cambio può comportare spreco di manodopera, danni alle guarnizioni e tempi di riavvio più lunghi. L'accesso necessario dovrebbe dipendere dal contrasto cromatico, dalla compatibilità della resina e dai precedenti registri di ispezione.
Controllare il nastro di raffreddamento, il raschiatore, i bordi del rullo e l'ingresso del frantumatore. Un nastro dall'aspetto pulito può comunque trasportare diversi trucioli scuri in un lotto chiaro. Superfici di contatto lisce e gruppi di raschiatori accessibili, come quelli utilizzati in MPMtek sistemi di raffreddamento, rendono questa fase più facile da verificare piuttosto che semplicemente più facile da pulire.
Sistema di mulini, condotti e raccolta ACM.
Pulire la sezione di macinazione dal mulino verso il punto di raccolta finale. Svuotare il mulino ACMzona di classificazione, ciclone, setaccio, tubi e contenitori del prodotto in sequenza.
Ispezionare i giunti del rivestimento, le lame del classificatore, i gomiti dei condotti, i connettori flessibili, le valvole rotative e i filtri. La polvere fine migra e si deposita. Il materiale in una curva del condotto potrebbe apparire solo dopo variazioni del flusso d'aria.
I coperchi ad apertura rapida e i gruppi di classificazione accessibili riducono i tempi di ispezione. Le configurazioni ACM di MPMTek possono essere progettate tenendo conto della facilità di pulizia, un aspetto spesso più importante in un impianto multicolore rispetto a un piccolo aumento della produzione nominale. Un mulino di difficile ispezione finirà per essere pulito per inerzia.
In che modo la pulizia e l'ispezione possono ridurre i tempi di pulizia e gli sprechi di materiale?
Il vomito autoindotto dovrebbe essere preceduto da un rischio, non da un'abitudine.
Un cambio di tonalità da scura a chiara potrebbe richiedere una maggiore quantità di materiale di spurgo rispetto a due tonalità adiacenti. Un cambio di resina potrebbe a sua volta richiedere una procedura diversa. Utilizzare la stessa quantità di materiale di spurgo per ogni lavoro comporta uno spreco di materiale nei cambi di tonalità semplici e potrebbe non pulire a fondo quelli più complessi.
Definisci punti di ispezione fissi e criteri di accettazione chiari. Foto, luci di ispezione, specchi e salviette bianche aiutano gli operatori a controllare sempre gli stessi punti.
Dopo il riassemblaggio, eseguire una produzione di transizione a quantità limitata e prelevarne un campione prima di iniziare il confezionamento normale. Verificare il colore, la presenza di particelle visibili, la granulometria e l'aspetto della pellicola, ove richiesto. La linea non viene commutata al termine della pulizia, bensì quando il nuovo prodotto supera il controllo qualità.
Quali caratteristiche dell'attrezzatura facilitano i frequenti cambi di colore?
Gli impianti che lavorano con molti colori dovrebbero valutare la facilità di pulizia oltre alla produzione e alla potenza del motore.
Tra le funzionalità utili si annoverano:
- Contenitori di miscelazione mobili o intercambiabili
- Superfici di contatto con il prodotto lisce con poche zone morte.
- Valvole, coclee di alimentazione, guarnizioni e raschiatori accessibili.
- Sezioni dell'estrusore che si aprono senza smontaggio eccessivo
- Percorsi di trasporto brevi con meno curve
- Coperture ACM e componenti del classificatore ad accesso rapido
- Contenitori, tubi flessibili e sezioni filtranti rimovibili.
Il design più adatto dipende dal modello di produzione. Una lunga linea di produzione che realizza un unico prodotto bianco ha esigenze diverse rispetto a un'azienda che produce per conto terzi otto colori per turno.
Quando una linea MPMTek viene configurata per la produzione di piccoli lotti, la domanda utile non è solo "Quanto è veloce la macchina?", ma anche "Quali pezzi devono essere aperti tra un colore e l'altro e quanto tempo ci vorrà?". La risposta a questa domanda influisce sul layout, sulla strategia di contenimento, sul percorso dei condotti e sullo spazio di accesso.
Come si possono standardizzare e misurare le prestazioni del cambio colore?
Un cambio di produzione che dipende da un operatore esperto non è un processo controllato.
Creare procedure separate per le modifiche a basso, medio e alto rischio. Registrare il tempo impiegato per il raffreddamento, la pulizia, lo smontaggio, l'attesa, il riassemblaggio, lo spurgo e l'approvazione della qualità. Il ritardo più lungo spesso non si verifica dove il team si aspetta.
Monitora tre numeri:
- Tempo trascorso dall'ultimo buon prodotto al prossimo buon prodotto
- Peso del materiale di spurgo e scartato
- Tasso di accettazione al primo tentativo
Esaminate i cambi di produzione insolitamente lunghi a bordo linea finché i dettagli sono ancora freschi. Dieci minuti di osservazione diretta spesso rivelano più di un foglio di calcolo mensile.
Il cambio di colore migliora quando la programmazione, l'accesso alle attrezzature, la sequenza di pulizia e i criteri di accettazione si supportano a vicenda. Per un nuovo o aggiornato Linea di produzione MPMTekQuesti dettagli dovrebbero essere definiti prima che la disposizione venga fissata. Aggiungere spazio per le pulizie in un secondo momento è difficile.
Domande frequenti
D: Quanto tempo richiede un cambio di colore per la verniciatura a polvere?
Non esiste un obiettivo universale. Dimensioni della linea, contrasto cromatico, sistema di resina, accessibilità delle attrezzature e requisiti di ispezione sono tutti fattori importanti. Un utile parametro di riferimento è il tempo di ripetibilità dell'impianto per ogni classe di cambio formato.
D: Si può usare l'aria compressa per la pulizia?
Solo seguendo la procedura di controllo delle polveri approvata dall'impianto. La pulizia con aspirapolvere è più facile da contenere. L'aria compressa può spostare la polvere in aree nascoste o creare una nuvola di polvere nell'aria.
D: L'estrusore deve essere completamente smontato ogni volta che si cambia colore?
Generalmente no. Lo smantellamento completo dovrebbe dipendere dal rischio di contaminazione, dalla compatibilità della formulazione, dalla progettazione dell'apparecchiatura e dalla cronologia delle ispezioni.
D: Qual è il modo più rapido per ridurre i tempi di cambio formato?
Misurare un cambio completo minuto per minuto. Il primo miglioramento utile spesso consiste in una migliore preparazione, un migliore coordinamento del raffreddamento o una disciplina di ispezione più rigorosa, non in una spazzolatura più veloce.