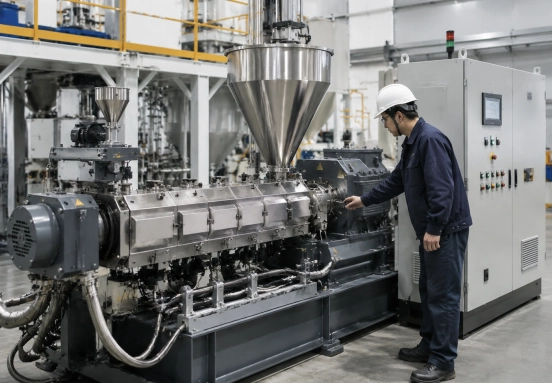
Un estrusore rivestimento a polvere Può funzionare senza intoppi per venti minuti, poi la coppia inizia a salire e scendere. L'uscita pulsa. Il nastro fuso cambia spessore. Qualcuno riduce la velocità di alimentazione, la macchina si stabilizza e la colpa viene attribuita alla formula.
Questa conclusione è spesso troppo affrettata.
Una coppia instabile indica che la resistenza all'interno della canna sta variando. La causa può essere l'alimentazione, le condizioni della materia prima, la temperatura, il riempimento della vite, uno scarico ostruito o l'usura. La domanda utile non è semplicemente come ridurre la coppia, ma cosa è cambiato all'interno del processo.
Che cosa significa coppia instabile in un estrusore per verniciatura a polvere?
La coppia riflette la resistenza che agisce sulle viti. Piccoli movimenti sono normali durante il riempimento della tramoggia o in caso di lievi variazioni della materia prima.
Picchi ripetuti, un andamento a dente di sega, una lenta deriva verso l'alto o un movimento vicino al limite di sovraccarico sono diversi. Spesso si presentano con output pulsante, temperatura di fusione variabile, scarsa dispersione, variazione di lucentezza, particelle di gel o allarmi di sovraccarico.
Cosa bisogna controllare prima di regolare l'estrusore?
Registrare contemporaneamente coppia, velocità di avanzamento effettiva, velocità della vite, temperatura del cilindro, temperatura di fusione, corrente del motore e potenza erogata. Un breve grafico di tendenza è più utile di una singola lettura del pannello.
Annota quando inizia la fluttuazione. Dopo il riempimento della tramoggia? A piena produzione? Solo con un pigmento o un riempitivo?
Modificate una variabile alla volta. Regolare contemporaneamente l'avanzamento, la temperatura e la velocità della vite può stabilizzare la macchina, ma ne maschera anche la causa.
Quali problemi di alimentazione e di materie prime causano fluttuazioni di coppia?
L'estrusore può lavorare solo ciò che raggiunge le viti. Quando la polvere arriva a ondate, anche la coppia solitamente si muove a ondate.
1. Sovraccarico dell'alimentatore, intasamento della tramoggia o formazione di tunnel
Un aumento e una diminuzione regolari della coppia spesso indicano un'alimentazione irregolare. Il nastro in uscita si ispessisce, poi si assottiglia.
Verificare la presenza di ponti, fori, viti di alimentazione usurate o un agitatore che compatta la miscela. Mantenere il livello della tramoggia ragionevolmente costante, ricalibrare l'alimentatore e utilizzare un profilo della vite adatto alla densità apparente della polvere.
Per miscele difficili, MPMtek I sistemi di estrusione possono utilizzare la forza alimentazione a doppia viteLo scopo non è un'alimentazione aggressiva, bensì un flusso di massa costante.
2. Premiscelazione inadeguata o separazione degli ingredienti insufficiente
Una miscela può apparire uniforme nel miscelatore e separarsi durante il trasferimento. I riempitivi più pesanti si depositano sul fondo. I pigmenti più fini si accumulano in sacche. L'estrusore riceve quindi rapporti resina/riempitivo variabili.
Verificare il tempo di miscelazione, la sequenza di caricamento, il livello di riempimento del miscelatore, l'altezza di trasferimento e la movimentazione del contenitore. Lunghi dislivelli possono compromettere un buon premiscelato.
3. Variazioni di umidità, granulometria o densità apparente
Un nuovo lotto di materia prima può comportarsi in modo diverso anche se la formula rimane invariata.
Un'umidità più elevata può aumentare l'adesione. Le particelle più fini possono compattarsi maggiormente. Una minore densità apparente riduce la massa erogata con la stessa impostazione dell'alimentatore.
Adatta le impostazioni dell'alimentatore alle effettive condizioni del materiale. Un'impostazione universale raramente si rivela adatta alla produzione reale.
Quali impostazioni di processo rendono instabile la coppia dell'estrusore?
Quando l'alimentazione è stabile, osservare il riempimento della vite, la fusione e la sollecitazione di taglio. Queste variabili sono strettamente correlate.
4. La velocità di avanzamento e la velocità della vite non sono corrispondenti.
Un'alimentazione elevata con una bassa velocità della vite può causare il sovraccarico della sezione di miscelazione. La coppia aumenta e la macchina inizia a oscillare.
Una velocità della vite molto elevata con un avanzamento basso può anche creare un trasporto instabile. Regolare l'avanzamento e la velocità della vite in modo congiunto. Aumentare la produzione gradualmente, quindi attendere che la coppia e la temperatura di fusione si stabilizzino.
5. La temperatura del barile o della fusione è variabile.
Una bassa temperatura del materiale aumenta la viscosità e la coppia. Una temperatura eccessiva riduce la viscosità, ma può causare adesione, reazioni premature o scariche instabili.
Se la coppia segue il ciclo di riscaldamento o raffreddamento, controllare le termocoppie, i riscaldatori, le valvole di raffreddamento e il flusso dell'acqua. Il display può apparire stabile mentre la fusione non lo è.
Una delle zone di raffreddamento potrebbe aprirsi in modo troppo brusco. Il materiale fuso si solidifica, la coppia aumenta improvvisamente, la valvola si chiude e il ciclo si ripete.
6. La configurazione della vite crea un taglio irregolare o eccessivo
Non tutte le formule di verniciatura a polvere sono adatte allo stesso schema di viti.
I prodotti ad alto contenuto di riempitivo potrebbero richiedere un trasporto più robusto e un impastamento controllato. I sistemi termosensibili potrebbero necessitare di tempi di permanenza più brevi. Un numero eccessivo di blocchi di impastamento, un angolo inadeguato o un elemento di inversione nella posizione errata possono creare una zona di carico elevato localizzata.
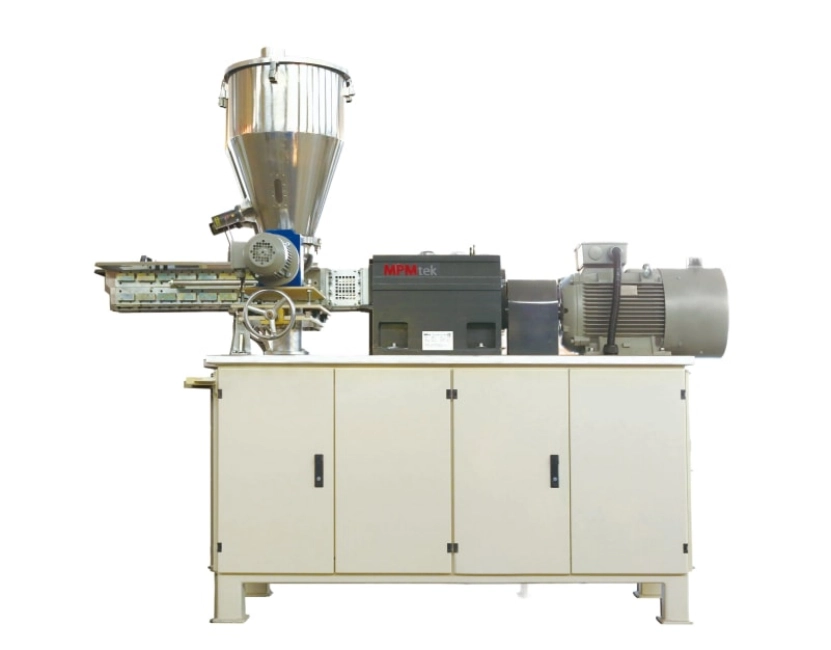
Un MPMTek modulare estrusore a vite doppia Consente di adattare la configurazione alla formulazione. Il vantaggio consiste in un carico più stabile e in una dispersione ripetibile, non semplicemente in una maggiore potenza installata.
Quali restrizioni meccaniche o di flusso causano picchi di coppia?
Se le impostazioni sono corrette e le fluttuazioni persistono, ispezionate la macchina. I problemi meccanici spesso si sviluppano lentamente e possono essere facilmente confusi con modifiche alla formula.
7. Gli elementi della vite, le camicie dei cilindri o i giochi sono usurati
L'usura altera i processi di trasporto e miscelazione. La produzione diminuisce, gli operatori aumentano l'alimentazione per compensare e la coppia diventa meno prevedibile.
Verificare il diametro della vite, le condizioni del rivestimento del cilindro, l'allineamento dell'albero e il gioco di ingranamento. Confrontare le misurazioni con i precedenti registri di manutenzione. La sola ispezione visiva potrebbe non rilevare un'usura graduale.
8. L'accumulo di materiale o uno scarico limitato stanno aumentando la resistenza
Resina indurita, materiale gelificato o pigmento compattato possono accumularsi vicino allo scarico o nelle zone morte.
Il comportamento tipico è un aumento della coppia con una riduzione o irregolarità della potenza erogata. Arrestare la macchina in sicurezza e ispezionare il percorso di scarico. Non continuare ad aumentare la temperatura per spingere un'ostruzione. Ciò potrebbe creare un deposito più duro in seguito.
9. Guasti al cambio, alla lubrificazione, al motore o al segnale di coppia.
Non tutti i picchi derivano dal materiale.
Se la coppia varia mentre la potenza in uscita, la corrente e le condizioni di fusione rimangono costanti, controllare il cablaggio, la deriva del sensore e la scalatura del PLC. Rumori anomali, vibrazioni, temperatura del riduttore o corrente del motore instabile richiedono un intervento meccanico.
Verificare le condizioni dell'olio, l'allineamento dei giunti, i cuscinetti e il carico del riduttore. Una macchina che presenta fluttuazioni di rendimento a basso carico non deve essere riportata alla piena produzione.
Qual è la sequenza di risoluzione dei problemi più rapida, passo dopo passo?
Prima di aprire la macchina, eseguire i controlli a minor rischio:
- Ridurre la velocità di avanzamento e verificare se la coppia si stabilizza.
- Verificare il flusso nella tramoggia e la portata effettiva dell'alimentatore.
- Confrontare la coppia con la velocità della vite, la temperatura di fusione e la corrente del motore.
- Controllare lo scarico per verificare la presenza di accumuli o ostruzioni.
- Ripristina le ultime impostazioni di produzione stabili.
- Modificare una variabile di processo alla volta.
- Se le fluttuazioni persistono a basso carico, ispezionare gli impianti meccanici ed elettrici.
Non disattivare mai la protezione dalla coppia per mantenere la linea in funzione. L'allarme segnala un problema di processo già esistente.
Come si può prevenire una coppia instabile nei lotti futuri?
Salvare la velocità di alimentazione, la velocità della vite, le temperature del cilindro, la temperatura di fusione, la produzione e l'intervallo di coppia normale per ogni formulazione. Registrare anche le modifiche ai lotti di materia prima. Una piccola variazione della densità apparente può spiegare un grande cambiamento nel comportamento dell'alimentatore.
Calibrare gli alimentatori e i sensori di temperatura. Misurare l'usura della vite e del cilindro prima che la qualità del prodotto si deteriori.
Le nuove formulazioni vengono testate meglio su scala di laboratorio. MPMTek estrusori da laboratorio Può aiutare a definire la velocità di avanzamento, la disposizione delle viti e gli intervalli di temperatura prima di aumentare la scala. Il risultato prezioso non è solo un campione, ma un intervallo di processo utilizzabile.
Conclusione: Stabilizzare il processo prima di incolpare la formula
La coppia instabile è un segnale di processo, non una diagnosi.
Monitorare l'alimentazione. Controllare l'andamento della temperatura. Verificare la presenza di ostruzioni. Confrontare i dati della macchina con i suoi dati storici.
Un estrusore stabile non necessita di un valore di coppia fisso. Richiede invece una relazione ripetibile tra velocità di alimentazione, velocità della vite, temperatura e produzione.
Domande frequenti
D: Qual è la fluttuazione di coppia accettabile in un estrusore per verniciatura a polvere?
Non esiste una percentuale universale. La variazione accettabile dipende dalla formulazione, dalle dimensioni della macchina, dal design della vite e dalla velocità di produzione. Un intervallo ristretto e ripetibile con una produzione stabile è più importante di un numero specifico.
D: Una bassa temperatura della canna può causare una coppia elevata?
Sì. Le basse temperature aumentano la viscosità del fuso e la resistenza della vite. Verificare sia la temperatura effettiva del fuso che il setpoint del cilindro.
D: Perché la coppia aumenta improvvisamente dopo aver riempito la tramoggia?
Il rabbocco può compattare la polvere, disturbare il flusso del materiale o aumentare temporaneamente la portata dell'alimentatore. Verificare il livello della tramoggia, il funzionamento dell'agitatore e la calibrazione dell'alimentatore.