
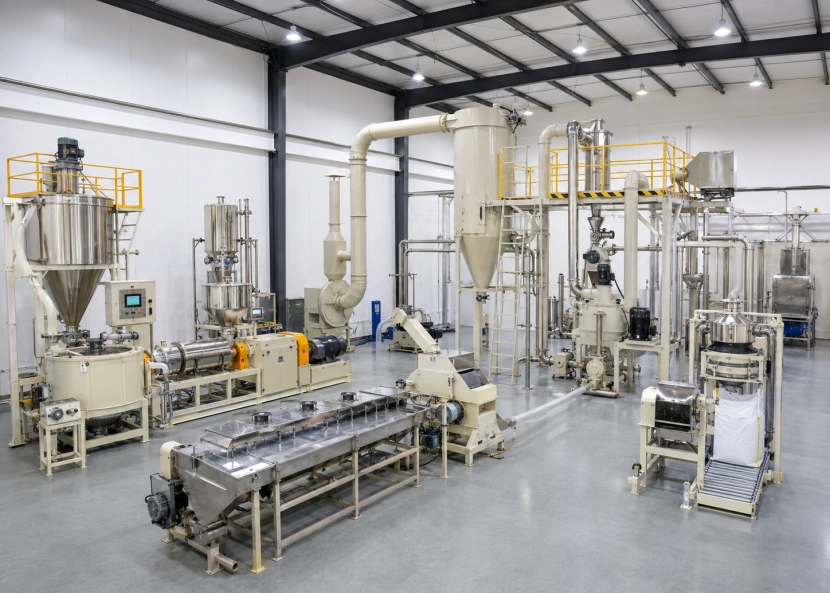
Na fabricação de revestimentos em pó, a distribuição do tamanho das partículas mostra o quão uniformes as partículas de pó realmente são. D10, D50 e D90 atuam como pontos estatísticos importantes na curva de distribuição. Especificamente, D10 significa que 10% das partículas são menores que esse diâmetro. D50 serve como o ponto mediano. Enquanto isso, D90 mostra que 90% são menores. Esses três parâmetros descrevem o tamanho básico e também definem a consistência geral.
Por que o controle do tamanho das partículas é importante na produção de revestimento em pó?
O controle do tamanho das partículas impacta praticamente todas as etapas da aplicação do revestimento em pó. Encontrar o equilíbrio certo garante a formação de uma película uniforme e um brilho homogêneo.
A eficiência da produção cai rapidamente quando a distribuição de partículas se torna muito ampla. Partículas grandes demais podem obstruir facilmente peneiras ou alimentadores. Partículas finas podem passar pelos filtros. Elas também podem causar turvação intensa dentro dos sistemas de recuperação. Pós inconsistentes dificultam muito a correspondência de cores entre diferentes lotes. Esse problema é uma dor de cabeça comum para qualquer fabricante que forneça revestimentos para a indústria automotiva ou de eletrodomésticos.
O papel dos fatores D10, D50 e D90 na seleção de equipamentos.
Os engenheiros precisam conhecer o perfil de partículas desejado antes de selecionar um moinho ou classificador. Um pó de poliéster padrão, projetado para acabamentos de alto brilho, pode exigir uma distribuição muito precisa. Esse perfil geralmente fica em torno de 35 µm (D50). Por outro lado, um epóxi anticorrosivo pode tolerar facilmente faixas mais amplas, que podem chegar a 80 µm.
Como a distribuição do tamanho das partículas afeta a escolha dos equipamentos de moagem e classificação?
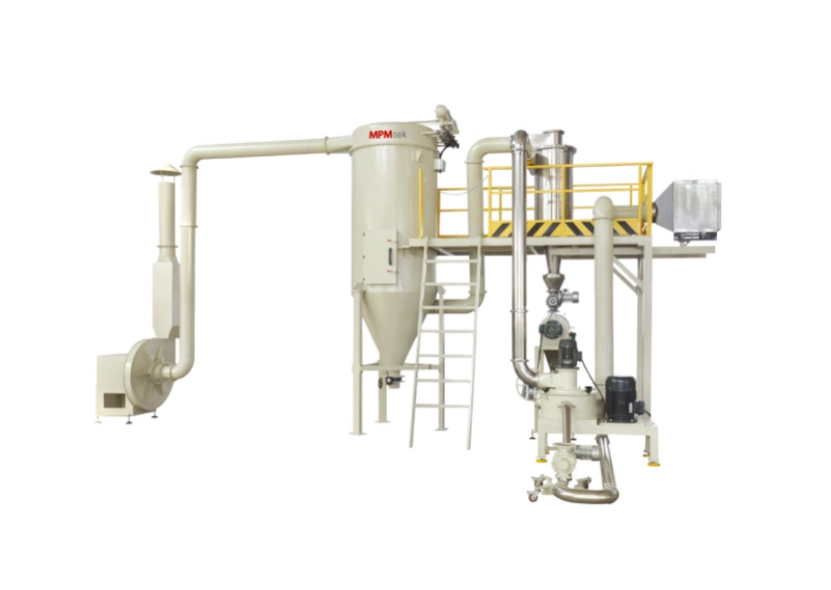
Cada tipo de sistema de moagem comporta-se de maneira diferente em diferentes faixas de tamanho de partículas. Os moinhos de pinos funcionam melhor com resinas frágeis. Nesses casos, a fratura por impacto simples domina o processo. ACM (moinhos classificadores de arOs moinhos de jato combinam moagem ativa com classificação integrada. Essa configuração proporciona um controle muito mais preciso em torno de um ponto de corte específico. Os moinhos de jato produzem resultados ultrafinos. No entanto, operam com um custo energético significativamente maior.
Para atingir um valor D50 específico, os operadores ajustam a velocidade do rotor ou o design da roda classificadora. Uma rotação mais rápida resulta em cortes mais finos, mas pode reduzir a produtividade. Sistemas integrados de controle de processo — que interligam o consumo de energia do moinho, a vazão de ar e a velocidade do classificador — ajudam a manter a operação estável mesmo quando as propriedades da matéria-prima variam ligeiramente entre os lotes.
Parâmetros de equipamento que influenciam a otimização de D10–D90
Obter uma distribuição estável do tamanho das partículas requer mais do que ajustes mecânicos; depende muito da dinâmica do ar e da configuração de moagem.
Dinâmica do fluxo de ar em classificadores
O volume de ar determina a precisão com que um classificador separa as frações finas das grossas. Um fluxo muito baixo causa o arraste de partículas grossas para o fluxo de partículas finas; um fluxo muito alto cria turbulência que reintroduz as partículas pequenas na circulação. O ajuste dos diferenciais de pressão na carcaça do rotor refina a precisão desse "ponto de corte" — crucial ao trabalhar próximo a faixas de tolerância estreitas, como ±2 µm em torno dos valores alvo de D50.
Configuração do sistema de moagem
A dureza do material influencia a escolha do moinho tanto quanto a finura desejada. Resinas de poliéster mais macias respondem bem a Fabricas ACM Com um aporte energético moderado, os híbridos de epóxi mais duros podem exigir fresagem a jato para evitar a degradação térmica durante a retificação por impacto. A eficiência energética sempre apresenta uma relação de compromisso com a precisão — quanto mais rigorosa a especificação para a variação de D10 a D90, mais energia por quilograma é necessária para atingi-la.
Ajustando as características do pó para diferentes aplicações
Cada aplicação de revestimento exige um equilíbrio específico entre aparência e função.
Como otimizar o tamanho das partículas para alta Revestimentos brilhantes?
Revestimentos de alto brilho dependem da uniformidade da superfície em escala microscópica. Distribuições estreitas reduzem a rugosidade em nível microscópico após a cura, pois diferenças menores nas taxas de fusão eliminam variações de textura. Para sistemas de alto brilho de poliéster ou epóxi, manter uma mediana (D50) em torno de 30–40 µm com caudas mínimas além de 60 µm geralmente resulta em suavidade ideal sem sacrificar a eficiência de transferência.
Ajustando as proporções D10–D90 para revestimentos funcionais
Revestimentos funcionais às vezes se beneficiam de distribuições granulométricas mais amplas. Isso inclui os revestimentos resistentes usados em máquinas externas ou em tubulações pesadas. Partículas maiores melhoram o entrelaçamento mecânico dentro da matriz da película sólida. Essa ação aumenta a durabilidade geral contra abrasão diária ou impactos repentinos. Revestimentos anticorrosivos geralmente toleram bem distribuições granulométricas mais amplas. Essa distribuição mais ampla ajuda a aumentar a espessura total da película por demão. Enquanto isso, acabamentos decorativos sempre exigem controle preciso.
Estratégias de Otimização de Processos na Perspectiva do Fabricante
A precisão não provém apenas do equipamento — ela está incorporada em ciclos de feedback do processo que monitoram o desempenho continuamente.
Integrando o Real Sistemas de monitoramento do tamanho de partículas ao longo do tempo
As linhas de produção modernas utilizam cada vez mais analisadores de difração a laser em linha, que medem a distribuição do tamanho das partículas em tempo real, assim que os pós saem dos classificadores. O feedback automatizado ajusta a velocidade do rotor ou o fluxo de ar imediatamente caso ocorram desvios. Isso reduz drasticamente a variação entre lotes, em comparação com os métodos de amostragem manual realizados com horas de intervalo.
Desafios comuns na manutenção dos valores alvo de D10/D50/D90
Variabilidade na matéria-prima
As características da resina variam de acordo com o lote do fornecedor; a viscosidade da massa fundida afeta a facilidade com que os flocos se fraturam durante a moagem. Mesmo pequenas alterações modificam as curvas de distribuição finais, a menos que sejam compensadas pelo ajuste dinâmico dos parâmetros do moinho.
Fatores de controle ambiental
O comportamento do pó se altera com as mudanças de umidade e temperatura dentro dos galpões de produção. A umidade aumenta a coesão entre as partículas finas, reduzindo a fluidez através dos classificadores e levando ao engrossamento artificial das distribuições medidas. Portanto, o controle climático estável é parte integrante de qualquer configuração séria de fabricação de revestimento em pó que vise resultados reproduzíveis.
Dicas práticas para compradores na seleção de linhas de produção de pó.
Ao avaliar novas moagem sistemas de classificaçãoVocê deve se concentrar menos nas alegações de produtividade máxima e mais nos indicadores de estabilidade: desvio padrão de medições repetidas de PSD (diâmetro da distribuição do tamanho de partículas), consumo de energia por quilograma dentro dos limites especificados e facilidade de limpeza entre as trocas de cor.
O que você deve levar em consideração ao escolher um sistema de moagem e classificação de pós?
Os sistemas modulares permitem a troca flexível entre diferentes níveis de revestimento sem a necessidade de desmontagem completa — uma vantagem fundamental para atender a diversos mercados de revestimento a partir de uma única instalação. Interfaces de automação confiáveis, que registram dados PSD, oferecem a rastreabilidade exigida por clientes OEM que precisam auditar a consistência da qualidade ao longo do tempo.
Como a MPMtek contribui para a precisão em equipamentos de fabricação de revestimento em pó
MPMtek Desenvolvemos soluções integradas de classificação por moagem, projetadas especificamente para ambientes de fabricação de revestimento em pó, onde o controle preciso da distribuição do tamanho de partículas define os padrões de qualidade do produto. Nossos sistemas combinam rotores classificadores ajustáveis com módulos avançados de regulação do fluxo de ar para manter pontos de corte consistentes sob diferentes condições de carga. Nossas equipes de suporte de engenharia trabalham diretamente com os clientes para ajustar os parâmetros do processo visando a otimização personalizada do tamanho de partículas em diversas composições químicas de resina.
FAQ
Q1: Qual é a faixa de tolerância aceitável entre D10 e D90 para uso geral? pós para fins específicos?
A: Normalmente, uma proporção de cerca de 1:3 proporciona um bom equilíbrio entre fluidez e eficiência de cobertura.
Q2: Pode ser real O monitoramento de tempo substituirá completamente as análises laboratoriais offline?
A: Não totalmente — os sensores em linha garantem a estabilidade durante os testes, mas verificações periódicas em laboratório confirmam a precisão da calibração em períodos mais longos.
P3: Por que alguns fabricantes preferem pós ligeiramente mais grossos, apesar do brilho inferior?
A: Porque distribuições mais grosseiras geralmente melhoram a eficiência de transferência em geometrias complexas, onde pós finos se dispersam excessivamente.



