
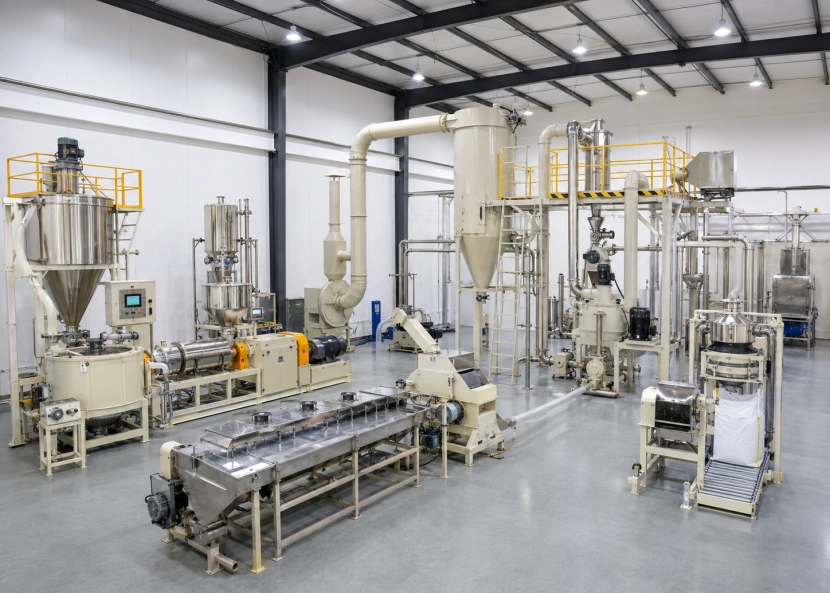
Toz boya üretiminde, parçacık boyutu dağılımı, toz parçacıklarının ne kadar homojen olduğunu gösterir. D10, D50 ve D90, dağılım eğrisinde önemli istatistiksel noktalar olarak işlev görür. Özellikle, D10, parçacıkların 'unun belirli bir çaptan daha küçük olduğu anlamına gelir. D50, orta noktayı temsil eder. D90 ise 'ının daha küçük olduğunu gösterir. Bu üç parametre temel boyutu tanımlar. Ayrıca genel tutarlılığı da belirlerler.
Toz Boya Üretiminde Parçacık Boyutu Kontrolü Neden Önemlidir?
Parçacık boyutu kontrolü, toz boya uygulamasının neredeyse her aşamasını etkiler. Doğru dengeyi bulmak, pürüzsüz bir film tabakası oluşmasını sağlar. Ayrıca eşit bir parlaklık da garanti eder.
Parçacık dağılımı çok geniş olduğunda üretim verimliliği hızla düşer. Aşırı büyük parçacıklar elekleri veya besleyicileri kolayca tıkayabilir. İnce parçacıklar filtrelerden geçebilir. Ayrıca geri kazanım sistemlerinin içinde yoğun bulanıklığa neden olabilirler. Tutarsız tozlar, farklı partiler arasında renk eşleştirmeyi çok daha zorlaştırır. Bu sorun, otomotiv veya ev aletleri kaplamaları tedarik eden herhangi bir üretici için yaygın bir baş ağrısıdır.
Ekipman Seçiminde D10, D50 ve D90'ın Rolü
Mühendisler, öğütücü veya sınıflandırıcı seçmeden önce hedef partikül profilini bilmelidir. Parlak yüzeyler için tasarlanmış standart bir polyester tozunun çok dar bir dağılıma ihtiyacı olabilir. Bu hedef genellikle 35 µm (D50) civarındadır. Öte yandan, korozyon önleyici bir epoksi daha geniş aralıklara kolayca tolerans gösterebilir. Bu aralıklar 80 µm'ye kadar çıkabilir.
Parçacık Boyutu Dağılımı, Öğütme ve Sınıflandırma Ekipmanı Seçimini Nasıl Etkiler?
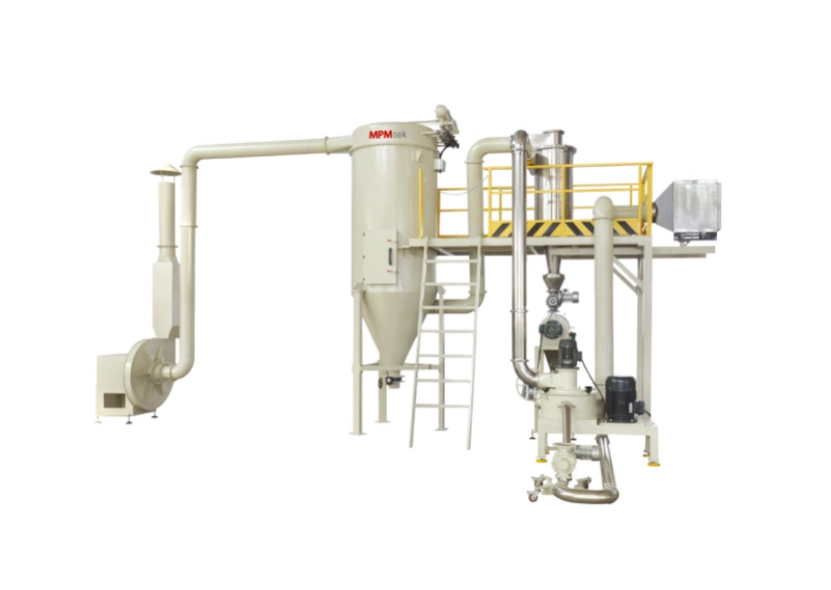
Her bir öğütme sistemi türü, parçacık aralıklarında farklı davranır. Pimli değirmenler, kırılgan reçinelerle en iyi sonucu verir. Bu durumlarda, basit darbe kırılması sürece hakimdir. ACM (hava sınıflandırıcı değirmenlerAktif öğütmeyi dahili sınıflandırma ile birleştirirler. Bu kurulum, belirli bir kesim noktası etrafında çok daha sıkı kontrol sağlar. Jet değirmenleri ultra ince sonuçlar üretir. Bununla birlikte, önemli ölçüde daha yüksek enerji maliyetiyle çalışırlar.
Belirli bir D50 hedefine ulaşmak için operatörler rotor hızını veya sınıflandırıcı tekerlek tasarımını ayarlarlar. Daha hızlı dönüş daha ince kesimler sağlar ancak verimliliği düşürebilir. Değirmenin güç tüketimini, hava akış hızını ve sınıflandırıcı hızını birbirine bağlayan entegre proses kontrol sistemleri, hammadde özelliklerinde partiler arasında hafif değişiklikler olsa bile kararlı çalışma durumunu korumaya yardımcı olur.
D10–D90 Optimizasyonunu Etkileyen Ekipman Parametreleri
Kararlı parçacık boyutu dağılımı elde etmek, mekanik ayarlamadan daha fazlasını gerektirir; büyük ölçüde hava dinamiklerine ve öğütme konfigürasyonuna bağlıdır.
Sınıflandırıcılarda Hava Akışı Dinamiği
Hava hacmi, bir sınıflandırıcının ince ve kaba fraksiyonları ne kadar keskin bir şekilde ayırdığını belirler. Çok düşük bir akış, kaba parçacıkların ince parçacık akışına karışmasına neden olur; çok yüksek bir akış ise türbülans yaratarak küçük parçacıkların tekrar dolaşıma girmesine yol açar. Rotor gövdesi boyunca basınç farklarının ayarlanması, bu "kesme noktası" hassasiyetini iyileştirir; bu da hedef D50 değerlerinin etrafındaki ±2 µm gibi dar tolerans bantlarında çalışırken kritik öneme sahiptir.
Öğütme Sistemi Yapılandırması
Malzeme sertliği, istenen incelik kadar öğütme tesisi seçimini de belirler. Daha yumuşak polyester reçineler, öğütme tesislerine iyi yanıt verir. ACM değirmenleri Orta düzeyde enerji girdisiyle; daha sert epoksi hibritler, darbeli taşlama sırasında termal bozulmayı önlemek için jet frezeleme gerektirebilir. Enerji verimliliği her zaman hassasiyetle dengelenir; D10-D90 aralığı için spesifikasyon ne kadar dar olursa, bunu elde etmek için kilogram başına o kadar fazla enerji gerekir.
Farklı Uygulamalar İçin Toz Özelliklerinin Uyarlanması
Her kaplama uygulaması, görünüm ve işlev arasında kendine özgü bir denge gerektirir.
Yüksek Performanslı Ürünler İçin Parçacık Boyutunu Nasıl Optimize Edebilirsiniz? Parlak Kaplamalar?
Parlak kaplamalar, mikroskobik ölçekte yüzey homojenliğine bağlıdır. Dar dağılımlar, erime hızlarındaki daha küçük farklılıklar doku varyasyonlarını ortadan kaldırdığı için kürleme sonrasında mikro düzeydeki pürüzlülüğü azaltır. Polyester veya epoksi parlak sistemler için, 60 µm'nin ötesinde minimum kuyruklarla 30-40 µm civarında bir medyan (D50) korumak, genellikle transfer verimliliğinden ödün vermeden optimum pürüzsüzlük sağlar.
Fonksiyonel Kaplamalar için D10–D90 Oranlarının Ayarlanması
Fonksiyonel kaplamalar bazen daha geniş boyut dağılımlarından fayda görür. Bunlara, dış mekan makinelerinde veya ağır boru hatlarında kullanılan dayanıklı kaplamalar dahildir. Daha büyük parçacıklar, katı film matrisi içindeki mekanik kenetlenmeyi iyileştirir. Bu etki, günlük aşınmaya veya ani darbelere karşı genel dayanıklılığı artırır. Korozyon önleyici kaplamalar genellikle daha geniş yayılımlara oldukça iyi tolerans gösterir. Bu daha geniş yayılım, her geçişte toplam film kalınlığını artırmaya yardımcı olur. Öte yandan, dekoratif kaplamalar her zaman hassas kontrol gerektirir.
Üretici Bakış Açısından Süreç Optimizasyon Stratejileri
Hassasiyet yalnızca ekipmandan kaynaklanmaz; performansı sürekli olarak izleyen süreç geri bildirim döngülerine entegre edilmiştir.
Gerçeği Entegre Etmek Zaman Parçacık Boyutu İzleme Sistemleri
Modern üretim hatlarında, tozlar sınıflandırıcıdan çıkarken parçacık boyutu dağılımını gerçek zamanlı olarak ölçen hat içi lazer kırınım analizörleri giderek daha fazla kullanılmaktadır. Sapmalar meydana gelirse, otomatik geri bildirim rotor hızını veya hava akışını anında ayarlar. Bu, saatler arayla alınan manuel örnekleme yöntemlerine kıyasla parti bazındaki varyasyonu önemli ölçüde azaltır.
Hedef D10/D50/D90 Değerlerini Korumada Karşılaşılan Yaygın Zorluklar
Hammadde Tedarikinde Değişkenlik
Reçine özellikleri tedarikçi partisine göre değişir; erime viskozitesi, öğütme sırasında pulların ne kadar kolay kırıldığını etkiler. Değirmen parametreleri dinamik olarak ayarlanarak telafi edilmedikçe, küçük değişiklikler bile nihai dağılım eğrilerini değiştirir.
Çevresel Kontrol Faktörleri
Üretim salonlarının içindeki nem ve sıcaklık değişimleriyle tozun davranışı değişir. Nem, ince parçacıklar arasındaki yapışmayı artırarak sınıflandırıcılar aracılığıyla akışkanlığı azaltır ve ölçülen dağılımların yapay olarak kabalaşmasına yol açar. Bu nedenle, tekrarlanabilir sonuçlar hedefleyen her ciddi toz boya üretim tesisinde istikrarlı iklim kontrolü şarttır.
Toz Üretim Hatları Seçen Alıcılar İçin Pratik Bilgiler
Yeni ürünleri değerlendirirken bileme sınıflandırma sistemleriMaksimum verim iddialarına daha az, istikrar göstergelerine ise daha çok odaklanmalısınız: tekrarlanan PSD ölçümlerinin standart sapması, belirtilen sınırlar içindeki kilogram başına enerji tüketimi, renk değişimleri arasında temizleme kolaylığı.
Toz öğütme ve sınıflandırma sistemi seçerken nelere dikkat etmelisiniz?
Modüler sistem tasarımları, tam söküm işlemine gerek kalmadan ürün kaliteleri arasında esnek geçişe olanak tanır; bu da tek bir tesisten birden fazla kaplama pazarına hizmet verirken önemli bir avantajdır. PSD verilerini kaydeden güvenilir otomasyon arayüzleri, zaman içinde kalite tutarlılığını denetleyen OEM müşterilerinin talep ettiği izlenebilirliği sağlar.
MPMtek, Toz Boya Üretim Ekipmanlarında Hassasiyeti Nasıl Destekliyor?
MPMtek'in Toz boya üretim ortamlarında hassas parçacık boyutu dağılımı (PSD) kontrolünün ürün kalitesi standartlarını belirlediği durumlarda özel olarak tasarlanmış entegre öğütme sınıflandırma çözümleri geliştiriyoruz. Sistemlerimiz, değişen yük koşulları altında tutarlı kesim noktalarını korumak için ayarlanabilir sınıflandırıcı rotorları gelişmiş hava akışı düzenleme modülleriyle birleştirir. Mühendislik destek ekiplerimiz, çeşitli reçine kimyaları genelinde özel parçacık boyutu optimizasyon hedeflerine yönelik işlem parametrelerini ayarlamak için doğrudan müşterilerle birlikte çalışır.
Sık Sorulan Sorular
S1: Genel kullanım için D10 ile D90 arasında kabul edilebilir tolerans aralığı nedir? tozların kullanım amacı nedir?
A: Genellikle 1:3 civarındaki bir oran, akışkanlık ve kaplama verimliliği arasında iyi bir denge sağlar.
S2: Gerçek olabilir mi? Zaman izleme, çevrimdışı laboratuvar analizinin yerini tamamen alabilir mi?
A: Tam olarak değil—hat içi sensörler çalışma sırasında istikrarı sağlar, ancak periyodik laboratuvar kontrolleri kalibrasyon doğruluğunu daha uzun süreler boyunca doğrular.
S3: Bazı üreticiler neden daha düşük parlaklığa rağmen biraz daha iri taneli tozları tercih ediyor?
A: Çünkü daha kaba dağılımlar, ince tozların aşırı püskürtüldüğü karmaşık geometrilerde transfer verimliliğini genellikle artırır.



