Toz kaybı nadiren tek bir dramatik arıza ile başlar. Flanşın etrafında ince bir film oluşur. Filtre diferansiyel basıncı yukarı doğru kayar. Elek, geçen haftaya göre daha fazla malzemeyi reddeder. Her belirti, satılabilir verimi azaltır.
Öğütme bölümü, tozun birlikte hareket ettirilip ayrıştırıldığı bir aşama olduğu için dikkat gerektirir. Hava akışı, filtre durumu, elek yükü ve sızdırmazlık birbiriyle etkileşim halindedir. Bu cihazları tek bir sistem olarak ele almak, kayıpları kontrol altına alır.
Toz Boya Hattında Toz Kaybı Nerede Meydana Gelir?
Şarj ve paketleme arasında malzeme sızıntısı olabilir. Hat incelemesi genellikle raporda belirtilenden daha fazlasını ortaya çıkarır.
Ortak kayıp noktaları
Şarj işlemi sırasında, hafif reçine veya katkı maddeleri toz toplayıcıya doğru çekilebilir. Kapaklar ve transfer bağlantıları çevresinde sızıntılar oluşabilir. Talaşlar değirmene girdiğinde risk artar.
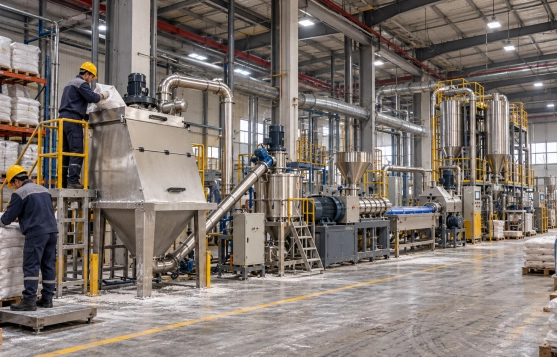
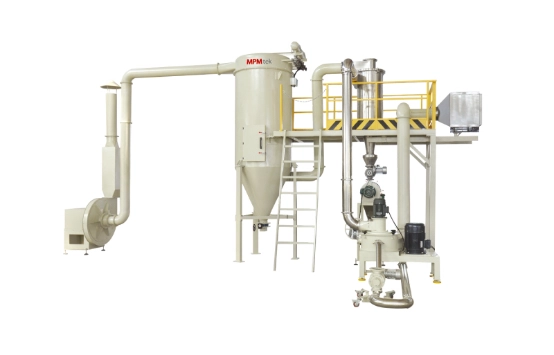
ACM sisteminde, öğütülmüş toz, dönen veya titreşimli bir elekten önce sınıflandırıcı ve siklondan geçer. İnce malzeme toplayıcıya doğru ilerleyebilir. Toz, kanallarda kalabilir veya transfer sırasında dökülebilir. Dolum ve ekstraksiyon dengesiz olduğunda, paketleme kayıplara neden olur.
Toz kaybının dört şekli
Kayıplar, tahsilattan sonra kalan satılabilir ince toz, bağlantı yerlerinden veya kapılardan sızan toz, ekipman içindeki kalıntı veya dengesiz eleme sırasında reddedilen kaliteli toz şeklinde ortaya çıkar. Ayrı kategoriler, sorun gidermeyi hızlandırır.
Temel bir kütle dengesi bile bir sorunu ortaya çıkarmaya yeterlidir:
Malzeme girdisi = Satılabilir toz + Geri dönüştürülmüş toz + Toz kaybı + Ekipman kalıntısı
Vardiya bazında ölçüm yapın. Aylık toplamlar kısa süreli dalgalanmaları gizler.
1. Siklonu Ayarlamadan Önce Hava Akışını Dengeleyin
Siklon şikayetleri genellikle yukarı akıştan başlar. Aşırı hız, geri kazanılabilir parçacıkları ince toplayıcıya taşır. Çok düşük hız ise tozun kanallarda çökmesine neden olur. Ardından tortular topaklar halinde serbest kalır ve eleği bozar.
Yük altında fan hızını ve basıncını kontrol edin. Okumaları temiz bir referans çizgisiyle karşılaştırın. Bağlantı noktalarını, kapıları ve contaları hava girişine karşı inceleyin. Bağlantı yerinin etrafındaki beyaz iz, hava girişinin kanıtıdır.
Değirmen hızı, sınıflandırıcı hızı ve hava akışı hedef dağılıma uygun olmalıdır. Fan hızını artırmak verimi düşürebilir. Onaylanmış bir ayarı değiştirmeden önce kısıtlamaları netleştirin. ACM mikro taşlama sistemiÖğütme, sınıflandırma ve toplama işlemleri tek bir devre halinde çalışır.
Pratik ipucu: Kapasite sorununu çözmek için fan hızını artırmayın. Öncelikle sızıntı, tıkanıklık veya yanlış basınç dengesini kontrol edin.
2. Siklon Ayırma ve Toz Boşaltma İşlemlerinin İyileştirilmesi
Siklonun ince ayar düğmesi yoktur. Performansı giriş koşullarına, geometriye ve sızdırmaz bir çıkışa bağlıdır.
Siklon çalışma koşullarını optimize edin
Besleme hızını sabit tutun. Değirmende ani bir akış, katı madde yükünü artırır ve kullanılabilir tozu filtreye doğru itebilir. Giriş kısmında birikme olup olmadığını kontrol edin. Girişe çok yakın olan kanal dirsekleri, düzensiz bir hız profili oluşturabilir.
Siklon boyutu, hava hacmi ve kapasitesiyle uyumlu olmalıdır. Sadece saatte kilogram cinsinden seçilen bir ünite, etkili hız aralığının dışında çalışabilir. Geri kazanılan ağırlığı hava akışıyla birlikte takip edin.
Toplanan tozun dışarı kaçmasını önleyin.
Alt tahliye noktası zayıf bir noktadır. Aşınmış döner valf uçları, havanın koni içinden yukarı doğru hareket etmesine ve tozun tekrar karışmasına neden olur. Gevşek kelepçeler ve toplama hazneleri de benzer sorunlara yol açar.
Ürün değişimi sırasında boşaltımı izleyin. Dalgalı akış, tıkanmaya işaret edebilir. Birikenleri temizleyin, ardından hava kilidini kontrol edin. Kapalı ve sürekli bir boşaltım, daha istikrarlı elek yüklemesi sağlar.
3. Filtre ve Toz Toplama Sistemlerinde Toz Kaybını Azaltın
Filtre, ürün alıcısı değil, son muhafaza bariyeridir. Toplanan ince parçacıklarda ani bir artış, sınıflandırma, hava akışı veya siklon boşaltımına işaret eder.
Doğru filtre ortamını seçin ve bakımını yapın.
Partikül boyutu, kimyası ve sıcaklığına göre filtre ortamı seçin. Yeterli yüzey alanı sağlayın. Yüksek filtrasyon hızı, diferansiyel basıncı artırır ve ince parçacıkların filtre ortamından veya contalardan geçmesine neden olabilir.
Çantaları delikler ve hasarlı kelepçeler açısından inceleyin. Temiz hava tarafında toz izleri olup olmadığını kontrol edin. Şarj noktalarında, Darbeli toz toplama sistemli ham madde boşaltıcısı Havada uçuşan maddeler içerir. Aşırı emme, parti halindeki bileşenleri içine çekebilir.
Denge darbesi temizliği
Yetersiz temizlik toz tabakası oluşturur. Agresif temizlik ise tozu tekrar havaya karıştırabilir ve torba ömrünü kısaltabilir. Darbe aralıklarını ayarlamak için diferansiyel basınç kullanın.
Bir tesis iyi çalışabilir, ancak nemli bir sabahın ardından basınç artışı gösterebilir. Filtre mutlaka yetersiz boyutlandırılmış değildir. Nem, tozun davranışını hızla değiştirir. Ortam koşullarını, filtre malzemesini değiştirmeden önce kaydedin.
4. Geri Kazanılabilir Tozu Korumak İçin Eleme İşlemini Optimize Edin
Eleme işlemi kaliteyi korur. İyi tozu atığa dönüştürmeden, iri parçacıkları uzaklaştırmalıdır.
Ekranı ürünle eşleştirin
Ürün özelliklerine ve fiili dağıtıma göre elek boyutunu seçin. Daha ince bir elek erken tıkanmaya, kapasite azalmasına ve satılabilir malzemenin eleğin üzerinde kalmasına neden olabilir.
Her değişimde elek gerginliğini ve kenar contalarını kontrol edin. Küçük bir yırtık, spesifikasyon dışı ürün oluşmasına neden olur. Gevşek bir conta, sızıntıya veya kaçaklara yol açar. Ayarları gerçek formülasyonla doğrulayın.
Besleme ve titreşim kontrolü
Eleği ince ve sürekli bir tabaka halinde besleyin. Ağır akışlar etkili alanı azaltır ve reddetme oranını artırır. Eleğin temiz olduğundan emin olduktan sonra titreşimi veya rotor hızını ayarlayın.
Büyük boyutlu malzemeler için bir rota belirleyin. Her reddedilen malzemeyi fabrikaya geri göndermek kirliliğe yol açabilir ve dengeyi bozabilir. Geri kazanım veya yeniden işleme öncesinde numune alın.
5. Daha İyi Otomasyonla Siklonları, Filtreleri ve Elekleri Birbirine Bağlayın
Bağlantılı kontroller hataları önler. Öğütme başlamadan önce ekstraksiyon fanının sabit basınca ulaşması gerekir. Elek arızalanırsa veya yüksek filtre basıncı aktif kalırsa, değirmen beslemesini durdurun.
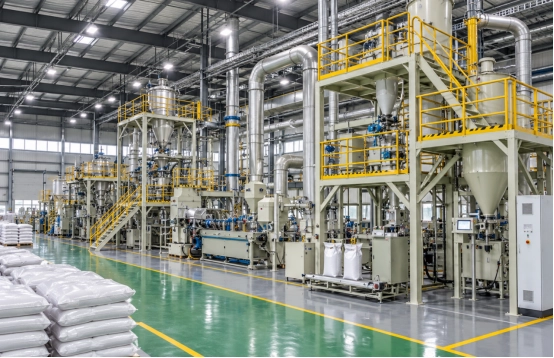
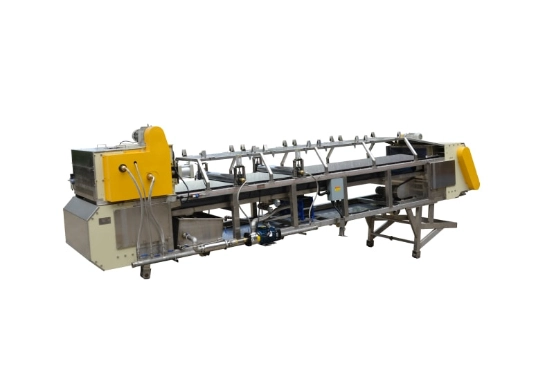
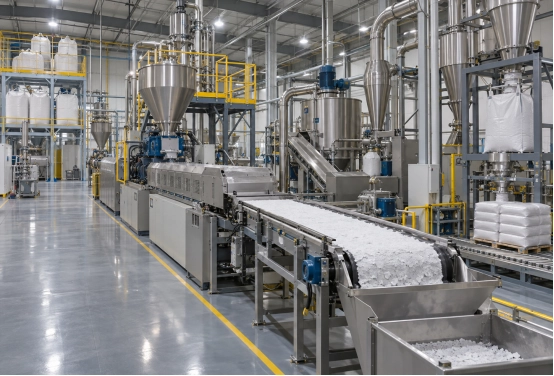
PLC ve HMI trendleri değişiklikleri görünür hale getirir. Fan akımını, filtre basıncını, sınıflandırıcı hızını ve elek durumunu takip edin. Alarm limitleri harekete geçmeyi tetiklemelidir. entegre otomatik toz boyama hattı Mikser, ekstrüder, soğutma bandı ve ACM bölümü birbirine kenetlenen mekanizmalarla koordine edilebilir.
6. Pratik Toz Kaybı Denetimi Kontrol Listesi
Denetimi normal bir ürün altında çalıştırın ve formülasyonu kaydedin. Tozlar farklı şekilde ayrışır.
- Her vardiya için girdi miktarını, bitmiş ürünü, geri kazanılan tozu ve atıkları kaydedin.
- Siklon tahliye vanasında hava kaçağı olup olmadığını kontrol edin.
- Filtre diferansiyel basıncını gözden geçirin ve torba bütünlüğünü kontrol edin.
- Hava kanalları, flanşlar ve esnek bağlantı noktaları çevresinde toz izleri olup olmadığını kontrol edin.
- Ekranı hasar, ışık geçirgenliği ve gerginlik eksikliği açısından kontrol edin.
- Parametre değişikliklerinden önce ve sonra geri kazanım ve ürün kalitesini karşılaştırın.
- Olağandışı sonuçları bakım ve ürün değişikliği kayıtlarıyla ilişkilendirin.
- Dolum noktasını gözlemleyin; otomatik tartım ve paketleme Hem dolgu ağırlığı hem de yerel toz emme işlemi kontrol edilmelidir.
Sık Sorulan Sorular
S: Siklon ayırıcıda toz kaybı neden yüksektir?
Tipik nedenler arasında aşırı hava akışı, dengesiz giriş yüklemesi, yanlış boyutlandırılmış siklon veya sızdıran tahliye hava kilidi bulunur. Siklonu değiştirmeden önce tüm basınç devresini kontrol edin.
S: Filtre torbaları toz kaybını nasıl azaltabilir?
Doğru filtre malzemesi, aşırı direnç oluşturmadan ince parçacıkları yakalar. Yeterli filtre alanı, sağlam sızdırmazlık ve diferansiyel basınca dayalı darbeli temizleme, toplayıcının stabil kalmasını sağlar.
S: Eleme sistemi kayıp tozu geri kazanabilir mi?
Elek, elek gözü seçimi ve besleme kontrolü doğru olduğunda, kabul edilebilir tozun büyük boyutlu malzemeyle karışmasını önler. Sızıntılar nedeniyle kaybolan veya havalandırma sistemi tarafından taşınan tozu geri kazanamaz.
Sonuç
Toz kaybını azaltmak sistem işidir. Hava hacmi, siklon deşarjı, filtre temizliği ve elek yüklemesi birbirini etkiler. Kaynak düzeltmesi genellikle daha büyük bir toplayıcıdan daha fazla tasarruf sağlar.
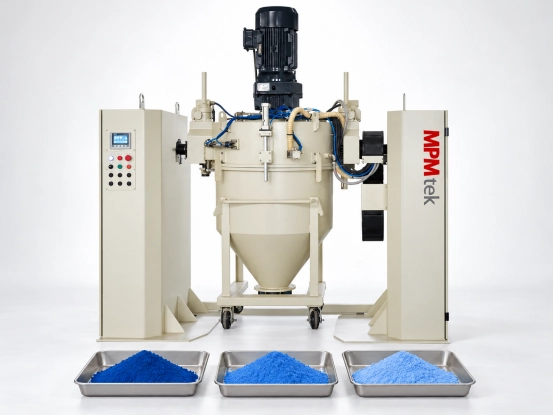
Yeni bir hat için veya mevcut bir kurtarma sorunu için MPMtek bir çözüm geliştirebilir. özelleştirilmiş toz boya ekipmanı ve proses çözümü Kapasite, formülasyon, partikül boyutu ve yerleşim düzeniyle ilgili hususlar dikkate alınmalıdır. Son kütle dengesi ve işletme verilerini getirin.