
Un molino ACM puede parecer estable en la interfaz hombre-máquina (HMI), aunque el resultado del tamizado indique lo contrario. El rendimiento es aceptable, la carga del motor es constante, pero la fracción fina sigue aumentando.
En la producción de recubrimientos en polvo, el exceso de finos puede perjudicar la recuperación, el comportamiento de carga, la eficiencia de transferencia y Distribución del tamaño de partícula del recubrimiento en polvo estabilidad. La causa rara vez es dramática. Por lo general, el equilibrio entre molienda y clasificación se ha desajustado, o una condición anterior ha cambiado sin que nadie se dé cuenta.
¿Qué significa “demasiadas multas” en una planta de procesamiento de ACM?
La cantidad de partículas finas debe evaluarse en función de la distribución del tamaño de partícula deseada, no de un valor universal en micras. Una formulación puede tolerar más material con un tamaño inferior a 10 μm que otra.
D10, D50 y D90 Ayuda, pero D50 por sí solo puede ocultar el problema. Un lote puede mantener un tamaño medio aceptable mientras que el extremo inferior de la PSD se vuelve mucho más pesado.
La pregunta práctica es sencilla: ¿cuánto polvo queda aún dentro del rango de tamaño útil?
6 razones comunes por las que un molino ACM produce demasiados finos
La mayoría de los casos se deben a la velocidad del clasificador, la velocidad del rotor, la velocidad de avance, el flujo de aire, el estado de la viruta o el desgaste de la máquina. Estas variables interactúan entre sí, por lo que los ajustes aleatorios suelen dificultar el diagnóstico.
1. La velocidad del clasificador es demasiado alta.
Una mayor velocidad del clasificador genera un punto de corte más fino. Las partículas deben reducir su tamaño antes de poder salir de la cámara de molienda.
Si el ajuste es superior a lo que requiere el producto, el material que ya es aceptable permanece en circulación y sufre mayores impactos. La fracción fina aumenta, mientras que el rendimiento útil puede disminuir.
Una señal común es una D90 ligeramente mejor, pero con una acumulación de polvo notablemente mayor.
Reduzca la velocidad del clasificador en pequeños pasos. Deje que el sistema se estabilice, vuelva a tomar muestras y compare la densidad espectral de potencia completa en lugar de un solo valor.
2. La velocidad del rotor de molienda es demasiado alta.
Una mayor velocidad del rotor implica una mayor intensidad de impacto. Con virutas de recubrimiento en polvo frágiles, esto puede provocar un desgaste excesivo muy rápidamente.
Esto suele ocurrir tras un cambio en la formulación. La configuración anterior del rotor se mantiene en la receta, pero el nuevo sistema de resina se rompe con mucha más facilidad.
Una ligera reducción en la velocidad del rotor puede disminuir las partículas finas sin que el producto se vuelva excesivamente grueso. Al mismo tiempo, se debe controlar el caudal y la carga del motor.
3. La velocidad de alimentación es demasiado baja o inestable.
Un molino con alimentación insuficiente no se comporta como un molino con la carga adecuada. Con menos material en la zona de molienda, las partículas pueden recibir una energía de impacto más efectiva.
La alimentación inestable es aún más evidente. El proceso oscila entre cargas ligeras y pesadas, y la PSD lo sigue.
Esto puede deberse a la obstrucción de la tolva, a cambios en la densidad aparente de las virutas o a un alimentador inconsistente. Antes de ajustar las RPM nuevamente, compruebe si la alimentación es realmente constante.
4. El flujo de aire no está correctamente equilibrado.
El flujo de aire controla el transporte de partículas y facilita la clasificación. Si el flujo de aire efectivo disminuye, el material puede permanecer más tiempo en el circuito de molienda y sufrir impactos repetidos.
Aunque la configuración del ventilador parezca inalterada, el flujo de aire real puede haber cambiado. Los filtros obstruidos, la restricción de los conductos, la acumulación de turbidez o las fugas de aire son causas comunes.
Cuando un molino empieza a producir más material fino con los mismos ajustes, conviene comprobar cuanto antes las condiciones de presión y la resistencia del flujo de aire.
5. Las virutas de pienso son demasiado pequeñas o demasiado quebradizas.
El molino ACM Solo funciona con lo que le proporciona el proceso anterior.
Un extrudido sobreenfriado, una producción de trituradora muy baja o una formulación más quebradiza pueden requerir mucha menos energía de molienda. Dos colores pueden procesarse en la misma línea con ajustes de molino idénticos y aun así producir fracciones finas muy diferentes.
Eso no siempre significa que el molino sea inestable. La capacidad de molienda cambió.
Antes de realizar varios ajustes en el molino a la vez, compruebe el tamaño de las virutas, la temperatura y la fragilidad.
6. Componentes internos desgastados o incorrectos
El desgaste suele manifestarse como una pérdida de previsibilidad, más que como una falla repentina.
El desgaste del clasificador, los elementos de molienda dañados, las holguras incorrectas o las fugas de aire pueden ampliar la distribución del tamaño de partícula (PSD). Los operarios modifican constantemente las velocidades para recuperar el resultado anterior, pero la respuesta se vuelve inconsistente.
Si los cambios normales de parámetros ya no se comportan como se espera, inspeccione la máquina. El estado mecánico podría ser el verdadero problema.
Cómo ajustar un molino ACM para reducir la cantidad de finos
- Mida la densidad espectral de potencia actual. — especialmente D10, D50, D90 y fracción fina.
- Compruebe la consistencia del alimento. antes de cambiar la configuración del molino.
- Reduzca ligeramente la velocidad del clasificador. y recoger otra muestra.
- Evaluar la velocidad del rotor si las multas siguen siendo excesivas.
- Verifique las condiciones de flujo de aire y presión.
- Inspeccione el tamaño y la fragilidad de las virutas.
- Compruebe el desgaste y las holguras mecánicas.
- Cambiar un parámetro a la vez y registrar los resultados.
No se centre únicamente en alcanzar el valor D50 deseado. El objetivo es lograr una distribución de tamaño de partícula estable y suficientemente estrecha, con un número aceptable de partículas finas y de mayor tamaño.
Por qué reducir las partículas finas no significa hacer que el polvo sea más grueso.
Existe una sobrecorrección fácil: reducir la velocidad del clasificador, ver menos multas y asumir que el trabajo está hecho. Entonces, el tamaño excesivo comienza a aumentar.
El objetivo no es un polvo grueso. Se trata de una distribución de tamaño de partícula útil y razonablemente estrecha, con un rendimiento aceptable en cuanto a finos, partículas de gran tamaño, caudal y aplicación.
Aquí la economía de la producción es importante. Una curva de laboratorio perfecta con poca capacidad no implica necesariamente un mejor proceso.
Cuando el problema es la fábrica y cuando es la línea de producción
El rendimiento del rectificado está ligado a todo el proceso de recubrimiento en polvo.
La extrusión afecta la consistencia del material. El enfriamiento modifica la fragilidad. La trituración determina el tamaño de las virutas. La alimentación controla la carga del molino. El molino ACM recibe el resultado de estos cuatro procesos. Si aparecen finos en exceso después de un cambio de materia prima, un ajuste de enfriamiento o el mantenimiento de la trituradora, verifique qué cambió en las etapas anteriores antes de culpar al molino.
En un Línea completa de producción de recubrimiento en polvoA menudo, rastrear el proceso hacia atrás permite encontrar la causa más rápidamente que realizar otra ronda de cambios en las RPM.
Conclusión: Controlar las multas equilibrando todo el proceso de ACM.
Un exceso de partículas finas suele indicar un exceso de energía de molienda, un ajuste del clasificador demasiado fino, una alimentación inestable, un flujo de aire deficiente, cambios en el estado de las virutas o desgaste mecánico.
El método de ajuste útil es sencillo: un cambio, una muestra, una comparación.
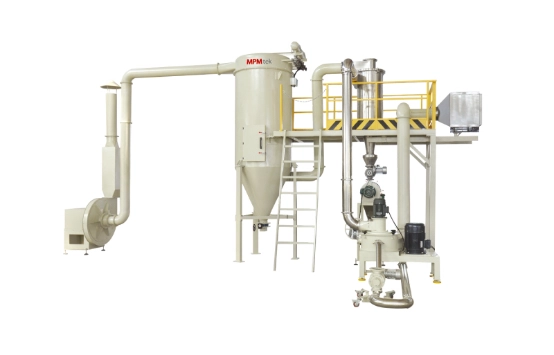
MPMtek Los sistemas de molienda ACM están diseñados para un control del tamaño de partícula ajustable y estable en la producción de recubrimientos en polvo. Si su línea de molienda produce un exceso de finos o una distribución del tamaño de partícula inestable, MPMtek puede ayudarle a evaluar la configuración del molino y los parámetros de funcionamiento según su formulación y capacidad de producción.
Preguntas frecuentes
P: ¿Cómo se reducen las partículas finas en una fresadora ACM?
Verifique la velocidad del clasificador, la velocidad del rotor, la estabilidad de la alimentación y el flujo de aire. Realice pequeños ajustes y verifique cada resultado con los datos de la densidad espectral de potencia (PSD) en lugar de modificar varios parámetros simultáneamente.
P: ¿Una mayor velocidad del clasificador produce un polvo más fino?
En general, sí. Una mayor velocidad del clasificador crea un punto de corte más preciso, por lo que las partículas permanecen en circulación hasta que son lo suficientemente pequeñas como para pasar por el clasificador.
P: ¿Puede una velocidad de alimentación baja provocar un exceso de partículas finas?
Sí. Una alimentación baja o inestable puede aumentar la intensidad de molienda efectiva y modificar el comportamiento de residencia, especialmente con virutas de recubrimiento en polvo frágiles.
P: ¿Por qué las diferentes formulaciones producen diferentes tamaños de partícula con los mismos parámetros?
El tipo de resina, la cantidad de relleno, los pigmentos, las condiciones de extrusión, la temperatura de la viruta y la fragilidad influyen en la capacidad de molienda. La misma configuración de la máquina no garantiza una distribución del tamaño de partícula idéntica.
P: ¿Debería ser D50 el objetivo principal al ajustar una fresadora ACM?
El parámetro D50 debe revisarse junto con D10, D90, fracción fina, porcentaje de partículas de tamaño superior al estándar, rendimiento y desempeño real del recubrimiento.



