
Un broyeur ACM peut sembler stable sur l'interface homme-machine alors que le tamisage indique le contraire. Le débit est acceptable, la charge du moteur est constante, mais la fraction fine continue d'augmenter.
Dans la production de revêtements en poudre, une quantité excessive de fines peut nuire à la récupération, au comportement de charge, à l'efficacité du transfert et distribution granulométrique du revêtement en poudre La stabilité est rarement en cause. Généralement, l'équilibre entre le broyage et la classification s'est dégradé, ou une condition en amont a changé sans que personne ne s'en aperçoive.
Que signifie « trop d'amendes » dans une usine ACM ?
La notion de « trop grande quantité de fines » doit être évaluée en fonction de la distribution granulométrique cible, et non d'une valeur universelle en microns. Une formulation peut tolérer une plus grande quantité de particules inférieures à 10 µm qu'une autre.
D10, D50 et D90 Cela peut aider, mais le D50 à lui seul peut masquer le problème. Un lot peut conserver une taille médiane acceptable tandis que les valeurs inférieures de la distribution granulométrique deviennent beaucoup plus élevées.
La question pratique est simple : quelle quantité de poudre reste encore à l'intérieur de la fenêtre de taille utile ?
6 raisons courantes pour lesquelles un broyeur ACM produit trop de fines
Dans la plupart des cas, le problème vient de la vitesse du classificateur, de la vitesse du rotor, du débit d'alimentation, du flux d'air, de l'état des copeaux ou de l'usure de la machine. Ces variables interagissent, et un réglage aléatoire complique généralement le diagnostic.
1. La vitesse du classificateur est trop élevée.
Une vitesse de classification plus élevée permet d'obtenir un seuil de coupure plus fin. Les particules doivent être encore plus petites avant de pouvoir quitter la chambre de broyage.
Si le réglage est supérieur aux besoins du produit, les matériaux déjà acceptables restent en circulation et subissent davantage d'impacts. La fraction fine augmente, tandis que le rendement utilisable peut diminuer.
Un signe révélateur est une D90 légèrement meilleure, mais une accumulation de poussière nettement plus importante.
Réduisez la vitesse du classificateur par petits paliers. Laissez le système se stabiliser, effectuez un nouvel échantillonnage et comparez la densité spectrale de puissance complète plutôt qu'une seule valeur.
2. La vitesse du rotor de broyage est trop élevée.
Une vitesse de rotation plus élevée implique une intensité d'impact plus importante. Avec des copeaux de revêtement en poudre fragiles, cela peut entraîner un meulage excessif très rapidement.
Ce phénomène survient souvent après une modification de la formulation. L'ancien réglage du rotor reste présent dans la recette, mais le nouveau système de résine se dégrade beaucoup plus facilement.
Une légère réduction de la vitesse du rotor permet de diminuer la quantité de fines sans rendre le produit excessivement grossier. Il convient de surveiller simultanément le débit et la charge du moteur.
3. Le débit d'alimentation est trop faible ou instable.
Un broyeur sous-alimenté ne se comporte pas comme un broyeur correctement chargé. Avec moins de matière dans la zone de broyage, les particules reçoivent une énergie d'impact plus efficace.
L'irrégularité de l'alimentation est encore plus flagrante. Le processus oscille entre des charges faibles et importantes, et la distribution granulométrique s'en trouve affectée.
Le bouchage de la trémie, la variation de la densité des copeaux ou un alimentateur irrégulier peuvent tous en être la cause. Avant de modifier à nouveau la vitesse de rotation, vérifiez que l'alimentation est bien stable.
4. Le flux d'air n'est pas correctement équilibré.
Le flux d'air contrôle le transport des particules et favorise leur classification. Si ce flux diminue, les matériaux peuvent rester plus longtemps dans le circuit de broyage et subir des impacts répétés.
Le réglage du ventilateur peut sembler inchangé alors que le flux d'air réel a varié. Des filtres encrassés, une obstruction des conduits, une accumulation de résidus dans le cyclone ou une fuite d'air sont des causes fréquentes.
Lorsqu'un broyeur commence à produire davantage de fines avec les « mêmes réglages », il est important de vérifier rapidement les conditions de pression et la résistance du passage de l'air.
5. Les copeaux d'aliments sont trop petits ou trop cassants.
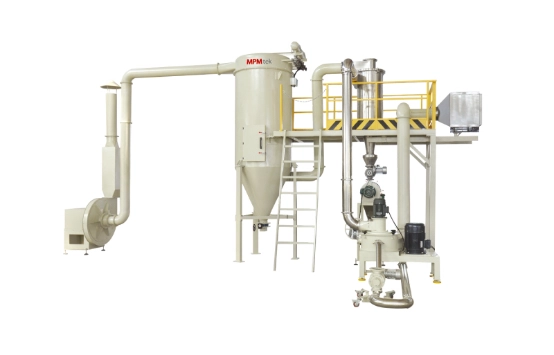
Le Moulin ACM Ne fonctionne qu'avec ce que lui fournit le processus en amont.
Un extrudat trop refroidi, un débit de broyage très faible ou une formulation plus friable peuvent nécessiter beaucoup moins d'énergie de broyage. Deux couleurs peuvent être traitées sur la même ligne avec des réglages de broyeur identiques et produire des fractions fines très différentes.
Cela ne signifie pas forcément que le moulin est instable. La capacité de mouture a changé.
Vérifiez la taille des copeaux, leur température et leur fragilité avant d'effectuer plusieurs réglages de fraisage simultanément.
6. Composants internes usés ou incorrects
L'usure se manifeste généralement par une perte de prévisibilité plutôt que par une défaillance soudaine.
L'usure du classificateur, des éléments de broyage endommagés, des jeux incorrects ou des fuites d'air peuvent élargir la distribution granulométrique. Les opérateurs modifient alors constamment la vitesse pour tenter de retrouver le résultat initial, mais la réponse devient inconstante.
Si les modifications normales des paramètres ne produisent plus le comportement attendu, inspectez la machine. L'état mécanique pourrait être la véritable cause du problème.
Comment régler un broyeur ACM pour réduire les fines
- Mesurer la densité spectrale de puissance (DSP) actuelle — en particulier D10, D50, D90 et fraction fine.
- Vérifier la régularité de l'alimentation avant de modifier les réglages du broyeur.
- Réduisez légèrement la vitesse du classificateur. et prélever un autre échantillon.
- Évaluer la vitesse du rotor si les amendes restent excessives.
- Vérifier les conditions de débit d'air et de pression.
- Vérifier la taille et la fragilité des copeaux.
- Vérifier l'usure et les jeux mécaniques.
- Changement un paramètre à la fois et consignez les résultats.
Ne vous focalisez pas uniquement sur la valeur cible de D50. L'objectif est d'obtenir une distribution granulométrique stable et suffisamment étroite, avec des fines et des particules surdimensionnées acceptables.
Pourquoi réduire les fines ne signifie pas rendre la poudre plus grossière
Il est facile de tomber dans l'excès de zèle : réduire la vitesse du classificateur, constater une diminution des fines et croire que le travail est terminé. C'est alors que le nombre de déchets hors format commence à augmenter.
L'objectif n'est pas une poudre grossière, mais une granulométrie utile et relativement étroite, avec des taux de fines, de surdimensionnement, de débit et de performances d'application acceptables.
Les aspects économiques de la production sont ici déterminants. Une belle courbe de laboratoire obtenue à faible capacité ne signifie pas nécessairement un meilleur procédé.
Quand le problème vient de l'usine — et quand il vient de la chaîne de production
Les performances de broyage sont liées à l'ensemble du processus de revêtement en poudre.
L'extrusion influe sur la consistance du matériau. Le refroidissement modifie sa fragilité. Le concassage détermine la granulométrie des copeaux. L'alimentation contrôle le chargement du broyeur. Le broyeur ACM reçoit le résultat de ces quatre opérations. Si une quantité excessive de fines apparaît après un changement de matière première, un réglage du refroidissement ou une opération de maintenance du concasseur, vérifiez les modifications en amont avant d'incriminer le broyeur.
Sur un Ligne de production complète de revêtement en poudreEn remontant le processus, on trouve souvent la cause plus rapidement qu'en modifiant une nouvelle fois le régime moteur.
Conclusion — Maîtriser les amendes en équilibrant l’ensemble du processus ACM
Une quantité excessive de fines indique généralement une énergie de broyage excessive, un réglage du classificateur trop fin, une alimentation instable, un flux d'air insuffisant, un changement d'état des copeaux ou une usure mécanique.
La méthode d'ajustement efficace est simple : une modification, un échantillon, une comparaison.
MPMtek Les systèmes de broyage ACM sont conçus pour un contrôle précis et stable de la granulométrie dans la production de revêtements en poudre. Si votre ligne de broyage produit une quantité excessive de fines ou une granulométrie instable, MPMtek peut vous aider à évaluer la configuration du broyeur et les paramètres de fonctionnement adaptés à votre formulation et à votre capacité de production.
FAQ (questions fréquentes)
Q : Comment réduire les fines dans un broyeur ACM ?
Vérifiez la vitesse du classificateur, la vitesse du rotor, la stabilité de l'alimentation et le débit d'air. Procédez par petites modifications et vérifiez chaque résultat à l'aide des données PSD plutôt que de modifier plusieurs paramètres simultanément.
Q : Une vitesse de classification plus élevée permet-elle d'obtenir une poudre plus fine ?
En général, oui. Une vitesse de classification plus élevée crée un point de coupure plus fin, de sorte que les particules restent en circulation jusqu'à ce qu'elles soient suffisamment petites pour passer à travers le classificateur.
Q : Un faible débit d'alimentation peut-il entraîner une excès de fines ?
Oui. Une alimentation faible ou instable peut augmenter l'intensité de broyage effective et modifier le comportement du résidu, notamment avec les copeaux de revêtement en poudre fragiles.
Q : Pourquoi différentes formulations produisent-elles des tailles de particules différentes avec les mêmes paramètres ?
Le type de résine, la charge de particules, les pigments, les conditions d'extrusion, la température des copeaux et la fragilité influent tous sur la broyabilité. Des réglages de machine identiques ne garantissent pas une granulométrie identique.
Q : Le D50 doit-il être la cible principale lors du réglage d'une fraiseuse ACM ?
Non. Le D50 doit être examiné en même temps que le D10, le D90, la fraction fine, le pourcentage de surdimensionnés, le débit et les performances réelles du revêtement.



