
یک آسیاب ACM میتواند در HMI پایدار به نظر برسد در حالی که نتیجه غربال خلاف آن را نشان میدهد. توان عملیاتی قابل قبول است، بار موتور ثابت است، اما ریزدانه همچنان در حال افزایش است.
در تولید پوشش پودری، ذرات ریز بیش از حد میتوانند به بازیابی، رفتار شارژ، راندمان انتقال و ... آسیب برسانند. توزیع اندازه ذرات پوشش پودری پایداری. علت به ندرت چشمگیر است. معمولاً تعادل آسیاب و طبقهبندی به هم خورده است، یا شرایط بالادست بدون اینکه کسی متوجه شود تغییر کرده است.
«ریزدانههای زیاد» در آسیاب ACM به چه معناست؟
«ریزدانههای خیلی زیاد» باید بر اساس توزیع اندازه ذرات هدف قضاوت شوند، نه یک مقدار میکرونی جهانی. یک فرمولاسیون ممکن است مواد زیر 10 میکرومتر بیشتری را نسبت به دیگری تحمل کند.
دی۱۰، دی۵۰ و دی۹۰ کمک میکند، اما D50 به تنهایی میتواند مشکل را پنهان کند. یک دسته میتواند اندازه متوسط قابل قبولی را حفظ کند در حالی که انتهای پایینی PSD بسیار سنگینتر میشود.
سوال عملی ساده است: چه مقدار پودر هنوز در محدوده اندازه مفید قرار دارد؟
6 دلیل رایج که آسیاب ACM ذرات ریز زیادی تولید میکند
بیشتر موارد به سرعت طبقهبندیکننده، سرعت روتور، نرخ تغذیه، جریان هوا، وضعیت تراشه یا فرسودگی دستگاه برمیگردد. این متغیرها با هم تعامل دارند، بنابراین تنظیم تصادفی معمولاً تشخیص را دشوارتر میکند.
۱. سرعت طبقهبندیکننده خیلی بالاست
سرعت بالاتر دستگاه طبقهبندی، نقطه برش دقیقتری ایجاد میکند. ذرات قبل از اینکه بتوانند محفظه آسیاب را ترک کنند، باید کوچکتر شوند.
اگر تنظیمات بالاتر از نیاز محصول باشد، موادی که از قبل قابل قبول هستند در گردش میمانند و اثرات بیشتری را متحمل میشوند. درصد ریز افزایش مییابد، در حالی که بازده قابل استفاده ممکن است کاهش یابد.
یک نشانه آشنا این است که D90 کمی بهتر است اما به طور قابل توجهی گرد و غبار بیشتری را جذب میکند.
سرعت طبقهبندی را در گامهای کوچک کاهش دهید. بگذارید سیستم تثبیت شود، دوباره نمونهبرداری کنید و کل PSD را به جای یک عدد مقایسه کنید.
۲. سرعت روتور سنگزنی خیلی زیاد است
سرعت روتور بالاتر به معنای شدت ضربه بیشتر است. با تراشههای شکننده پوشش پودری، این میتواند خیلی سریع بیش از حد آسیاب شود.
این اغلب پس از تغییر فرمولاسیون ظاهر میشود. تنظیمات روتور قدیمی در دستورالعمل باقی میماند، اما سیستم رزین جدید بسیار راحتتر میشکند.
کاهش اندک سرعت روتور میتواند بدون درشتتر کردن بیش از حد محصول، میزان ذرات ریز را کاهش دهد. توان عملیاتی و بار موتور باید همزمان تحت نظر باشند.
۳. نرخ تغذیه خیلی پایین یا ناپایدار است
آسیابی که به اندازه کافی تغذیه نشده باشد، مانند آسیابی که به درستی بارگذاری شده باشد، رفتار نمیکند. با وجود مواد کمتر در ناحیه آسیاب، ذرات میتوانند انرژی ضربه مؤثرتری دریافت کنند.
تغذیه ناپایدار حتی آشکارتر است. این فرآیند بین بارگذاری سبک و سنگین در نوسان است و PSD نیز از آن پیروی میکند.
پل زدن قیف، تغییر چگالی توده تراشه یا تغذیهکنندهی ناهماهنگ، همگی میتوانند باعث این امر شوند. قبل از تنظیم مجدد دور در دقیقه، بررسی کنید که آیا تغذیه واقعاً ثابت است یا خیر.
۴. جریان هوا به درستی متعادل نیست
جریان هوا انتقال ذرات را کنترل میکند و از طبقهبندی پشتیبانی میکند. اگر جریان هوای مؤثر کاهش یابد، مواد میتوانند مدت طولانیتری در مدار آسیاب باقی بمانند و ضربات مکرری را متحمل شوند.
ممکن است تنظیمات فن بدون تغییر به نظر برسد در حالی که جریان هوای واقعی تغییر کرده است. فیلترهای پر شده، انسداد کانالها، تجمع سیکلون یا نشت هوا از دلایل رایج هستند.
وقتی یک آسیاب با «تنظیمات یکسان» شروع به تولید ذرات ریز بیشتری میکند، بررسی زودهنگام شرایط فشار و مقاومت مسیر هوا ارزشش را دارد.
۵. چیپسهای خوراکی خیلی کوچک یا خیلی شکننده هستند
در آسیاب ACM فقط با آنچه فرآیند بالادستی به آن میدهد، کار میکند.
اکسترود بیش از حد سرد شده، خروجی سنگ شکن بسیار کم، یا فرمولاسیون شکنندهتر ممکن است به انرژی سنگ زنی بسیار کمتری نیاز داشته باشد. دو رنگ میتوانند با تنظیمات آسیاب یکسان در یک خط تولید شوند و همچنان کسرهای ریز بسیار متفاوتی تولید کنند.
این همیشه به این معنی نیست که آسیاب ناپایدار است. قابلیت آسیاب کردن تغییر کرده است.
قبل از انجام چندین تنظیم آسیاب به طور همزمان، اندازه تراشه، دما و شکنندگی آن را بررسی کنید.
۶. قطعات داخلی فرسوده یا نادرست
سایش معمولاً به صورت از دست دادن قابلیت پیشبینی ظاهر میشود تا خرابی ناگهانی.
فرسودگی کلاسیفایر، آسیب دیدن المانهای سنگزنی، فاصلههای نادرست یا نشت هوا میتواند PSD را گسترش دهد. سپس اپراتورها برای بازیابی نتیجه قدیمی، سرعت را تغییر میدهند، اما پاسخ متناقض میشود.
اگر تغییرات پارامترهای معمول دیگر مطابق انتظار عمل نمیکنند، دستگاه را بررسی کنید. ممکن است شرایط مکانیکی، محدودیت واقعی باشد.
نحوه تنظیم آسیاب ACM برای کاهش ریزدانهها
- اندازهگیری PSD فعلی — به ویژه D10، D50، D90 و ذرات ریز.
- بررسی غلظت خوراک قبل از تغییر تنظیمات آسیاب.
- سرعت طبقهبندی را کمی کاهش دهید و نمونه دیگری جمع آوری کنید.
- سرعت روتور را ارزیابی کنید اگر جریمهها همچنان بیش از حد باشند.
- شرایط جریان هوا و فشار را بررسی کنید.
- اندازه تراشه و شکنندگی آن را بررسی کنید.
- سایش و فواصل مکانیکی را بررسی کنید.
- تغییر یک پارامتر در یک زمان و نتایج را ثبت کنید.
تنها به دنبال هدف D50 نباشید. هدف، توزیع اندازه ذرات پایدار و باریک با ذرات ریز و درشت قابل قبول است.
چرا کاهش ذرات ریز به معنای درشتتر شدن پودر نیست؟
یک اصلاح بیش از حد آسان وجود دارد: سرعت طبقهبندی را کاهش دهید، جریمههای کمتری ببینید و فرض کنید کار انجام شده است. سپس اندازه بیش از حد شروع به افزایش میکند.
هدف، پودر درشت نیست. این یک PSD مفید و نسبتاً باریک با ذرات ریز، اندازه بزرگ، توان عملیاتی و عملکرد کاربردی قابل قبول است.
اقتصاد تولید در اینجا اهمیت دارد. یک منحنی آزمایشگاهی زیبا با ظرفیت کم لزوماً فرآیند بهتری نیست.
چه زمانی مشکل از آسیاب است و چه زمانی از خط تولید؟
عملکرد سنگزنی به کل فرآیند پوشش پودری وابسته است.
اکستروژن بر قوام مواد تأثیر میگذارد. خنکسازی، شکنندگی را تغییر میدهد. خردایش، اندازه تراشه را تعیین میکند. تغذیه، بارگیری آسیاب را کنترل میکند. آسیاب ACM نتیجه هر چهار مورد را دریافت میکند. اگر ذرات ریز بیش از حد پس از تغییر مواد اولیه، تنظیم خنککننده یا نگهداری سنگشکن ظاهر شوند، قبل از سرزنش آسیاب، بررسی کنید که چه چیزی در بالادست تغییر کرده است.
روی یک خط کامل تولید رنگ پودریردیابی روند به عقب اغلب علت را سریعتر از دور دیگری از تغییرات RPM پیدا میکند.
نتیجهگیری - کنترل جریمهها با ایجاد تعادل در کل فرآیند ACM
ریزدانههای بیش از حد معمولاً به انرژی آسیاب بیش از حد، تنظیم بیش از حد ریزدانه برای طبقهبندی، تغذیه ناپایدار، جریان هوای ضعیف، تغییر وضعیت براده یا سایش مکانیکی اشاره دارند.
روش تنظیم مفید ساده است: یک تغییر، یک نمونه، یک مقایسه.
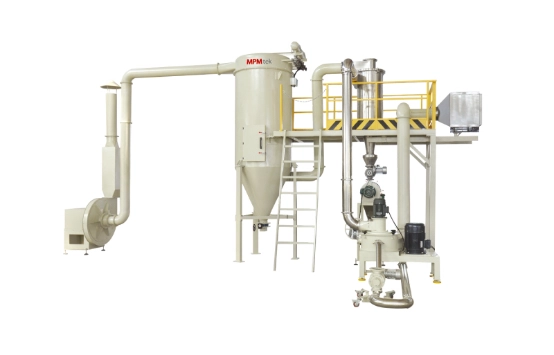
MPMtek سیستمهای آسیاب ACM برای کنترل اندازه ذرات قابل تنظیم و پایدار در تولید پوشش پودری طراحی شدهاند. اگر خط آسیاب شما ذرات ریز بیش از حد یا PSD ناپایدار تولید میکند، MPMtek میتواند به ارزیابی پیکربندی آسیاب و پارامترهای عملیاتی برای فرمولاسیون و ظرفیت تولید شما کمک کند.
سوالات متداول
س: چگونه میتوان ذرات ریز را در آسیاب ACM کاهش داد؟
سرعت طبقهبند، سرعت روتور، پایداری تغذیه و جریان هوا را بررسی کنید. به جای تغییر همزمان چندین پارامتر، تغییرات کوچکی ایجاد کنید و هر نتیجه را با دادههای PSD تأیید کنید.
س: آیا سرعت بالاتر طبقهبندی کننده، پودر را ریزتر میکند؟
بهطورکلی، بله. سرعت بالاتر طبقهبندیکننده، نقطه برش دقیقتری ایجاد میکند، بنابراین ذرات تا زمانی که به اندازه کافی کوچک شوند که از طبقهبندیکننده عبور کنند، در گردش باقی میمانند.
س: آیا نرخ پایین تغذیه میتواند باعث جریمههای بیش از حد شود؟
بله. تغذیه کم یا ناپایدار میتواند شدت آسیاب مؤثر را افزایش داده و رفتار اقامت را تغییر دهد، به خصوص با تراشههای شکننده پوشش پودری.
س: چرا فرمولاسیونهای مختلف، اندازه ذرات متفاوتی را در تنظیمات یکسان تولید میکنند؟
نوع رزین، میزان پرکننده، رنگدانهها، شرایط اکستروژن، دمای تراشه و شکنندگی، همگی بر قابلیت آسیاب شدن تأثیر میگذارند. تنظیمات یکسان دستگاه، PSD یکسان را تضمین نمیکند.
س: آیا هنگام تنظیم آسیاب ACM، D50 باید هدف اصلی باشد؟
شماره D50 باید همراه با D10، D90، ذرات ریز، درصد ذرات بزرگتر از اندازه، توان عملیاتی و عملکرد واقعی پوشش بررسی شود.



