
ACM değirmeni, HMI'da istikrarlı görünse de elek sonucu aksini gösterebilir. Verim kabul edilebilir, motor yükü sabit, ancak ince fraksiyon sürekli artıyor.
Toz boya üretiminde, aşırı miktarda ince tanecik, geri kazanımı, yüklenme davranışını, transfer verimliliğini ve daha fazlasını olumsuz etkileyebilir. toz boya parçacık boyutu dağılımı İstikrarsızlık. Sebebi nadiren dramatik olur. Genellikle öğütme ve sınıflandırma dengesi bozulmuş veya yukarı akış koşullarında kimse fark etmeden bir değişiklik olmuştur.
Bir ACM fabrikasında "çok fazla para cezası" ne anlama gelir?
"Çok fazla ince tanecik" ifadesi, evrensel bir mikron değerine göre değil, hedef parçacık boyutu dağılımına göre değerlendirilmelidir. Bir formülasyon, diğerine göre 10 μm'nin altındaki daha fazla malzemeyi tolere edebilir.
D10, D50 ve D90 Yardımcı olabilir, ancak D50 tek başına sorunu gizleyebilir. Bir parti, kabul edilebilir bir ortalama boyutu korurken, PSD'nin alt ucu çok daha ağır hale gelebilir.
Pratik soru basit: Kullanılabilir boyut aralığında ne kadar toz kaldı?
Bir ACM Fabrikasının Çok Fazla İnce Malzeme Üretmesinin 6 Yaygın Nedeni
Vakaların çoğu, sınıflandırıcı hızı, rotor hızı, ilerleme hızı, hava akışı, talaş durumu veya makine aşınması gibi faktörlere dayanmaktadır. Bu değişkenler birbirleriyle etkileşim halindedir, bu nedenle rastgele ayarlama genellikle teşhisi zorlaştırır.
1. Sınıflandırıcı Hızı Çok Yüksek
Daha yüksek sınıflandırıcı hızı, daha ince bir kesim noktası oluşturur. Parçacıkların öğütme haznesinden çıkabilmeleri için daha küçük hale gelmeleri gerekir.
Ayar, ürünün ihtiyaç duyduğundan daha yüksekse, zaten kabul edilebilir durumda olan malzeme dolaşımda kalır ve daha fazla darbeye maruz kalır. İnce fraksiyon artarken, kullanılabilir verim düşebilir.
Sık rastlanan bir işaret, D90'ın biraz daha iyi olması ancak toz toplama kapasitesinin belirgin şekilde daha fazla olmasıdır.
Sınıflandırıcı hızını küçük adımlarla azaltın. Sistemin stabilize olmasını bekleyin, tekrar örnekleme yapın ve tek bir sayı yerine tüm PSD'yi karşılaştırın.
2. Taşlama Rotoru Hızı Çok Yüksek
Daha yüksek rotor hızı, daha yüksek darbe yoğunluğu anlamına gelir. Kırılgan toz boya talaşlarında bu durum çok hızlı bir şekilde aşırı öğütmeye yol açabilir.
Bu durum genellikle formül değişikliğinden sonra ortaya çıkar. Eski rotor ayarı formülde kalır, ancak yeni reçine sistemi çok daha kolay kırılır.
Rotor hızında yapılacak küçük bir düşüş, ürünü aşırı derecede iri hale getirmeden ince parçacıkları azaltabilir. Bu sırada verimlilik ve motor yükü de izlenmelidir.
3. Besleme Hızı Çok Düşük veya Kararsız
Yetersiz beslenen bir değirmen, düzgün yüklenmiş bir değirmen gibi davranmaz. Öğütme bölgesinde daha az malzeme bulunduğunda, parçacıklar daha etkili darbe enerjisi alabilir.
Dengesiz besleme daha da belirgin hale geliyor. Proses, hafif ve ağır yükleme arasında gidip geliyor ve PSD de buna paralel ilerliyor.
Hazne tıkanması, talaş yığın yoğunluğunun değişmesi veya tutarsız bir besleyici bu duruma neden olabilir. RPM'yi tekrar ayarlamadan önce, beslemenin gerçekten sabit olup olmadığını kontrol edin.
4. Hava Akışı Düzgün Dengelenmemiş
Hava akışı, parçacıkların taşınmasını kontrol eder ve sınıflandırmayı destekler. Etkin hava akışı azalırsa, malzeme öğütme devresinde daha uzun süre kalabilir ve tekrarlanan darbelere maruz kalabilir.
Fan ayarı değişmemiş gibi görünse de gerçek hava akışı değişmiş olabilir. Tıkanmış filtreler, kanal tıkanıklığı, siklon oluşumu veya hava kaçağı bunun yaygın nedenleridir.
Bir değirmen aynı ayarlarla daha fazla ince taneli malzeme üretmeye başladığında, basınç koşulları ve hava yolu direncinin erken aşamada kontrol edilmesi önemlidir.
5. Yem Taneleri Çok Küçük veya Çok Kırılgan
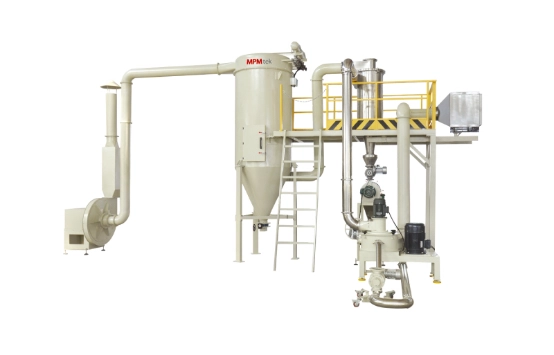
Şu ACM değirmeni Sadece yukarı akış sürecinin verdiği verilerle çalışır.
Aşırı soğutulmuş ekstrüdat, çok düşük öğütücü çıkışı veya daha kırılgan bir formülasyon, çok daha az öğütme enerjisi gerektirebilir. İki renk, aynı öğütme ayarlarıyla aynı hatta çalışabilir ve yine de çok farklı ince fraksiyonlar üretebilir.
Bu her zaman değirmenin dengesiz olduğu anlamına gelmez. Öğütme kapasitesi değişti.
Birden fazla freze ayarı yapmadan önce talaş boyutunu, sıcaklığı ve kırılganlığı kontrol edin.
6. Aşınmış veya Yanlış İç Parçalar
Aşınma genellikle ani bir arıza yerine öngörülebilirliğin kaybı şeklinde ortaya çıkar.
Sınıflandırıcı aşınması, hasarlı taşlama elemanları, yanlış boşluklar veya hava kaçağı PSD'yi genişletebilir. Operatörler daha sonra eski sonucu elde etmek için hızları değiştirmeye devam eder, ancak yanıt tutarsız hale gelir.
Normal parametre değişiklikleri artık beklendiği gibi davranmıyorsa, makineyi inceleyin. Mekanik durum gerçek sınırlayıcı faktör olabilir.
ACM Değirmeninde İnce Tanecik Miktarını Azaltmak İçin Ayarlamalar Nasıl Yapılır?
- Mevcut PSD'yi ölçün. — özellikle D10, D50, D90 ve ince taneli olanlar.
- Yem kıvamını kontrol edin. Öğütücü ayarlarını değiştirmeden önce.
- Sınıflandırıcı hızını biraz azaltın. ve başka bir örnek alın.
- Rotor hızını değerlendirin. Eğer para cezaları aşırı yüksek kalırsa.
- Hava akışı ve basınç koşullarını doğrulayın.
- Parça boyutunu ve kırılganlığını inceleyin.
- Aşınmayı ve mekanik boşlukları kontrol edin.
- Değiştirmek Parametreleri tek tek ve sonuçları kaydedin.
Yalnızca D50 hedefine ulaşmaya çalışmayın. Amaç, kabul edilebilir ince ve büyük taneciklerle birlikte, istikrarlı ve uygun derecede dar bir parçacık boyutu dağılımı elde etmektir.
Para cezalarını azaltmanın, tozu daha iri hale getirmek anlamına gelmemesinin nedenleri
Kolay bir aşırı düzeltme yöntemi var: sınıflandırıcı hızını düşürün, daha az hata görün ve işin bittiğini varsayın. Sonra da aşırı büyüklük artmaya başlar.
Hedef, iri taneli toz değil. Kabul edilebilir ince tanecik, iri tanecik, verim ve uygulama performansına sahip, kullanışlı, makul derecede dar bir parçacık boyutu dağılımıdır.
Üretim ekonomisi burada önem taşıyor. Düşük kapasitede elde edilen güzel bir laboratuvar eğrisi, mutlaka daha iyi bir süreç anlamına gelmez.
Sorun Fabrikada Olduğunda —ve Üretim Hattında Olduğunda
Taşlama performansı, tüm toz boyama süreciyle doğrudan bağlantılıdır.
Ekstrüzyon, malzemenin kıvamını etkiler. Soğutma, kırılganlığı değiştirir. Kırma, talaş boyutunu belirler. Besleme, değirmen yükünü kontrol eder. ACM değirmeni, bu dört faktörün de sonucunu alır. Hammadde değişikliği, soğutma ayarı veya kırıcı bakımı sonrasında aşırı ince taneler ortaya çıkarsa, değirmeni suçlamadan önce yukarı akışta neyin değiştiğini kontrol edin.
Bir komple toz boya üretim hattıSüreci geriye doğru izlemek, devir sayısını (RPM) tekrar tekrar değiştirmekten daha hızlı bir şekilde sorunun nedenini bulmayı sağlar.
Sonuç — Tüm ACM Sürecini Dengeleyerek Para Cezalarını Kontrol Altına Alın
Aşırı ince tanecikler genellikle aşırı öğütme enerjisine, çok ince bir sınıflandırıcı ayarına, dengesiz beslemeye, yetersiz hava akışına, talaş durumundaki değişikliklere veya mekanik aşınmaya işaret eder.
Faydalı ayarlama yöntemi basittir: bir değişiklik, bir örnek, bir karşılaştırma.
MPMtek'in ACM öğütme sistemleri, toz boya üretiminde ayarlanabilir ve istikrarlı partikül boyutu kontrolü için tasarlanmıştır. Öğütme hattınız aşırı ince tanecikler veya kararsız partikül boyutu dağılımı üretiyorsa, MPMtek, formülasyonunuz ve üretim kapasiteniz için öğütme hattı konfigürasyonunu ve çalışma parametrelerini değerlendirmenize yardımcı olabilir.
Sık Sorulan Sorular
S: Bir ACM fabrikasında ince tanecik oluşumunu nasıl azaltırsınız?
Sınıflandırıcı hızını, rotor hızını, besleme kararlılığını ve hava akışını kontrol edin. Birkaç parametreyi aynı anda değiştirmek yerine, küçük değişiklikler yapın ve her sonucu PSD verileriyle doğrulayın.
S: Sınıflandırma hızının artması tozu daha ince hale getirir mi?
Genel olarak evet. Sınıflandırıcının hızı arttıkça daha ince bir kesim noktası oluşur, bu nedenle parçacıklar sınıflandırıcıdan geçebilecek kadar küçük olana kadar dolaşımda kalır.
S: Düşük besleme hızı aşırı miktarda ince toz oluşmasına neden olabilir mi?
Evet. Düşük veya dengesiz besleme, özellikle kırılgan toz boya talaşlarında, etkili öğütme yoğunluğunu artırabilir ve öğütme davranışını değiştirebilir.
S: Farklı formülasyonlar aynı ayarlarda neden farklı parçacık boyutları üretir?
Reçine türü, dolgu maddesi miktarı, pigmentler, ekstrüzyon koşulları, talaş sıcaklığı ve kırılganlık, öğütülebilirliği etkileyen faktörlerdir. Aynı makine ayarları, aynı parçacık boyutu dağılımını garanti etmez.
S: ACM freze makinesini ayarlarken ana hedef D50 olmalı mı?
D50, D10, D90, ince fraksiyon, büyük boyut yüzdesi, verimlilik ve gerçek kaplama performansı ile birlikte incelenmelidir.



