
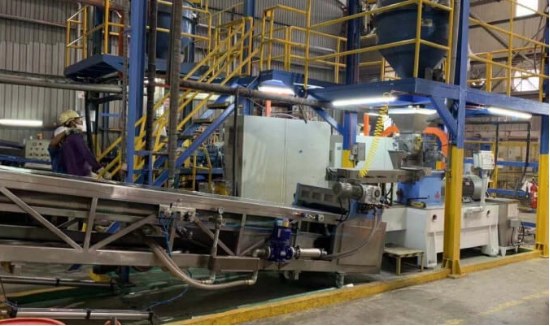
خط إنتاج الطلاء المسحوقي عبارة عن عملية متكاملة. يجب أن تعمل عمليات الخلط المسبق، والبثق، والتبريد، والسحق، والطحن، والتصنيف، والغربلة، والتعبئة بمعدلات متناسقة. أي انحراف في إحدى المراحل غالبًا ما يتحول إلى مشكلة أكبر لاحقًا. قد يؤدي سوء الخلط المسبق إلى زيادة الحمل على جهاز البثق. كما أن التبريد غير الكافي قد يقلل من إنتاجية مطحنة الطلاء المسحوقي. أما إعدادات جهاز التصنيف غير الصحيحة فقد تؤثر سلبًا على أداء الرش.
إنّ حل المشكلات بشكل جيد يعني تحديد أول نقطة خلل في العملية. هذا النهج أكثر فعالية من التركيز فقط على العيب النهائي.
12 مشكلة شائعة في خطوط إنتاج الطلاء بالبودرة
1. عدم تجانس الخلط المسبق أو خطوط اللون
تشير خطوط الصبغة المرئية، أو التكتلات الصغيرة، أو تباين اللون عادةً إلى عدم كفاية الخلط المسبق. تحقق من مستوى تعبئة الدفعة، ووقت الخلط، وتسلسل تغذية المواد الخام، وحالة الشفرة.
ممتلئة عن آخرها خلاط طلاء مسحوق لا يمكن توليد حركة كافية للمادة، بينما قد يؤدي الخلط المفرط إلى رفع درجة حرارة المادة. استخدم وزنًا ثابتًا للدفعة، واتبع تسلسل تغذية ثابتًا، وافحص الشفرات بحثًا عن التآكل أو التراكم قبل ضبط جهاز البثق.
2. تداخل المواد الخام أو التغذية غير المنتظمة
يتسبب انسداد قادوس التغذية في عدم انتظام التغذية إلى مطردة المسمار المزدوجتشمل العلامات النموذجية عزم الدوران المتذبذب، وعدم استقرار الناتج، والتغيرات المفاجئة في تدفق الذوبان.
تحقق من احتواء المواد الخام على رطوبة، وسهولة تكتلها، وضعف انسيابيتها. نظف القادوس وفتحة التغذية، وأزل المواد المتراكمة، وتأكد من مخرجات وحدة التغذية. قد تتطلب التركيبات صعبة الانسيابية تغذيةً مُتحكمًا بها بدلًا من التغذية بالجاذبية فقط.
3. يتذبذب عزم دوران الطارد أثناء الإنتاج
يُحافظ الإنتاج المستقر على عزم دوران الطارد ضمن نطاق ضيق نسبيًا. أما التغيرات المستمرة فتنتج عادةً عن معدلات تغذية غير منتظمة، وقد تنجم أيضًا عن سوء الخلط المسبق. كما أن درجات حرارة الأسطوانة غير المناسبة أو سرعة البرغي غير الصحيحة تُحدث التأثير نفسه.
افحص وحدة التغذية أولاً. قارن معدل التغذية، وحمل المحرك، وسرعة البرغي، وبيانات درجة الحرارة مع دفعة مستقرة. غيّر أحد المعايير في كل مرة لأن زيادة سرعة البرغي قد تزيد من حرارة القص.
4. انسداد جهاز البثق اللولبي المزدوج
قد ينتج انسداد جهاز البثق عن المعالجة المبكرة، أو التغذية الزائدة، أو انخفاض درجة حرارة الأسطوانة، أو وجود مواد متصلبة متبقية في الداخل بعد الإيقاف. تشمل علامات التحذير ارتفاع عزم الدوران بسرعة وانخفاض معدل التدفق.
توقف عن التغذية فورًا إذا ارتفع عزم الدوران بشكل حاد. لا تدفع المادة بقوة عبر الجهاز. اتبع تسلسل الإيقاف والتنظيف الصحيح، ثم راجع منحنى درجة الحرارة ومعدل التغذية ووقت بقاء المادة. يشير الانسداد المتكرر عادةً إلى أن الإعدادات أو تكوين البرغي لا يتناسب مع التركيبة.
5. المنتج المبثوق مُسخّن بشكل مفرط أو معالج جزئياً
قد تظهر على المادة التي ترتفع درجة حرارتها بشكل مفرط علامات تغير اللون، وقد تظهر عليها جزيئات محترقة، وتزداد لزوجتها، ويصبح تدفقها ضعيفاً، ويقل لمعانها. غالباً ما تتسبب درجات الحرارة العالية في الأسطوانة، أو سرعة البرغي العالية، أو طول مدة بقاء المادة في السطح في هذه المشاكل.
لا تمثل درجة حرارة الأسطوانة المعروضة دائمًا درجة حرارة الانصهار الفعلية. لذا، يُنصح بفحص المادة الخارجة كلما أمكن ذلك، وخفض درجات الحرارة تدريجيًا. الهدف هو تشتيت المادة بالكامل دون بدء تفاعل التصلب.
6. سمك صفائح البثق غير متساوٍ
يؤدي تفاوت سماكة الصفائح إلى تكوين رقائق ذات معدلات تبريد وهشاشة متفاوتة. تبقى المناطق السميكة دافئة، بينما قد تصبح المناطق الرقيقة هشة للغاية. ينتج عن ذلك حمل غير مستقر على الكسارة وطحن غير متناسق.
افحص فجوة أسطوانة التبريد، ومحاذاتها، وضغطها، وحالة سطحها. تأكد أيضًا من استقرار خرج الطارد. إذا كان تدفق المادة من القالب متقطعًا، فلن يتمكن قسم التبريد من تشكيل طبقة متجانسة بغض النظر عن إعدادات الناقل.
7. تلتصق المادة المبثوقة بحزام التبريد
عادةً ما تكون المادة الملتصقة بحزام التبريد لا تزال ساخنة جدًا، وقد لا تبرد بالسرعة الكافية. ويمكن أن تتسبب الصفائح السميكة، وسرعة الحزام العالية، وضعف تدفق الهواء، أو انخفاض تدفق مياه التبريد في حدوث المشكلة نفسها.
افحص سطح الحزام وأداء التبريد الفعلي. قلل سمك الصفائح أو سرعة الحزام عند الضرورة. يجب أن يكون المنتج المبثوق صلبًا تمامًا قبل التكسير. تزيد الرقائق الدافئة والمرنة من التراكم وتجعله طحن ACM أقل استقراراً.
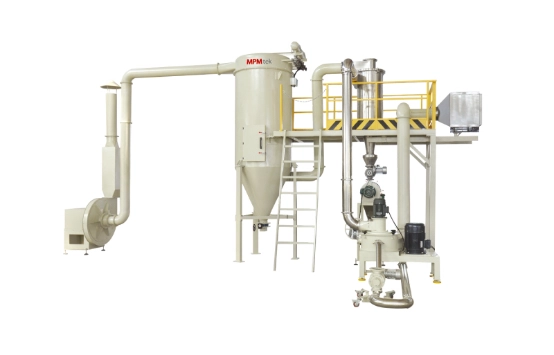
8. ينتج مصنع ACM الكثير من الجزيئات الدقيقة
يؤدي وجود عدد كبير من الجزيئات الدقيقة إلى انخفاض معدلات الاستخلاص، حيث يؤثر سلبًا على تدفق المسحوق وكفاءة إعادة التدوير. وغالبًا ما يكون السبب في ذلك هو السرعة العالية للدوار، أو سرعة المصنف العالية، أو معدل التغذية المنخفض، أو رقائق الخشب الهشة للغاية.
راجع قيم D10 وD50 وD90 بدلاً من الاعتماد فقط على متوسط حجم الجسيمات. اضبط سرعات الطحن والتصنيف تدريجيًا مع الحفاظ على تدفق هواء ثابت. قد يؤدي معدل التغذية المنخفض جدًا إلى طحن زائد لأن الجسيمات تبقى في منطقة الطحن لفترة طويلة جدًا.
9. توزيع حجم الجسيمات واسع للغاية
قد يحتوي التوزيع الواسع لحجم الجسيمات على كل من الجسيمات كبيرة الحجم والجسيمات الدقيقة المفرطة، مما يؤثر على التمييع وكفاءة النقل وتكوين الفيلم ومظهر السطح.
تحقق أولاً من حجم الرقائق وثبات التبريد. ثم افحص تدفق الهواء، وسرعة المصنف، وحالة الدوار، والتآكل الداخلي. اختبر حجم الجسيمات أثناء الإنتاج حتى يمكن تصحيح أي انحراف قبل اكتمال الدفعة.
10. ينخفض إنتاج مطحنة ACM بمرور الوقت
يرتبط الانخفاض التدريجي في طاقة المطحنة عادةً بانسداد المرشحات، وتراكم المسحوق داخلها، وعدم كفاية تدفق الهواء، ولزوجة المادة المغذية، أو تآكل أجزاء الطحن. وغالبًا ما يظهر ارتفاع في حمل المحرك أو درجة حرارة المطحنة في الوقت نفسه.
قارن قراءات الضغط وتدفق الهواء والحمل الحالية مع بيانات التشغيل العادية. نظّف المرشحات والقنوات والأسطح الداخلية، وافحص نظام تجميع الغبار. تحقق أيضًا من درجة حرارة الرقائق، لأن المواد الدافئة قد تلين وتلتصق داخل المطحنة.
11. تُصدر المطحنة ضوضاء أو اهتزازات مفرطة
يمكن أن يحدث الاهتزاز غير الطبيعي بسبب عدم توازن الدوار، أو المحامل البالية، أو المثبتات المفكوكة، أو الأجسام الغريبة، أو التراكم غير المتساوي على الأجزاء الدوارة.
أوقف الآلة وافحصها قبل استئناف الإنتاج. تأكد من سلامة المحامل، وتوازن الدوار، ومسامير التثبيت، والمسافات الداخلية. أزل الرواسب وتأكد من عدم دخول أي مواد غريبة صلبة إلى المطحنة. قد يؤدي التشغيل تحت اهتزازات شديدة إلى تلف المحامل، والأختام، والأعمدة، وهيكل المطحنة.
12. يحدث تلوث اللون بين الدفعات
عادةً ما ينتج تلوث اللون عن بقايا متبقية في الخلاط، أو جهاز البثق، أو قسم التبريد، أو الكسارة، أو مطحنة ACM، أو الأنابيب، أو المرشحات، أو المنخل. وتزيد الأسطح المخدوشة والمناطق الميتة من صعوبة التنظيف.
اتبع إجراءات تنظيف موثقة وافحص نقاط التراكم المخفية. رتب الألوان من الفاتح إلى الداكن حيثما أمكن. انتبه جيدًا لقالب البثق، وحواف الحزام، وبطانة المطحنة، والمصنف، والفاصل الإعصاري، ونظام الترشيح.
كيفية منع تكرار مشاكل خط الإنتاج
سجّل بيانات التشغيل لكل دفعة مستقرة واستخدمها كمرجع. تشمل المعايير المفيدة وقت الخلط، ووزن الدفعة، ومعدل التغذية، وعزم دوران الطارد، وسرعة البرغي، ودرجات حرارة الأسطوانة، وسرعة الحزام، وسرعة الدوار، وسرعة المصنف، وتدفق الهواء، ونتائج حجم الجسيمات.
ينبغي أن تشمل الصيانة الوقائية شفرات الخلاط، والبراغي، والمحامل، والبكرات، والأحزمة، والمرشحات، والأختام، وأجزاء الطحن، والمكونات الكهربائية. كما ينبغي تدريب المشغلين على التعرف على علامات الإنذار المبكر مثل الزيادة التدريجية في عزم الدوران، وانحراف درجة الحرارة، وفقدان تدفق الهواء، والضوضاء غير المعتادة، أو تراكم المواد.
الخلاط، جهاز البثق، ناقل التبريديجب أن تتناسب سعة الكسارة، ومطحنة ACM، والمنخل، ونظام تجميع الغبار بشكل صحيح. سيحدد أبطأ قسم الإنتاجية الإنتاجية الفعلية للخط بأكمله.
أسئلة متكررة
س: ما الذي يجب على المشغلين التحقق منه أولاً عندما ينخفض خرج الخط فجأة؟
حدد موضع بدء تراكم المواد. قارن معدل التغذية الحالي، وحمل المحرك، ودرجة الحرارة، والضغط، وتدفق الهواء مع بيانات دفعة عادية. افحص الآلة السابقة قبل تغيير إعدادات الآلة اللاحقة. على سبيل المثال، قد يبدأ انخفاض إنتاجية مطحنة ACM بضعف التبريد أو عدم استقرار عملية البثق.
س: كم مرة يجب تنظيف خط إنتاج الطلاء بالمسحوق؟
يجب تنظيف أسطح التلامس عند تغيير اللون أو التركيبة إلى لون أو تركيبة غير متوافقة. ينبغي فحص المرشحات، والأختام، والبراغي، والدوارات، والمصنفات، والمناخل، والمحامل، والقنوات وفقًا لساعات التشغيل وظروف الإنتاج الفعلية. تتطلب تغييرات الألوان ذات التباين العالي إجراءات تنظيف أكثر تفصيلًا من عمليات إنتاج الألوان المتشابهة.
أنشئ خط إنتاج طلاء مسحوق أكثر استقرارًا مع MPMtek
يعتمد إنتاج الطلاء المسحوقي المستقر على اختيار الآلات المناسبة، والقدرة الإنتاجية المتوازنة، والتحكم الموثوق في العملية، وسهولة الصيانة. توفر شركة MPMtek الخلاطات، وآلات البثق اللولبية المزدوجة، وسيور التبريد، والكسارات، ومطاحن ACM، وآلات الربط، ومعدات المختبرات، وخطوط إنتاج الطلاء المسحوقي المتكاملة.
هل تواجه مشكلة في عدم استقرار المخرجات، أو عدم اتساق حجم الجسيمات، أو توقف البرنامج بشكل متكرر؟
أرسل نوع التركيبة الخاصة بك إلى MPMtekالطاقة الإنتاجية المستهدفة والتحديات الإنتاجية الحالية. يمكن لفريقنا الهندسي مساعدتك في تقييم تكوين معداتك واقتراح حلول إنتاج طلاء مسحوقي مصممة خصيصًا لتلبية احتياجاتك.



