
قد تبدو مطحنة ACM مستقرة على شاشة العرض، بينما تشير نتائج الغربلة إلى عكس ذلك. الإنتاجية مقبولة، وحمل المحرك ثابت، ومع ذلك يستمر الجزء الناعم في الارتفاع.
في إنتاج الطلاء بالمسحوق، يمكن أن تؤثر كمية الغبار الناعم الزائدة سلبًا على عملية الاسترداد، وسلوك الشحن، وكفاءة النقل، و توزيع حجم جسيمات الطلاء المسحوقي الاستقرار. نادراً ما يكون السبب دراماتيكياً. عادةً ما يختل توازن الطحن والتصنيف، أو تتغير حالة المنبع دون أن يلاحظ أحد ذلك.
ماذا يعني مصطلح "الغرامات الكثيرة" في مصنع ACM؟
ينبغي تقييم "كثرة الغرامات" بناءً على توزيع حجم الجسيمات المستهدف، وليس على قيمة ميكرونية موحدة. قد تتحمل تركيبة ما كمية أكبر من المواد التي يقل حجمها عن 10 ميكرومتر مقارنةً بتركيبة أخرى.
D10 و D50 و D90 قد يُساعد ذلك، لكن D50 وحده لا يكفي لإخفاء المشكلة. يمكن أن تحافظ الدفعة على حجم متوسط مقبول بينما يصبح الطرف الأدنى من نطاق توزيع حجم الجسيمات أثقل بكثير.
السؤال العملي بسيط: ما مقدار المسحوق المتبقي داخل نطاق الحجم المفيد؟
6 أسباب شائعة لإنتاج مطحنة ACM كميات كبيرة من المسحوق الناعم
تعود معظم الحالات إلى سرعة المصنف، وسرعة الدوار، ومعدل التغذية، وتدفق الهواء، وحالة الرقائق، أو تآكل الآلة. تتفاعل هذه المتغيرات، لذا فإن التعديل العشوائي عادةً ما يجعل التشخيص أكثر صعوبة.
1. سرعة المصنف عالية جدًا
تؤدي زيادة سرعة المصنف إلى الحصول على نقطة فصل أدق. يجب أن تصبح الجسيمات أصغر حجماً قبل أن تتمكن من مغادرة حجرة الطحن.
إذا كانت الإعدادات أعلى من احتياجات المنتج، فإن المواد المقبولة أصلاً تبقى في التداول وتتعرض لمزيد من التأثيرات. ترتفع نسبة الجزيئات الدقيقة، بينما قد ينخفض المحصول القابل للاستخدام.
من العلامات المألوفة وجود كاميرا D90 أفضل قليلاً ولكنها تجمع الغبار بشكل ملحوظ.
قلل سرعة المصنف تدريجياً. دع النظام يستقر، ثم أعد أخذ العينات، وقارن كثافة القدرة الطيفية الكاملة بدلاً من رقم واحد.
2. سرعة دوران الطحن عالية جدًا
زيادة سرعة الدوران تعني زيادة شدة الصدمة. ومع رقائق الطلاء المسحوق الهشة، قد يؤدي ذلك إلى طحن مفرط بسرعة كبيرة.
غالباً ما يظهر هذا بعد تغيير التركيبة. يبقى إعداد الدوار القديم في الوصفة، لكن نظام الراتنج الجديد يتلف بسهولة أكبر.
يمكن لخفض سرعة الدوران بشكل طفيف أن يقلل من كمية المواد الناعمة دون أن يجعل المنتج خشناً للغاية. وينبغي مراقبة معدل الإنتاج وحمل المحرك في الوقت نفسه.
3. معدل التغذية منخفض جدًا أو غير مستقر
لا تعمل المطحنة التي لا تتغذى بشكل كافٍ كالمطحنة التي تتغذى بشكل صحيح. فمع وجود كمية أقل من المواد في منطقة الطحن، يمكن للجسيمات أن تتلقى طاقة تصادم أكثر فعالية.
يصبح عدم استقرار التغذية أكثر وضوحاً. تتأرجح العملية بين التحميل الخفيف والتحميل الثقيل، ويتبعها توزيع حجم الجسيمات.
قد يتسبب انسداد قادوس التغذية، أو تغير كثافة رقائق الخشب، أو عدم انتظام وحدة التغذية، في حدوث ذلك. قبل إعادة ضبط سرعة الدوران، تأكد من ثبات معدل التغذية.
4. تدفق الهواء غير متوازن بشكل صحيح
يتحكم تدفق الهواء في نقل الجسيمات ويدعم عملية التصنيف. إذا انخفض تدفق الهواء الفعال، فقد تبقى المواد في دائرة الطحن لفترة أطول وتتعرض لتأثيرات متكررة.
قد يبدو إعداد المروحة ثابتًا بينما يكون تدفق الهواء الفعلي قد تغير. ومن الأسباب الشائعة لذلك: انسداد المرشحات، أو انسداد مجرى الهواء، أو تراكم الرواسب، أو تسرب الهواء.
عندما تبدأ مطحنة بإنتاج المزيد من المواد الناعمة بنفس "الإعدادات"، فإن ظروف الضغط ومقاومة مسار الهواء تستحق الفحص المبكر.
5. رقائق العلف صغيرة جدًا أو هشة جدًا
إن مطحنة ACM لا يعمل إلا بما يقدمه له النظام الأساسي.
قد تتطلب المواد المبثوقة المبردة بشكل مفرط، أو إنتاجية الكسارة المنخفضة جدًا، أو التركيبة الأكثر هشاشة، طاقة طحن أقل بكثير. يمكن تشغيل لونين على نفس خط الإنتاج بإعدادات مطحنة متطابقة، ومع ذلك ينتج عنهما كسور دقيقة مختلفة تمامًا.
لا يعني ذلك بالضرورة أن المطحنة غير مستقرة. فقد تغيرت قابلية الطحن.
تحقق من حجم الرقائق ودرجة الحرارة وهشاشتها قبل إجراء عدة تعديلات على المطحنة في وقت واحد.
6. مكونات داخلية بالية أو غير صحيحة
يظهر التآكل عادةً على شكل فقدان القدرة على التنبؤ بدلاً من الفشل المفاجئ.
قد يؤدي تآكل المصنف، أو تلف عناصر الطحن، أو عدم ضبط الخلوصات بشكل صحيح، أو تسرب الهواء إلى اتساع نطاق التشوه المكاني. عندئذٍ، يستمر المشغلون في تغيير السرعات لاستعادة النتيجة السابقة، لكن الاستجابة تصبح غير متسقة.
إذا لم تعد التغييرات في المعايير الطبيعية تعمل كما هو متوقع، فافحص الجهاز. قد تكون الحالة الميكانيكية هي الحد الحقيقي.
كيفية ضبط مطحنة ACM لتقليل الغبار الناعم
- قم بقياس كثافة القدرة الطيفية الحالية — وخاصة D10 و D50 و D90 والكسور الدقيقة.
- تحقق من اتساق التغذية قبل تغيير إعدادات المطحنة.
- قم بتقليل سرعة المصنف قليلاً ثم اجمع عينة أخرى.
- قم بتقييم سرعة الدوار إذا استمرت الغرامات في كونها مفرطة.
- تحقق من ظروف تدفق الهواء والضغط.
- افحص حجم الرقائق ومدى هشاشتها.
- تحقق من التآكل والمسافات الميكانيكية.
- يتغير معيار واحد في كل مرة وسجل النتائج.
لا تسعى فقط لتحقيق قيمة D50 المستهدفة. الهدف هو الحصول على توزيع مستقر وضيق لحجم الجسيمات مع وجود أحجام دقيقة وكبيرة مقبولة.
لماذا لا يعني تقليل الجزيئات الدقيقة جعل المسحوق أكثر خشونة؟
هناك تصحيح مفرط سهل: تقليل سرعة المصنف، ورؤية غرامات أقل، والافتراض أن المهمة قد أنجزت. ثم يبدأ الحجم الزائد في الارتفاع.
الهدف ليس مسحوقًا خشنًا. بل هو توزيع حجم جسيمات مفيد وضيق نسبيًا مع درجات مقبولة من النعومة والحجم الزائد والإنتاجية وأداء التطبيق.
تُعدّ اقتصاديات الإنتاج مهمة هنا. فالمنحنى المختبري الجميل مع طاقة إنتاجية منخفضة لا يعني بالضرورة عملية أفضل.
عندما تكون المشكلة في المطحنة - وعندما تكون في خط الإنتاج
يرتبط أداء عملية الطحن بعملية طلاء المسحوق بأكملها.
تؤثر عملية البثق على تجانس المادة. ويغير التبريد من هشاشتها. ويحدد التكسير حجم الرقائق. وتتحكم التغذية في تحميل المطحنة. وتتلقى مطحنة ACM نتاج كل هذه العمليات الأربع. إذا ظهرت كميات زائدة من المواد الناعمة بعد تغيير المادة الخام، أو تعديل التبريد، أو صيانة الكسارة، فتحقق من التغييرات التي طرأت على الجزء العلوي من المطحنة قبل إلقاء اللوم عليها.
في خط إنتاج كامل لطلاء المساحيقإن تتبع العملية إلى الوراء غالباً ما يجد السبب بشكل أسرع من جولة أخرى من تغييرات سرعة الدوران.
الخلاصة - التحكم في الغرامات من خلال موازنة عملية إدارة الأصول المخالفة بأكملها
تشير الغرامات الزائدة عادةً إلى طاقة طحن زائدة، أو إعداد مصنف دقيق للغاية، أو تغذية غير مستقرة، أو تدفق هواء ضعيف، أو تغير حالة الرقائق، أو تآكل ميكانيكي.
طريقة التعديل المفيدة بسيطة: تغيير واحد، عينة واحدة، مقارنة واحدة.
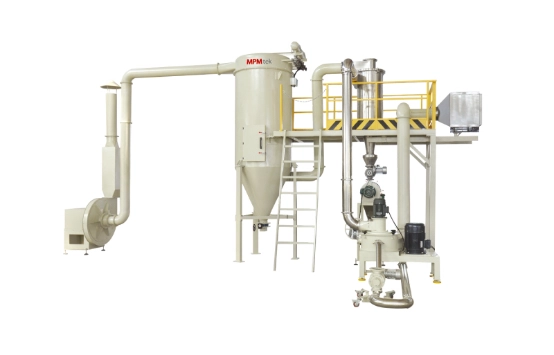
MPMtek صُممت أنظمة الطحن ACM للتحكم الدقيق والمستقر في حجم الجسيمات في إنتاج الطلاء المسحوق. إذا كان خط الطحن لديك يُنتج كميات زائدة من الجزيئات الدقيقة أو توزيعًا غير مستقر لحجم الجسيمات، فإن MPMtek تُقدم لك المساعدة في تقييم تكوين المطحنة ومعايير التشغيل بما يتناسب مع تركيبتك وقدرتك الإنتاجية.
أسئلة متكررة
س: كيف يتم تقليل الغرامات في مطحنة ACM؟
تحقق من سرعة المصنف، وسرعة الدوار، واستقرار التغذية، وتدفق الهواء. قم بإجراء تغييرات طفيفة وتحقق من كل نتيجة باستخدام بيانات كثافة القدرة الطيفية بدلاً من تغيير عدة معايير معًا.
س: هل زيادة سرعة المصنف تجعل المسحوق أنعم؟
بشكل عام، نعم. سرعة المصنف الأعلى تخلق نقطة قطع أدق، لذلك تبقى الجسيمات في التداول حتى تصبح صغيرة بما يكفي لتمريرها عبر المصنف.
س: هل يمكن أن يؤدي انخفاض معدل التغذية إلى زيادة كمية المسحوق الناعم؟
نعم. يمكن أن يؤدي انخفاض معدل التغذية أو عدم استقراره إلى زيادة شدة الطحن الفعالة وتغيير سلوك الإقامة، خاصة مع رقائق الطلاء المسحوق الهشة.
س: لماذا تنتج التركيبات المختلفة أحجام جسيمات مختلفة في نفس الإعدادات؟
يؤثر نوع الراتنج، ونسبة الحشو، والأصباغ، وظروف البثق، ودرجة حرارة الرقائق، وهشاشتها، جميعها على قابلية الطحن. ولا تضمن إعدادات الماكينة المتطابقة توزيعًا متطابقًا لحجم الجسيمات.
س: هل ينبغي أن يكون D50 هو الهدف الرئيسي عند ضبط مطحنة ACM؟
لا ينبغي مراجعة D50 جنبًا إلى جنب مع D10 و D90 والكسر الدقيق ونسبة الحجم الزائد والإنتاجية وأداء الطلاء الفعلي.



