
نادرًا ما تنشأ مشاكل الطحن من إعداد واحد فقط. قد ينتج عن مطحنة طلاء المساحيق جزيئات خشنة، أو كميات زائدة من المواد الناعمة، أو إنتاجية غير مستقرة، أو حرارة، أو اهتزازات، عند اختلال توازن التغذية، أو تدفق الهواء، أو تشغيل المصنف، أو درجة الحرارة، أو التآكل. سجّل الأعراض وآخر تغيير في العملية، واعزل الآلة وفقًا لإجراءات الموقع، واختبر سببًا واحدًا في كل مرة. لا تستبدل دليل المعدات بقيمة إنذار عامة أو فترة صيانة محددة.
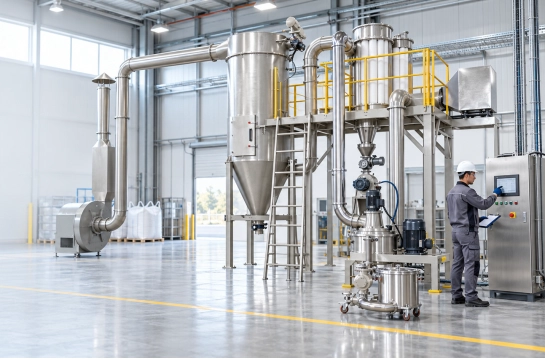
ما الذي يجب عليك فحصه أولاً عند استكشاف أعطال آلة الطحن المستخدمة في طلاء المساحيق وإصلاحها؟
ابدأ بإجراءات السلامة والتحقق من الوضع الأساسي. أوقف تشغيل الجهاز في حال حدوث اهتزاز غير طبيعي، أو احتكاك، أو دخان، أو تلف في الواقي، أو وجود مواد غريبة مشتبه بها، أو عطل في نظام التعشيق. طبّق إجراءات الإغلاق المعتمدة في مصنعك قبل فتح أي نقطة فحص. سجّل نوع التركيبة، والدفعة، ومعدل التغذية، وإعدادات المصنف، وتدفق الهواء أو الضغط، ودرجة حرارة المنتج، ونتيجة حجم الجسيمات، ووقت ظهور الأعراض.
قارن السجل مع دفعة معروفة بجودتها. مفيد مطحنة ACM تشمل المراجعة كامل نطاق النظام: وحدة التغذية، والحجرة، والمصنف، والمروحة، والفاصل الإعصاري أو المرشح، والقنوات، والصمامات، والخراطيم، وحاوية التجميع. وهذا يمنع تعديل المصنف عندما يكون العائق الحقيقي هو انسداد القناة أو عدم استقرار التغذية.
كيف يتم تشخيص مشاكل مصانع طلاء المساحيق من خلال الأعراض؟
استخدم الأعراض لاختيار القياس الأول، وليس التعديل الأول.
| الأعراض | الفحوصات الأولية | الآلية المحتملة | استجابة فورية |
| انخفاض الإنتاجية | مخرج وحدة التغذية، وتجاوز القادوس، وضغط المدخل | التغذية المتضور جوعاً أو المحدود | تأكد من تدفق المواد وافحص المدخل بعد العزل |
| المنتج خشن للغاية | سرعة المصنف، تدفق الهواء، حالة الدوار، العينة المحتجزة | انحرفت نقطة القطع بشكل كبير أو أن إعادة التدوير ضعيفة | تحقق من القراءات، ثم غيّر متغيرًا واحدًا ضمن النطاق المعتمد. |
| غرامات مفرطة | حمولة التغذية، سرعة المصنف، تسربات تدفق الهواء، درجة حرارة المنتج | الطحن المفرط أو القطع الناعم للغاية | تحقق من بيانات التوزيع قبل تقليل السرعة أو زيادة التغذية |
| المنتج يسخن أو يتكتل | تدفق الهواء، إعادة التدوير، حمولة التغذية، الهواء المحيط، التراكم | لا تخرج الحرارة الناتجة عن الاحتكاك أو الضغط من النظام | قلل المخاطر، وافحص تدفق الهواء، ولا تستمر في استخدام المسحوق الحساس للحرارة |
| يرتفع مستوى الاهتزاز أو الضوضاء | تراكم، عدم توازن، حالة المحمل، تركيب غير محكم، جسم غريب | لقد تغيرت الحالة الميكانيكية | توقف، اعزل، وقم بالتصعيد إذا لم يكن من الآمن فحص السبب على الفور |
| يتذبذب الناتج | اتجاه التغذية، استقرار المروحة، تحميل المرشح، دورة الصمام | حلقة تحكم أو قيد ما يتم البحث عنه | قم بتتبع الإشارات معًا بدلاً من ضبط نقطة ضبط واحدة بشكل أعمى. |
لا تعتبر العينة المرئية دليلاً قاطعاً. قد تبدو التوزيعات المختلفة متشابهة، وقد تخفي فترة استقرار قصيرة قيداً ناشئاً.
كيف يمكنك تطبيق تقنية استكشاف أخطاء مطحنة ACM على مشاكل التغذية وتدفق الهواء؟
ابدأ العمل من مدخل المواد وصولاً إلى مرحلة التجميع. في حالة التغذية المتقطعة، تحقق من وجود أي انسدادات، أو رقائق رطبة أو متراكمة، أو قادوس تفريغ، أو برغي مهترئ، أو معايرة وحدة التغذية. قد يؤدي التحميل الزائد على المدخل إلى زيادة عزم الدوران والحرارة؛ بينما قد يؤدي نقص التغذية في المطحنة إلى زعزعة استقرار المصنف. تأكد من معدل التدفق الكتلي كلما أمكن ذلك بدلاً من الاعتماد فقط على سرعة وحدة التغذية.
بعد ذلك، افحص تدفق الهواء. قد يؤدي انسداد الفلتر، أو إغلاق صمام التحكم، أو تسرب الوصلة، أو تلف مانع التسرب، أو تراكم الرواسب في مجرى الهواء إلى تغيير توازن الضغط. قارن قراءة المروحة أو الضغط الحالية بسجل ضغط سليم، وافحص الفلاتر ونقاط التجميع في وضع العزل. لا تعوّض ذلك بزيادة سرعة المروحة فقط؛ فقد يؤدي ذلك إلى تغيير نقطة الفصل، أو زيادة التلوث المتبقي، أو زيادة الحمل على نظام الترشيح.
تؤثر سرعة المصنف على دقة الفصل، لكنها لا تُصحح جميع النتائج. تحقق من نظافة الدوار، وتآكله، واتجاهه، وعلاقته بتدفق الهواء وحمل التغذية. بالنسبة للمنتجات الساخنة، تحقق من إعادة التدوير، وتدفق الهواء، والظروف المحيطة، وتراكم المواد قبل تغيير درجة الحرارة. قد يؤدي تليين المسحوق أو تكتله إلى تغيير استقرار التغذية وسطح الطحن.
قم بإجراء تغيير واحد مُتحكم به، مع تثبيت المتغيرات الأخرى، واحتفظ بعينة. سجّل التغيير، ووقت البدء، والقراءات المستقرة، والنتيجة. إذا تطلّب الأمر إزالة الغطاء الواقي، أو إجراء صيانة للمحامل، أو تدخلاً كهربائياً، أو قيمة خارجة عن نطاق الإجراء، فتوقف واطلب مساعدة فنية متخصصة.
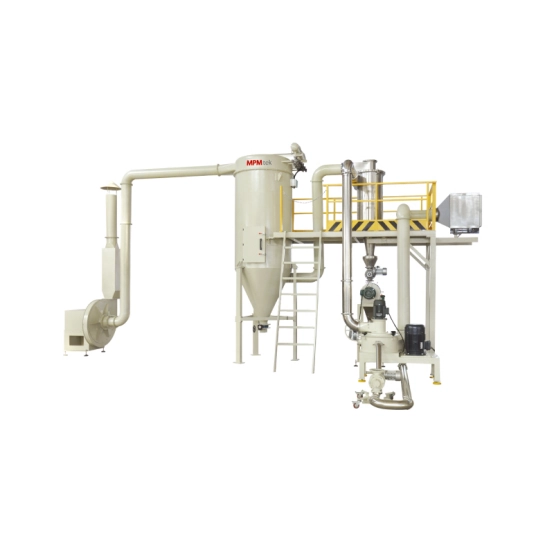
كيف تتحقق من حجم جزيئات الطلاء المسحوق بعد عملية الإصلاح؟
ينبغي أن تجمع عملية التحقق بين بيانات العملية وعينة محفوظة. قِس التوزيع باستخدام طريقة الجودة المعتمدة لديك، وقارن قيم d10 وd50 وd90 أو المواصفات المقبولة، وليس فقط المتوسط أو نتيجة المنخل. على سبيل المثال، إذا كانت قيمة d50 لدفعة مرجعية 32 ميكرومترًا، وقيمة d50 للدفعة التي بها مشكلة 45 ميكرومترًا، فقد تشير قيمة d50 الأقل إلى تحسن، لكنها لا تثبت أن الذيل أو الإنتاجية أو اللون أو اللمعان أو سلوك التطبيق مقبولة.
تحقق من معدل التغذية المستقر، وتدفق الهواء، وإعدادات المصنف، ودرجة حرارة المنتج، وحمل المطحنة، وفقدان التجميع. تأكد من تدفق المنتج في اتجاه المصب، ومظهره، واستجابته للمعالجة، واختبارات الأغشية الخاصة بالتطبيق. دليل توزيع حجم الجسيمات يمكن تنظيم المقارنة. لا يُسمح بالإصدار إلا وفقًا لمواصفات المصنع وخطة أخذ العينات.
كيف ينبغي التخطيط لصيانة آلة الطحن؟
استخدم قائمة فحص موثقة مع تحديد المسؤول وقاعدة تصعيد. على فترات زمنية محددة في دليل الشركة المصنعة الأصلية وتقييم المخاطر، افحص ونظف وحدة التغذية، والحجرة، والمصنف، والأختام، والبطانات، والمرشحات، والقنوات، والصمامات، والمحامل، والواقيات، ونقاط التأريض، والصناديق. راقب الاهتزاز، والضغط، ودرجة الحرارة، وحمل المحرك بحيث يظهر التآكل التدريجي قبل حدوث أي تدهور في الجودة.
يجب أن يشمل التنظيف نقاط التراكم المخفية، وأن يمنع التلوث المتبادل بين الألوان أو التركيبات الكيميائية غير المتوافقة. استبدل الأجزاء الملامسة البالية فقط بعد التأكد من المادة والملاءمة. من إنتاج شركة MPMtek. إرشادات الصيانة هو مرجع؛ وتبقى الفترات الزمنية الخاصة بالموقع وضوابط السلامة هي المتحكمة.
أسئلة متكررة
تتناول الأسئلة أدناه الحالات الحدية الشائعة بعد التسلسل التشخيصي الرئيسي.
هل يمكن لزيادة سرعة المصنف أن تجعل المسحوق أنعم دائمًا؟
لا. قد يؤدي ذلك إلى تحسين دقة القطع، لكن تدفق الهواء، وحمل التغذية، وحالة الدوار، والتركيبة كلها عوامل مهمة. تحقق من توزيع حجم الجسيمات بالكامل بعد استقرار النظام.
لماذا تسخن المطحنة حتى عندما يكون السخان مطفأً؟
قد يؤدي الاحتكاك، وإعادة تدوير الهواء، وانسداد تدفق الهواء، وارتفاع كمية التغذية، أو الهواء المحيط الدافئ إلى زيادة الحرارة. راقب درجة حرارة المنتج وتدفق الهواء قبل تغيير الإعدادات، وتوقف إذا بدأ المسحوق بالتليّن أو التكتل.
هل ينبغي على المشغلين تغيير المصنف ومعدل التغذية معًا؟
عادةً لا. غيّر عاملاً واحداً قابلاً للتحكم في كل مرة، وسجّل النتيجة، واحتفظ بعينة مرجعية. وإلا، فلن يتمكن الفريق من تحديد التغيير الذي تسبب في التحسن أو التدهور.
ماذا يشير إليه الاهتزاز المتكرر عادةً؟
تشمل الأسباب المحتملة عدم التوازن، وتراكم الرواسب، وتآكل المحامل، وارتخاء قواعد التثبيت، أو وجود جسم غريب. أوقف تشغيل الآلة واعزلها قبل الفحص. لا تعتبر الاهتزاز المتكرر مشكلة ضبط عادية.
متى ينبغي على المصنع أن يطلب المساعدة من مورد المعدات؟
يجب تصعيد الإجراءات عندما لا تُعيد الفحوصات الآمنة الاستقرار، أو عند وجود عطل في الواقي أو المحمل، أو استمرار التلوث، أو تجاوز التصحيح لإجراءات التشغيل المعتمدة. الاستمرار في إجراء التعديلات مع وجود عطل ميكانيكي قد يزيد من التلف ووقت التوقف.
إعداد طلب مفيد لحل المشكلات
أرسل إلى شركة MPMtek معلومات عن تركيبة المنتج، وتسلسل ظهور الأعراض، وحجم الدفعة، ومعدل التغذية، وبيانات المصنف وتدفق الهواء، وتقارير حجم الجسيمات، واتجاه درجة الحرارة، وصور التراكمات أو التآكل، وبيانات المرافق، وسجل الصيانة. أرفق آخر إعدادات سليمة معروفة وعينات إن وجدت. اتصل بشركة MPMtek لإجراء مراجعة تستند إلى هذه السجلات بدلاً من رقم واحد للسعة القصوى.



