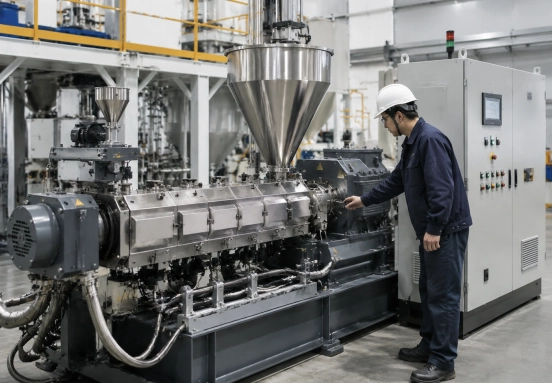
Una extrusora de recubrimiento en polvo Puede funcionar sin problemas durante veinte minutos, luego el par empieza a subir y bajar. La salida pulsa. El grosor de la cinta fundida cambia. Alguien reduce la velocidad de alimentación, la máquina se estabiliza y se le echa la culpa a la fórmula.
Esa conclusión suele ser demasiado apresurada.
Un par inestable indica que la resistencia dentro del cilindro está cambiando. La causa puede ser la alimentación, el estado de la materia prima, la temperatura, el llenado del husillo, una descarga restringida o el desgaste. La pregunta clave no es simplemente cómo reducir el par, sino qué cambió dentro del proceso.
¿Qué significa un par inestable en una extrusora de recubrimiento en polvo?
El par de apriete refleja la resistencia que actúa sobre los tornillos. Un pequeño movimiento es normal durante el rellenado de la tolva o ante ligeras variaciones en la materia prima.
Los picos repetidos, el patrón de sierra, la deriva ascendente lenta o el movimiento cerca del límite de sobrecarga son diferentes. Suelen aparecer con una salida pulsante, cambios en la temperatura de fusión, mala dispersión, variación del brillo, partículas de gel o alarmas de sobrecarga.
¿Qué debes comprobar antes de ajustar el extrusor?
Registra simultáneamente el par motor, la velocidad de avance real, la velocidad del husillo, la temperatura del cilindro, la temperatura de fusión, la corriente del motor y la potencia de salida. Un gráfico de tendencias breve resulta más útil que una sola lectura del panel.
Anote cuándo comienza la fluctuación. ¿Después de rellenar la tolva? ¿Al alcanzar la producción máxima? ¿Solo con un pigmento o un relleno?
Modifique una variable a la vez. Ajustar la alimentación, la temperatura y la velocidad del tornillo simultáneamente puede estabilizar la máquina, pero también oculta la causa del problema.
¿Qué problemas de alimentación y de materia prima provocan fluctuaciones de par?
La extrusora solo puede procesar lo que llega a los tornillos. Cuando el polvo llega en oleadas, el par motor generalmente también se mueve en oleadas.
1. Sobretensión en el alimentador, obstrucción de la tolva o formación de túneles.
Un aumento y una disminución regulares del par motor suelen indicar una alimentación irregular. La cinta de salida se vuelve gruesa y luego delgada.
Compruebe si hay obstrucciones, hundimientos, desgaste en los tornillos del alimentador o si el agitador está compactando la mezcla. Mantenga el nivel de la tolva relativamente constante, recalibre el alimentador y utilice un perfil de tornillo adecuado a la densidad aparente del polvo.
Para mezclas difíciles, MPMtek Los sistemas de extrusión pueden utilizar fuerza Alimentación de doble tornilloEl objetivo no es una alimentación agresiva, sino un flujo masivo constante.
2. Mala premezcla o segregación de ingredientes
Una mezcla puede parecer uniforme en la mezcladora y separarse durante la transferencia. Los rellenos pesados se sedimentan. Los pigmentos finos se acumulan en poros. La extrusora recibe entonces proporciones variables de resina y relleno.
Verifique el tiempo de mezclado, la secuencia de carga, el nivel de llenado de la mezcladora, la altura de transferencia y la manipulación de los contenedores. Las grandes distancias de caída libre pueden arruinar una buena premezcla.
3. Cambios en la humedad, el tamaño de las partículas o la densidad aparente.
Un nuevo lote de materia prima puede comportarse de manera diferente incluso cuando la hoja de fórmula no ha cambiado.
Una mayor humedad puede aumentar la adherencia. Las partículas más finas pueden compactarse. Una menor densidad aparente reduce la masa suministrada con la misma configuración del alimentador.
Vincula la configuración del alimentador a las condiciones reales del material. Una configuración universal rara vez se mantiene en la producción real.
¿Qué ajustes del proceso provocan inestabilidad en el par del extrusor?
Cuando la alimentación es constante, observe el llenado del husillo, la fusión y el esfuerzo cortante. Estas variables están estrechamente relacionadas.
4. La velocidad de avance y la velocidad del tornillo no coinciden.
Una alimentación elevada con una velocidad de tornillo baja puede provocar que la sección de mezclado se sobrecargue. El par motor aumenta y la máquina comienza a oscilar.
Una velocidad de husillo muy alta con una velocidad de avance baja también puede provocar un transporte inestable. Ajuste la velocidad de avance y la velocidad del husillo conjuntamente. Aumente la producción en pequeños incrementos y espere a que el par y la temperatura de fusión se estabilicen.
5. La temperatura del barril o del metal fundido fluctúa.
Una temperatura baja del material aumenta la viscosidad y el par de torsión. Una temperatura excesiva reduce la viscosidad, pero puede provocar adherencia, reacción prematura o descarga inestable.
Si el par motor varía según el ciclo de calentamiento o enfriamiento, inspeccione los termopares, los calentadores, las válvulas de refrigeración y el flujo de agua. La pantalla puede mostrarse estable aunque la fusión no lo sea.
Una de las zonas de enfriamiento puede abrirse de forma demasiado agresiva. El material fundido se endurece, el par aumenta bruscamente, la válvula se cierra y el ciclo se repite.
6. La configuración del tornillo crea un esfuerzo cortante desigual o excesivo.
No todas las fórmulas de recubrimiento en polvo deben funcionar con la misma disposición de tornillos.
Los productos con alto contenido de relleno pueden requerir un sistema de transporte más robusto y un amasado controlado. Los sistemas sensibles al calor pueden necesitar un tiempo de residencia más corto. Un número excesivo de bloques de amasado, un ángulo inadecuado o un elemento de inversión mal colocado pueden generar una zona de alta carga localizada.
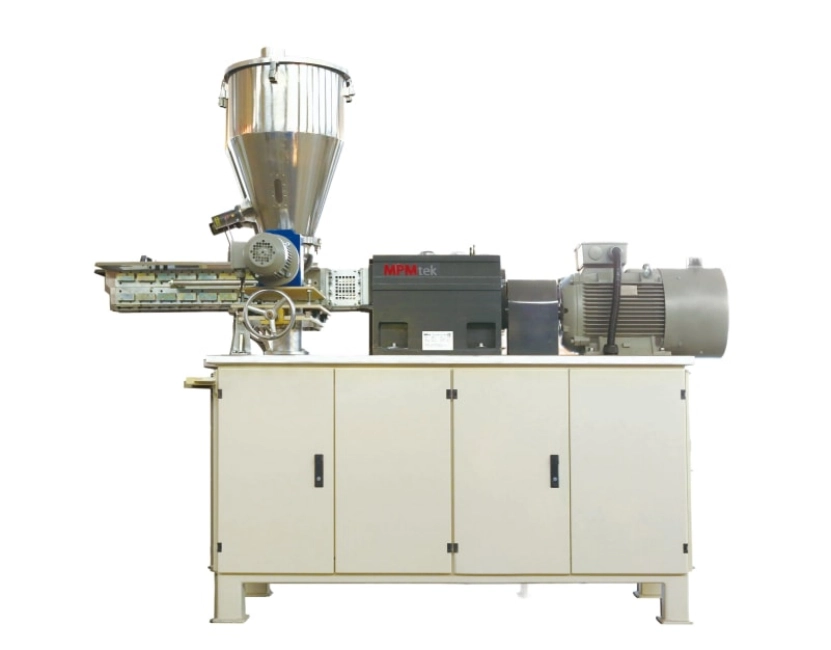
Un MPMtek modular extrusora de tornillo doble Permite que la configuración se ajuste a la formulación. La ventaja reside en una carga más estable y una dispersión repetible, no simplemente en una mayor potencia instalada.
¿Qué restricciones mecánicas o de flujo provocan picos de par?
Si los ajustes son razonables y persiste la fluctuación, inspeccione la máquina. Los problemas mecánicos suelen desarrollarse lentamente y se confunden fácilmente con cambios en la fórmula.
7. Los elementos de los tornillos, los revestimientos del cañón o las holguras están desgastados.
El desgaste altera el transporte y la mezcla. La producción disminuye, los operarios aumentan la velocidad de alimentación para compensar y el par motor se vuelve menos predecible.
Inspeccione el diámetro del tornillo, el estado del revestimiento del cilindro, la alineación del eje y la holgura de engranaje. Compare las mediciones con los registros de mantenimiento anteriores. La inspección visual por sí sola puede pasar por alto el desgaste gradual.
8. La acumulación de material o una descarga restringida está aumentando la resistencia.
La resina curada, el material gelificado o el pigmento compactado pueden acumularse cerca de la descarga o en zonas muertas.
Lo habitual es un aumento del par con una salida reducida o irregular. Detenga la máquina de forma segura e inspeccione el conducto de descarga. No siga aumentando la temperatura para intentar eliminar la obstrucción, ya que esto podría generar un depósito más duro posteriormente.
9. Fallos en la caja de cambios, la lubricación, el motor o la señal de par.
No todos los picos provienen del material.
Si el par motor varía mientras que la salida, la corriente y el estado de fusión se mantienen estables, revise el cableado, la deriva del sensor y la calibración del PLC. El ruido anormal, las vibraciones, la temperatura de la caja de engranajes o la corriente inestable del motor requieren atención mecánica.
Verifique el estado del aceite, la alineación del acoplamiento, los cojinetes y la carga de la caja de engranajes. Una máquina que fluctúa con carga baja no debe volver a funcionar a plena capacidad.
¿Cuál es la secuencia de solución de problemas paso a paso más rápida?
Utilice las comprobaciones de menor riesgo antes de abrir la máquina:
- Reduzca la velocidad de avance y observe si el par se estabiliza.
- Compruebe el flujo de la tolva y la entrega real del alimentador.
- Compare el par motor con la velocidad del tornillo, la temperatura de fusión y la corriente del motor.
- Inspeccione la descarga para detectar acumulaciones o restricciones.
- Regrese a la última configuración de producción estable.
- Modifique una variable del proceso a la vez.
- Si la fluctuación persiste con carga baja, inspeccione los sistemas mecánicos y eléctricos.
Nunca desactive la protección de par para mantener la línea en funcionamiento. La alarma indica un problema de proceso que ya existe.
¿Cómo se puede prevenir la inestabilidad del par motor en futuros lotes?
Guarde la velocidad de alimentación, la velocidad del tornillo, las temperaturas del cilindro, la temperatura de fusión, la producción y el rango de par normal para cada formulación. Registre también los cambios en los lotes de materia prima. Una pequeña variación en la densidad aparente puede explicar un cambio significativo en el comportamiento del alimentador.
Calibre los alimentadores y los sensores de temperatura. Mida el desgaste del husillo y del cilindro antes de que la calidad del producto se vea afectada.
Las nuevas formulaciones se prueban mejor a escala de laboratorio. MPMtek extrusoras de laboratorio Puede ayudar a definir la velocidad de alimentación, la disposición de los tornillos y los rangos de temperatura antes de la ampliación a escala industrial. El valioso resultado no es solo una muestra, sino un rango de proceso útil.
Conclusión: Estabilice el proceso antes de culpar a la fórmula.
El par inestable es una señal de proceso, no un diagnóstico.
Vigile la alimentación. Compruebe el comportamiento de la temperatura. Busque restricciones. Compare la máquina con sus propios datos históricos.
Una extrusora estable no necesita un valor de torque fijo. Necesita una relación repetible entre la velocidad de alimentación, la velocidad del tornillo, la temperatura y la producción.
Preguntas frecuentes
P: ¿Qué fluctuación de par es aceptable en una extrusora de recubrimiento en polvo?
No existe un porcentaje universal. La variación aceptable depende de la formulación, el tamaño de la máquina, el diseño del tornillo y la tasa de producción. Un rango estrecho y repetible con una producción estable es más importante que un valor específico.
P: ¿Puede una baja temperatura en el cilindro provocar un par motor elevado?
Sí. Las bajas temperaturas aumentan la viscosidad del metal fundido y la resistencia del husillo. Compruebe la temperatura real del metal fundido, así como el punto de ajuste del cilindro.
P: ¿Por qué aumenta el par motor después de rellenar la tolva?
El rellenado puede compactar el polvo, alterar el flujo del material o aumentar temporalmente la producción del alimentador. Compruebe el nivel de la tolva, el funcionamiento del agitador y la calibración del alimentador.