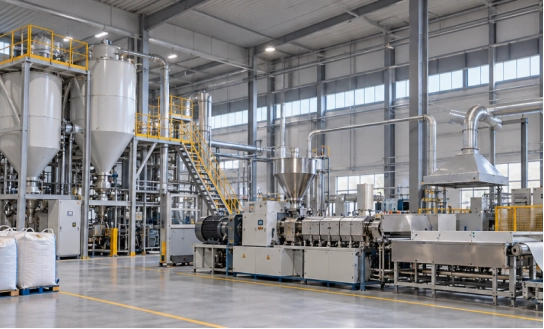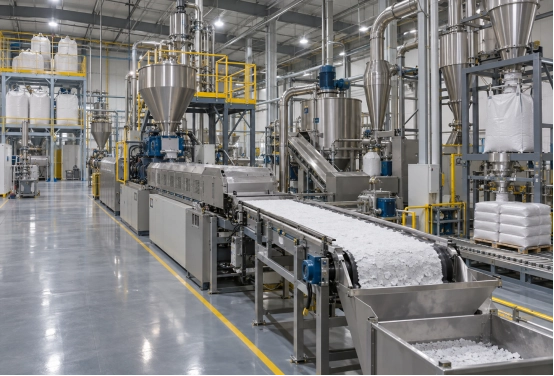
وقتی فرآیند از محدودهی کاری خود خارج میشود، مادهی اکسترود شدهی پوشش پودری بیش از حد نرم یا بیش از حد شکننده میشود. به راحتی میتوان نوار نقاله را مقصر دانست زیرا نقص در آنجا قابل مشاهده است. علت ممکن است از پیش مخلوط یا سیلندر شروع شده باشد. مواد نرم در حین آسیاب کردن لکهدار میشوند. مواد شکننده ذرات ریزی ایجاد میکنند. مواد را در هر مرحله دنبال کنید. دادههای واقعی را با یک بچ خوب مقایسه کنید.
منظور از «خیلی نرم» یا «خیلی شکننده» چیست؟
ماده اکسترود شده نرم تحت فشار کم خم میشود. ممکن است روی سطح خنککننده چسبناک باقی بماند یا در برابر شکستگی تمیز در پوستهریز مقاومت کند. سپس آسیاب نوارهای گرمی را دریافت میکند که در ورودی پل میزنند.
ماده اکسترود شده شکننده قبل از نقطه خرد شدن مورد نظر میشکند. شکستگی تیز و نامنظم به نظر میرسد. ذرات ریز پس از آسیاب شدن به سرعت بالا میآیند. مقداری شکنندگی مفید است. شکستگی کنترل نشده به چسبندگی ضعیف، ذوب ضعیف یا گرادیان دمایی شدید اشاره دارد.
دمای خروجی و ضخامت ورق را ثبت کنید. زمان انجماد و الگوی شکست را یادداشت کنید. عملکرد نهایی پوشش یک آزمایش جداگانه است.
مشکلات فرمولاسیون و پیش اختلاط که باعث ایجاد نقص میشوند
اکسترودر نمیتواند هر اشتباه فرمولاسیون را اصلاح کند. انتخاب رزین، رفتار نرم شدن را تعیین میکند. بسته پخت، سطح موم و میزان پرکننده نیز مهم هستند. پرکننده زیاد میتواند باعث شکستن پوسته شود.
روانکنندهها شایسته توجه هستند. یک تغییر کوچک میتواند جریان مذاب و رهاسازی نوار را تغییر دهد. رطوبت میتواند نواحی ضعیفی را ایجاد کند.
پیش اختلاط الگوی خرابی خاص خود را ایجاد میکند. یک رنگدانه کلوخه شده یا مقدار افزودنی نادرست ممکن است نقاط سخت و نرم ایجاد کند. ماده آسیب دیده را با یک نمونه باقی مانده مقایسه کنید. سوابق مربوط به مواد اولیه و رطوبت را بررسی کنید. یک آزمایش روی تجهیزات آزمایشگاهی رنگ پودری میتواند نشان دهد که آیا فرمول خارج از یک پنجره قابل اجرا است یا خیر.
چرا ماده اکسترود شده پوشش پودری در حین اکستروژن خیلی نرم میشود؟
ورودی حرارتی بیش از حد رایج است. ممکن است نواحی سیلندر درست به نظر برسند در حالی که برش، دمای واقعی مذاب را افزایش میدهد. سرعت بالای ماردان گرما را افزایش میدهد. نرخ تغذیه پایین میتواند مواد را برای مدت طولانی در سیلندر نگه دارد. تعادل به فرمولاسیون بستگی دارد.
توان عملیاتی بر خنکسازی تأثیر میگذارد. یک تغذیه سنگین میتواند یک نوار ضخیم را روی یک نوار نقاله سبک فشار دهد. نوار در پایین دست نرم باقی میماند. یک نوار نازک میتواند مشکل متضادی داشته باشد اگر مذاب بیش از حد کار کرده باشد.
شرایط قالب به راحتی قابل چشمپوشی است. توزیع ناهموار باعث ایجاد مرکز ضخیم یا لبههای نرم میشود. تخلیه محدود، فشار و زمان اقامت را افزایش میدهد. رانش حسگر میتواند افزایش دما را پنهان کند.
دمای واقعی مذاب را در مقایسه با نقطه تنظیم شده بررسی کنید. گشتاور و فشار را بررسی کنید. سپس نرخ تغذیه و سرعت پیچ را بررسی کنید. ضخامت نوار را بررسی کنید. اگر نقص پس از تعمیر و نگهداری شروع شده است، قبل از تغییر دستورالعمل، قالب و حسگرها را بررسی کنید.
بار حرارتی را کاهش دهید یا سرعت پیشروی و ماردان را در یک آزمایش کنترلشده دوباره متعادل کنید. از تغییر همزمان چندین ناحیه خودداری کنید. اکسترودر دو مارپیچه یک ابزار فرآیندی است، نه یک پیچ حرارتی با یک تنظیم جهانی.
چرا ماده اکسترود شده پوشش پودری در حین اکستروژن بیش از حد شکننده میشود؟
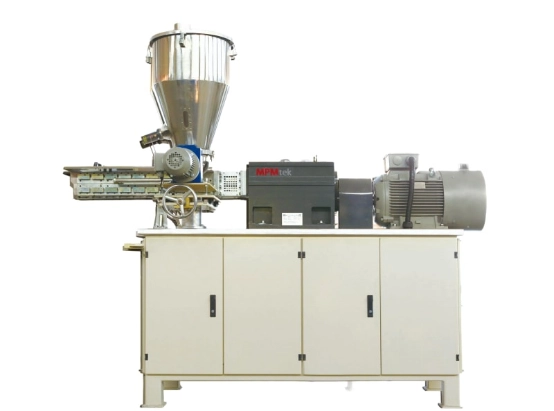
شکنندگی میتواند ناشی از ذوب ناکافی باشد. دمای پایین سیلندر یا پیکربندی نامناسب مارپیچ ممکن است باعث پراکندگی ضعیف رزین و رنگدانه شود. تغذیه بیش از حد میتواند زمان ذوب را کوتاه کند. شکست به جای یک ماتریس یکنواخت، از نواحی ذوب نشده پیروی میکند.
عدم تعادل فرمولاسیون نیز یکی دیگر از احتمالات است. بارگذاری زیاد رنگدانه یا پرکننده ممکن است پیوستگی چسب را کاهش دهد. رطوبت میتواند حفرههایی ایجاد کند. تخریب حرارتی میتواند یک اکسترودر سخت را شکننده کند، به خصوص با زرد شدن یا زمان ماندگاری طولانی.
به سطح شکست نگاه کنید. یک ناحیه گچی یا ذره قابل مشاهده، پراکندگی ضعیف را نشان میدهد. پیکهای گشتاور، تغذیه ناپایدار را نشان میدهند. یک شکست تیز در کل نوار، بیشتر به سمت فرمولاسیون یا خنک شدن اشاره دارد تا یک آگلومره.
افزایش دما ممکن است در یک فرمول، همجوشی را بهبود بخشد و در فرمول دیگر، تخریب را تسریع کند. ابتدا همگنی مذاب و تاریخچه حرارتی را تأیید کنید.
چگونه نوار نقاله خنک کننده سختی ماده اکسترود شده را تغییر می دهد
مرحله خنکسازی تعیین میکند که آیا یک روبان داغ به یک پوسته پایدار تبدیل میشود یا خیر. خنکسازی ناکافی باعث میشود مواد به تسمه بچسبند. یک نوار نقاله سریع زمان ماندگاری بسیار کمی دارد. آب خنککننده گرم یا جریان هوای ضعیف نیز همین تأثیر را دارند. یک ورق ضخیم به ظرفیت بیشتری نسبت به نرخ خط اسمی آن نیاز دارد.
خنکسازی ناهموار نقص متفاوتی ایجاد میکند. ممکن است قسمت بالایی جامد شود در حالی که قسمت زیرین نرم باقی بماند. لبهها ممکن است سریعتر از مرکز منقبض شوند. نتیجه ترک خوردن لبه یا قطعات ناهموار است. شوک حرارتی میتواند یک فرمولاسیون ضعیف را مانند یک نقص اکستروژن جلوه دهد.
سرعت تسمه و دمای تماس را بررسی کنید. دمای محیط خنککننده و جریان هوا را اندازهگیری کنید. به عرض کامل ورق توجه کنید. نوار نقاله خنک کننده پوشش پودری باید خروجی اکسترودر و ضخامت ورق با هم مطابقت داشته باشند. این یک وسیله جانبی مجزا نیست.
یک گردش کار عیبیابی عملی برای اکسترودر نرم یا شکننده
محموله آسیبدیده را جداگانه نگه دارید. زمان شروع نقص و اینکه آیا پس از تغییر مواد اولیه، چرخه تمیز کردن یا تغییر شیفت رخ داده است را ثبت کنید. نمونههای سالم و معیوب را با هم مقایسه کنید. قبل از تماس با دستگاه، پیش مخلوط را بررسی کنید.
به جای تکیه بر نقاط تنظیم HMI، مقادیر واقعی را تأیید کنید. دما و گشتاور را با فشار بررسی کنید. نرخ پیشروی، سرعت پیچ و خنککاری را به همان مجموعه دادهها اضافه کنید. هر بار یک متغیر را تغییر دهید.
نتیجه را با خرد کردن و آسیاب کردن تأیید کنید. توزیع اندازه ذرات و عملکرد کاربرد را بررسی کنید. یک روبان که قابل قبول به نظر میرسد، هنوز هم میتواند در آسیاب ACM ذرات ریز اضافی تولید کند.
| علائم | اولین بررسیها |
| ورق چسبناک | دمای مذاب، ظرفیت خنککننده و سرعت نوار نقاله |
| سختی ناهموار | ضخامت قالب، یکنواختی خنک شدن و غلظت پیش اختلاط |
| جریمههای بیش از حد | الگوی شکست، شکنندگی و تنظیمات آسیاب |
| ذرات ذوب نشده | پروفیل سیلندر، پیکربندی مارپیچ و پایداری تغذیه |
چگونه طراحی تجهیزات به جلوگیری از مشکلات کیفیت محصول اکسترود شده کمک میکند
اکسترودر یکنواخت از یک فرآیند متصل حاصل میشود. میکسر یک ترکیب یکنواخت را تغذیه میکند. اکسترودر ذوب و پراکندگی قابل تکرار را ارائه میدهد. نوار نقاله گرما را در خروجی مورد نیاز حذف میکند. آسیاب به یک پرک پایدار نیاز دارد.
هنگام بررسی خط رنگ پودری اتوماتیک گزینهها، بپرسید که چگونه آزمایشها اجرا میشوند و چه دادههایی ثبت میشوند. مبنای خنکسازی را در توان عملیاتی هدف بررسی کنید. دسترسی به تعمیر و نگهداری و کالیبراسیون حسگر به اندازه ظرفیت پلاک اهمیت دارد.
سوالات متداول: مشکلات اکسترود پوشش پودری
س: آیا اکسترود نرم همیشه به این معنی است که نوار نقاله خنک کننده کوچک است؟
خیر. دمای ذوب بالا، انتخاب فرمولاسیون و ضخامت ورق میتواند باعث شود که یک نوار نقاله با اندازه مناسب، نامناسب به نظر برسد. قبل از تغییر سختافزار، سابقه حرارتی را بررسی کنید.
س: آیا افزایش دمای اکستروژن میتواند مشکل شکنندگی اکسترودر را برطرف کند؟
لزوماً نه. مواد شکننده ممکن است نشاندهنده پراکندگی ضعیف یا رطوبت باشند. بارگذاری پرکننده و تخریب حرارتی نیز محتمل است. ابتدا مکانیسم شکست را تأیید کنید.
س: چرا سختی ماده اکسترود شده در یک دسته متفاوت است؟
تغذیه یا پیش اختلاط ناهموار میتواند باعث ایجاد تغییرات شود. توزیع و خنکسازی قالب نیز میتواند همینطور باشد. یک نمونه از عرض قالب معمولاً نشان میدهد که آیا مشکل موضعی است یا در کل دسته.
س: چه اطلاعاتی باید برای تأمینکننده تجهیزات ارسال شود؟
خانواده فرمول و توان عملیاتی هدف را ارائه دهید. الزامات اندازه ذرات و تنظیمات فعلی را اضافه کنید. نمونههای نقص یا عکسها را نیز اضافه کنید. امکانات سایت و فضای موجود نیز مفید هستند.
نتیجهگیری: یک نقص را به یک طرح بهبود فرآیند تبدیل کنید
نرم یا شکننده بودن محصول اکسترود شده یک سیگنال فرآیند است. قبل از تعویض یک جزء، آن را از فرمولاسیون و پیش اختلاط تا اکستروژن و خنک شدن ردیابی کنید. نوع فرمول و ظرفیت هدف را با ... به اشتراک بگذارید. تماس با MPMtekاطلاعات مربوط به اندازه ذرات و محل را برای بررسی پیکربندی کامل خط تولید، ضمیمه کنید.