
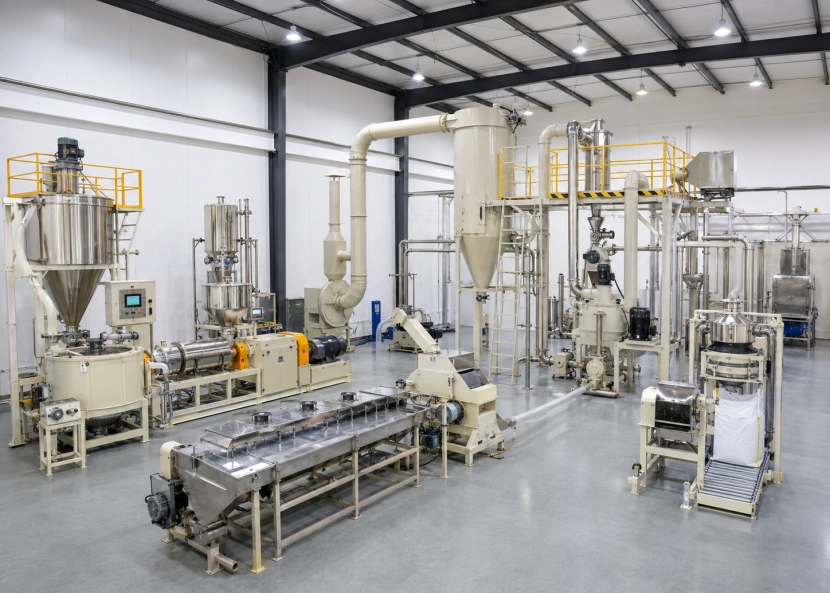
Dans la fabrication des revêtements en poudre, la distribution granulométrique indique l'homogénéité des particules de poudre. Les valeurs D10, D50 et D90 constituent des points statistiques clés sur la courbe de distribution. Plus précisément, D10 signifie que 10 % des particules ont un diamètre inférieur à cette valeur. D50 représente la médiane. Quant à D90, elle indique que 90 % des particules ont un diamètre inférieur. Ces trois paramètres décrivent la taille de base et définissent également l'homogénéité globale.
Pourquoi le contrôle de la taille des particules est important dans la production de revêtements en poudre
Le contrôle de la granulométrie influe sur presque toutes les étapes de l'application du revêtement en poudre. Trouver le bon équilibre garantit une formation de film lisse et un brillant uniforme.
L'efficacité de la production chute rapidement lorsque la distribution granulométrique est trop hétérogène. Les particules trop grosses risquent d'obstruer les tamis ou les doseurs. Les fines peuvent passer à travers les filtres et provoquer un fort trouble dans les systèmes de récupération. L'hétérogénéité des poudres complique considérablement l'harmonisation des couleurs entre les différents lots. Ce problème est un casse-tête courant pour tout fabricant de revêtements automobiles ou électroménager.
Le rôle des D10, D50 et D90 dans la sélection des équipements
Avant de choisir un broyeur ou un classificateur, les ingénieurs doivent connaître le profil granulométrique cible. Une poudre de polyester standard, conçue pour les finitions brillantes, peut nécessiter une granulométrie très fine, généralement autour de 35 µm (D50). En revanche, une résine époxy anticorrosion tolère des plages de granulométrie plus larges, pouvant atteindre 80 µm.
Comment la distribution granulométrique influence-t-elle le choix des équipements de broyage et de classification ?
Chaque type de système de broyage se comporte différemment selon la taille des particules. Les broyeurs à broches sont plus performants avec les résines fragiles. Dans ces cas, la fracture par impact simple domine le processus. ACM (broyeurs à classification pneumatiqueIls combinent broyage actif et classification intégrée. Cette configuration permet un contrôle beaucoup plus précis autour d'un point de coupe spécifique. Les broyeurs à jet produisent des résultats ultra-fins. Cependant, leur consommation d'énergie est nettement plus élevée.
Pour atteindre un objectif D50 précis, les opérateurs ajustent la vitesse du rotor ou la conception de la roue de classification. Une rotation plus rapide permet d'obtenir des coupes plus fines, mais peut réduire le débit. Les systèmes de contrôle de processus intégrés — qui relient la consommation d'énergie du broyeur, le débit d'air et la vitesse du classificateur — contribuent à maintenir un fonctionnement stable même lorsque les propriétés de la matière première varient légèrement d'un lot à l'autre.
Paramètres d'équipement influençant l'optimisation D10–D90
L'obtention d'une distribution granulométrique stable nécessite plus qu'un simple réglage mécanique ; elle dépend fortement de la dynamique de l'air et de la configuration du broyage.
Dynamique des flux d'air dans les classificateurs
Le débit d'air détermine la finesse de la séparation des fractions fines et grossières par un classificateur. Un débit trop faible entraîne l'entraînement de particules grossières dans le flux de fines ; un débit trop élevé crée des turbulences qui remettent en circulation les petites particules. Le réglage des différentiels de pression au niveau du carter du rotor affine la précision de ce « point de coupure », un point crucial lorsqu'on travaille avec des tolérances étroites, comme ±2 µm autour des valeurs cibles de D50.
Configuration du système de broyage
La dureté du matériau détermine le choix du broyeur autant que la finesse souhaitée. Les résines polyester plus souples réagissent bien à Moulins ACM Avec un apport énergétique modéré, les époxys hybrides plus durs peuvent nécessiter un usinage par jet d'air pour éviter la dégradation thermique lors du meulage par impact. L'efficacité énergétique a toujours un impact sur la précision : plus la spécification de l'écart D10–D90 est stricte, plus l'énergie par kilogramme nécessaire pour l'atteindre est importante.
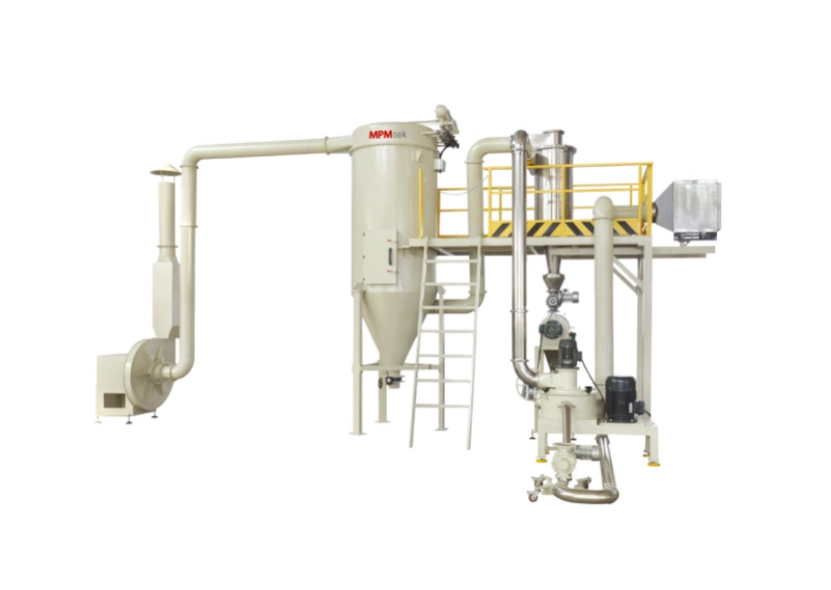
Caractéristiques de la poudre sur mesure pour différentes applications
Chaque application de revêtement exige son propre équilibre entre apparence et fonction.
Comment optimiser la taille des particules pour une haute densité Revêtements brillants ?
L'obtention de revêtements à haute brillance repose sur l'uniformité de surface à l'échelle microscopique. Une distribution granulométrique étroite réduit la rugosité micrométrique après polymérisation, car de faibles différences de vitesse de fusion éliminent les variations de texture. Pour les systèmes polyester ou époxy à haute brillance, le maintien d'une valeur médiane (D50) autour de 30 à 40 µm, avec des valeurs minimales au-delà de 60 µm, permet souvent d'obtenir une finition lisse optimale sans compromettre l'efficacité du transfert.
Ajustement des rapports D10–D90 pour les revêtements fonctionnels
Les revêtements fonctionnels bénéficient parfois d'une granulométrie plus large. C'est le cas des revêtements robustes utilisés sur les machines d'extérieur ou les pipelines lourds. Les particules plus grosses améliorent l'ancrage mécanique au sein de la matrice du film solide, ce qui renforce sa durabilité face à l'abrasion quotidienne et aux chocs. Les revêtements anticorrosion tolèrent généralement bien une granulométrie plus large, permettant d'augmenter l'épaisseur totale du film par passe. En revanche, les finitions décoratives exigent toujours un contrôle précis.
Stratégies d'optimisation des processus du point de vue d'un fabricant
La précision ne provient pas uniquement des équipements ; elle est intégrée aux boucles de rétroaction des processus qui surveillent en permanence les performances.
Intégrer le réel Systèmes de surveillance de la taille des particules en fonction du temps
Les lignes de production modernes utilisent de plus en plus d'analyseurs de diffraction laser en ligne qui mesurent la distribution granulométrique en temps réel à la sortie des classificateurs. Un système de rétroaction automatisé ajuste immédiatement la vitesse du rotor ou le débit d'air en cas d'écart. Ceci réduit considérablement la variabilité d'un lot à l'autre par rapport aux méthodes d'échantillonnage manuel réalisées à plusieurs heures d'intervalle.
Difficultés courantes liées au maintien des valeurs cibles D10/D50/D90
Variabilité des matières premières
Les caractéristiques de la résine varient selon le lot du fournisseur ; la viscosité à l’état fondu influe sur la fragilité des paillettes lors du broyage. Même de légères variations modifient les courbes de distribution finales, à moins d’être compensées par un ajustement dynamique des paramètres du broyeur.
Facteurs de contrôle environnemental
Le comportement des poudres varie en fonction de l'humidité et de la température dans les ateliers de production. L'humidité accroît la cohésion entre les particules fines, réduisant leur fluidité dans les classificateurs et entraînant un grossissement artificiel des granulométries mesurées. Un contrôle climatique stable est donc essentiel à toute installation de fabrication de revêtements en poudre sérieuse visant des résultats reproductibles.
Conseils pratiques pour les acheteurs lors du choix de lignes de production de poudre
Lors de l'évaluation de nouveaux affûtage systèmes de classificationVous devriez moins vous concentrer sur les affirmations relatives au débit maximal et davantage sur les indicateurs de stabilité : écart type des mesures PSD répétées, consommation d’énergie par kilogramme dans les limites spécifiées, facilité de nettoyage entre les changements de couleur.
Quels sont les critères à prendre en compte lors du choix d'un système de broyage et de classification des poudres ?
La conception modulaire des systèmes permet de passer facilement d'une qualité de produit à une autre sans démontage complet, un atout majeur pour desservir plusieurs marchés de revêtements depuis une seule installation. Des interfaces d'automatisation fiables, enregistrant les données PSD, garantissent la traçabilité exigée par les clients OEM qui contrôlent la constance de la qualité dans le temps.
Comment MPMtek contribue à la précision des équipements de fabrication de revêtements en poudre
MPMtek Nous développons des solutions intégrées de classification par broyage, conçues spécifiquement pour les environnements de fabrication de revêtements en poudre où le contrôle précis de la granulométrie est essentiel à la qualité des produits. Nos systèmes combinent des rotors de classification réglables et des modules de régulation de flux d'air avancés afin de maintenir des points de coupe constants, même sous des conditions de charge variables. Nos équipes d'ingénierie travaillent directement avec les clients pour optimiser les paramètres de processus et atteindre des objectifs de granulométrie personnalisés, adaptés à diverses compositions de résine.
FAQ (questions fréquentes)
Q1 : Quelle est la plage de tolérance acceptable entre D10 et D90 pour une utilisation générale ? poudres à usage spécifique ?
A: En général, un rapport d'environ 1:3 offre un bon équilibre entre fluidité et efficacité de couverture.
Q2 : Est-ce que le vrai La surveillance en temps réel remplace-t-elle entièrement les analyses de laboratoire hors ligne ?
R : Pas entièrement — les capteurs en ligne assurent la stabilité pendant les opérations, mais des contrôles périodiques en laboratoire vérifient la précision de l'étalonnage sur de plus longues périodes.
Q3 : Pourquoi certains fabricants préfèrent-ils des poudres légèrement plus grossières malgré une brillance moindre ?
A : Parce que des distributions plus grossières améliorent souvent l'efficacité du transfert sur des géométries complexes où les poudres fines sont pulvérisées en excès.



