
Les problèmes de broyage sont rarement dus à un seul réglage. Un broyeur à poudre peut produire des particules grossières, un excès de fines, un débit instable, de la chaleur ou des vibrations lorsque l'alimentation, le débit d'air, le fonctionnement du classificateur, la température et l'usure sont déséquilibrés. Notez le symptôme et la dernière modification du processus, isolez la machine conformément aux procédures du site et testez une cause à la fois. Ne remplacez pas le manuel de l'équipement par une valeur d'alarme ou un intervalle de maintenance générique.
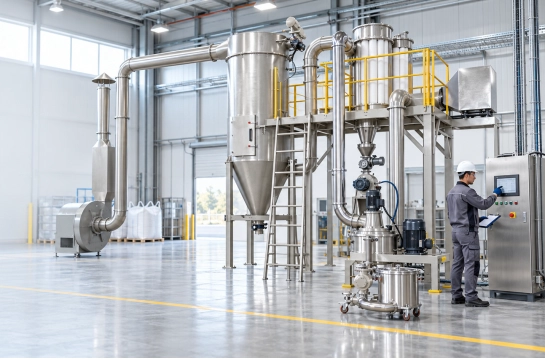
Que faut-il vérifier en premier lors du dépannage d'une machine de meulage pour revêtement en poudre ?
Commencez par les mesures de sécurité et l'établissement d'une valeur de référence. Arrêtez la machine en cas de vibrations anormales, de frottements, de fumée, de protection endommagée, de présence suspectée de corps étrangers ou de défaut de verrouillage. Appliquez la procédure de consignation de votre usine avant d'ouvrir un point d'inspection. Consignez la famille de formulation, le lot, le débit d'alimentation, le réglage du classificateur, le débit d'air ou la pression, la température du produit, le résultat de la granulométrie et la durée d'apparition du symptôme.
Comparez l'enregistrement avec un lot de référence. Une méthode utile Moulin ACM L'inspection porte sur l'ensemble du système : alimentateur, chambre, classificateur, ventilateur, cyclone ou filtre, conduits, vannes, tuyaux et bac de récupération. Cela évite de devoir régler le classificateur si la véritable obstruction provient d'un conduit bouché ou d'une alimentation instable.
Comment diagnostiquer les problèmes d'une usine de revêtement en poudre par leurs symptômes ?
Utilisez le symptôme pour choisir la première mesure, et non le premier réglage.
| Symptôme | Premiers contrôles | Mécanisme probable | Réponse immédiate |
| Le débit diminue | Débit du distributeur, pontage de la trémie, pression d'entrée | Aliments affamés ou restreints | Vérifier le flux de matière et inspecter l'entrée après isolation |
| Le produit est trop grossier. | Vitesse du classificateur, débit d'air, état du rotor, échantillon retenu | Le point de coupure est devenu trop grossier ou la recirculation est faible. | Vérifiez les relevés, puis modifiez une variable dans la plage approuvée. |
| Amendes excessives | Charge d'alimentation, vitesse du classificateur, fuites d'air, température du produit | Un meulage excessif ou une coupe trop fine | Vérifiez les données de distribution avant de réduire la vitesse ou d'augmenter le débit. |
| Produits chauds ou gâteaux | Débit d'air, recirculation, charge d'alimentation, air ambiant, accumulation | La chaleur de friction ou de compression ne quitte pas le système | Réduisez les risques, inspectez le flux d'air et n'utilisez pas de poudre thermosensible. |
| Les vibrations ou le bruit augmentent | Accumulation, déséquilibre, état des roulements, fixation desserrée, corps étranger | L'état mécanique a changé | Arrêtez, isolez et signalez si la cause ne peut être inspectée immédiatement en toute sécurité. |
| La sortie oscille | Tendances du débit d'alimentation, stabilité du ventilateur, encrassement du filtre, cycle de la vanne | Une boucle de contrôle ou une restriction est en cours de recherche | Analysez l'évolution des signaux ensemble plutôt que de régler un seul point de consigne à l'aveuglette. |
Ne considérez pas un échantillon visuel comme une preuve. Différentes distributions peuvent se ressembler, et une courte période de stabilité peut masquer une restriction en développement.
Comment appliquer la procédure de dépannage des broyeurs ACM aux problèmes d'alimentation et de flux d'air ?
Procédez de l'entrée des matériaux jusqu'à leur collecte. En cas d'alimentation intermittente, vérifiez la présence de bouchons, de copeaux humides ou compactés, la vidange de la trémie, l'usure de la vis sans fin ou le calibrage de l'alimentateur. Une surcharge à l'entrée peut augmenter le couple et la chaleur ; un broyeur sous-alimenté peut déstabiliser le classificateur. Dans la mesure du possible, vérifiez le débit massique plutôt que de vous fier uniquement à la vitesse de l'alimentateur.
Vérifiez ensuite le flux d'air. Un filtre obstrué, un registre fermé, un raccord qui fuit, un joint endommagé ou une accumulation de poussière dans le conduit peuvent modifier l'équilibre de pression. Comparez la vitesse du ventilateur ou la pression actuelle avec une valeur de référence et inspectez les filtres et les points de collecte en les isolant. N'augmentez pas simplement la vitesse du ventilateur ; cela pourrait modifier le seuil de coupure, augmenter les émissions ou surcharger le système de filtration.
La vitesse du classificateur influe sur le seuil de séparation, mais ne peut corriger tous les résultats. Vérifiez la propreté, l'usure et le sens de rotation du rotor, ainsi que son interaction avec le flux d'air et la charge d'alimentation. Pour les produits chauds, examinez la recirculation, le flux d'air, les conditions ambiantes et l'accumulation de résidus avant de modifier la température. Le ramollissement ou l'agglomération de la poudre peuvent altérer la stabilité de l'alimentation et la surface de broyage.
Effectuez une modification contrôlée, maintenez les autres variables constantes et conservez un échantillon. Notez la modification, l'heure de début, les valeurs stabilisées et le résultat. Si l'opération nécessite le retrait d'une protection, une intervention sur les roulements, une intervention électrique ou une valeur hors procédure, arrêtez l'opération et demandez l'assistance d'un technicien qualifié.
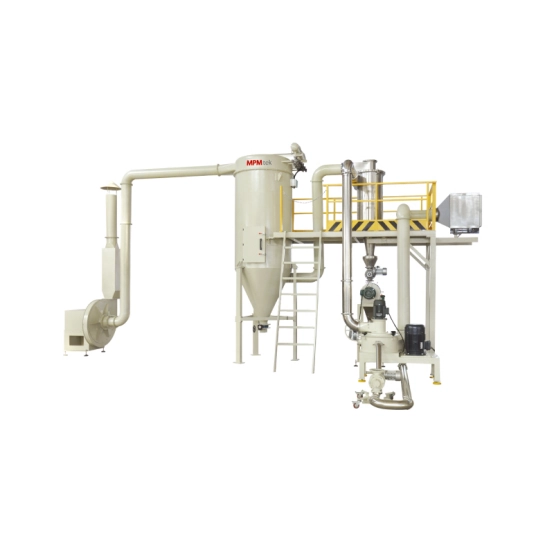
Comment vérifier la taille des particules de revêtement en poudre après une réparation ?
La vérification doit combiner les données de procédé avec un échantillon de référence. Mesurez la distribution selon votre méthode qualité et comparez les valeurs de d10, d50, d90 ou la spécification acceptée, et non pas seulement une moyenne ou un résultat de tamisage. Par exemple, si un lot de référence présente un d50 de 32 micromètres et que le lot problématique affiche un d50 de 45 micromètres, un d50 inférieur peut indiquer une amélioration, mais ne prouve pas que les queues, le rendement, la couleur, le brillant ou le comportement à l'application soient acceptables.
Vérifier le débit d'alimentation stabilisé, le débit d'air, le réglage du classificateur, la température du produit, la charge du broyeur et les pertes de collecte. Confirmer le débit en aval, l'aspect, la réponse au durcissement et les tests de film spécifiques à l'application. guide de distribution granulométrique Il est possible de structurer la comparaison. Ne pas diffuser d'informations conformément aux spécifications et au plan d'échantillonnage de l'usine.
Comment planifier la maintenance des rectifieuses ?
Utilisez une liste de contrôle documentée, avec un responsable et une procédure d'escalade. Aux intervalles définis par le manuel du fabricant et l'évaluation des risques, inspectez et nettoyez l'alimentateur, la chambre, le classificateur, les joints, les revêtements, les filtres, les conduits, les vannes, les roulements, les protections, les points de mise à la terre et les trémies. Surveillez les vibrations, la pression, la température et la charge du moteur afin de détecter une usure progressive avant toute dégradation de la qualité.
Le nettoyage doit inclure les points de fixation cachés et éviter toute contamination croisée entre des couleurs ou des produits chimiques incompatibles. Ne remplacez les pièces de contact usées qu'après avoir vérifié le matériau et la compatibilité. MPMtek conseils d'entretien Il s'agit d'une référence ; les intervalles et les contrôles de sécurité spécifiques au site restent déterminants.
FAQ (questions fréquentes)
Les questions ci-dessous abordent les cas limites courants après la séquence de diagnostic principale.
Une vitesse de classification plus élevée permet-elle toujours d'obtenir une poudre plus fine ?
Non. Cela peut affiner la granulométrie, mais le débit d'air, la charge d'alimentation, l'état du rotor et la formulation sont également importants. Vérifiez la distribution granulométrique complète une fois le système stabilisé.
Pourquoi un moulin chauffe-t-il même lorsque le chauffage est éteint ?
Le frottement, la recirculation, un flux d'air obstrué, une charge d'alimentation élevée ou une température ambiante élevée peuvent générer de la chaleur. Surveillez la température du produit et le flux d'air avant de modifier les réglages, et arrêtez le processus si la poudre ramollit ou s'agglomère.
Les opérateurs doivent-ils modifier simultanément le classificateur et le débit d'alimentation ?
Généralement non. Il faut modifier un seul facteur contrôlable à la fois, noter le résultat et conserver un échantillon de référence. Sinon, l'équipe ne pourra pas déterminer quel changement a provoqué l'amélioration ou la détérioration.
Que signifie généralement une vibration répétée ?
Les causes possibles incluent un déséquilibre, une accumulation de dépôts, l'usure des roulements, des fixations desserrées ou la présence d'un corps étranger. Arrêtez et isolez la machine avant toute inspection. Ne considérez pas les vibrations récurrentes comme un problème de réglage normal.
Quand une usine doit-elle demander de l'aide à son fournisseur d'équipement ?
Intensifiez les interventions si les contrôles de sécurité ne rétablissent pas la stabilité, si un protecteur ou un roulement est impliqué, si la contamination persiste ou si la correction dépasse les limites de la procédure d'exploitation approuvée. Continuer à contourner un défaut mécanique peut aggraver les dommages et prolonger l'indisponibilité du système.
Préparez une demande de dépannage utile
Envoyez à MPMtek la famille de formulations, la chronologie des symptômes, la taille du lot, le débit d'alimentation, les données du classificateur et du débit d'air, les rapports de granulométrie, l'évolution de la température, des photos des dépôts ou de l'usure, les utilités et l'historique de maintenance. Incluez les derniers paramètres fonctionnels connus et des échantillons si disponibles. Vous pouvez contacter MPMtek pour une évaluation basée sur ces données plutôt que sur un seul chiffre de capacité maximale.



