
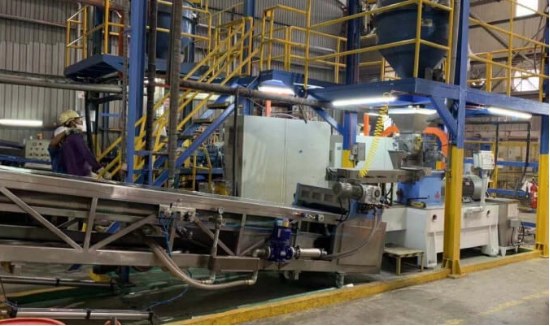
Lini produksi pelapis bubuk merupakan proses yang saling terhubung. Pencampuran awal, ekstrusi, pendinginan, penghancuran, penggilingan, klasifikasi, pengayakan, dan pengemasan harus beroperasi dengan kecepatan yang kompatibel. Penyimpangan pada satu tahap seringkali muncul sebagai masalah yang lebih besar di kemudian hari. Pencampuran awal yang buruk dapat membebani ekstruder secara berlebihan. Pendinginan yang tidak cukup kuat dapat mengurangi output penggiling ACM. Pengaturan pengklasifikasi yang tidak tepat dapat merusak kinerja penyemprotan.
Penyelesaian masalah yang baik berarti menemukan titik ketidakstabilan pertama dalam proses tersebut. Pendekatan ini lebih efektif daripada hanya melihat cacat akhir.
12 Masalah Umum pada Lini Produksi Pelapisan Serbuk
1. Pencampuran Awal yang Tidak Merata atau Garis-Garis Warna
Garis-garis pigmen yang terlihat, gumpalan kecil, atau variasi warna biasanya menunjukkan pencampuran awal yang tidak memadai. Periksa tingkat pengisian batch, waktu pencampuran, urutan pemberian bahan baku, dan kondisi pisau.
Terlalu penuh pencampur lapisan bubuk Tidak dapat menghasilkan pergerakan material yang cukup, sementara pencampuran yang berlebihan dapat meningkatkan suhu material. Gunakan berat batch yang konsisten, ikuti urutan pemberian makan yang tetap, dan periksa bilah untuk keausan atau penumpukan sebelum menyesuaikan ekstruder.
2. Bahan Baku Terhambat atau Tersalurkan Tidak Merata
Penyumbatan pada corong menyebabkan pengumpanan yang tidak teratur ke dalam sekrup kembar extruderTanda-tanda umum meliputi torsi yang berfluktuasi, output yang tidak stabil, dan perubahan mendadak pada aliran lelehan.
Periksa apakah bahan baku mengandung kelembapan, mudah memadat, atau memiliki daya alir yang buruk. Bersihkan corong dan saluran masuk bahan, singkirkan material yang menumpuk, dan verifikasi keluaran pengumpan. Formulasi yang sulit mengalir mungkin memerlukan pengumpanan terkontrol daripada hanya pengumpanan gravitasi.
3. Torsi Ekstruder Berfluktuasi Selama Produksi
Produksi yang stabil menjaga torsi ekstruder dalam kisaran yang cukup sempit. Perubahan konstan biasanya berasal dari laju umpan yang tidak merata. Hal ini juga dapat disebabkan oleh pencampuran awal yang buruk. Suhu barel yang tidak tepat atau kecepatan sekrup yang salah menciptakan efek yang sama.
Periksa pengumpan terlebih dahulu. Bandingkan laju pengumpanan, beban motor, kecepatan sekrup, dan data suhu dengan batch yang stabil. Ubah satu parameter pada satu waktu karena kecepatan sekrup yang lebih tinggi juga dapat meningkatkan panas geser.
4. Ekstruder Sekrup Ganda Tersumbat
Penyumbatan ekstruder dapat disebabkan oleh pengerasan yang terlalu dini, pemberian bahan yang berlebihan, suhu laras yang rendah, atau material yang mengeras yang tertinggal di dalam setelah dimatikan. Tanda-tanda peringatan meliputi peningkatan torsi yang cepat dan penurunan pengeluaran.
Hentikan pengumpanan segera jika torsi meningkat tajam. Jangan memaksakan material melewati mesin. Ikuti urutan pematian dan pembersihan yang benar, lalu tinjau profil suhu, laju pengumpanan, dan waktu tinggal. Penyumbatan berulang biasanya menunjukkan bahwa pengaturan atau konfigurasi sekrup tidak sesuai dengan formulasi.
5. Ekstrudat Terlalu Panas atau Belum Sepenuhnya Mengering
Material yang terlalu panas dapat menunjukkan perubahan warna. Partikel yang terbakar dapat muncul. Viskositas meningkat. Aliran menjadi buruk dan kilap menurun. Suhu laras yang tinggi, kecepatan sekrup yang cepat, atau waktu tinggal yang lama sering menyebabkan masalah ini.
Suhu laras yang ditampilkan tidak selalu merupakan suhu leleh sebenarnya. Periksa material yang dikeluarkan jika memungkinkan dan kurangi suhu secara bertahap. Tujuannya adalah dispersi sempurna tanpa memulai reaksi pengerasan.
6. Ketebalan Lembaran Ekstrudat Tidak Merata
Ketebalan lembaran yang tidak merata menciptakan serpihan dengan laju pendinginan dan kerapuhan yang berbeda. Area yang tebal tetap hangat, sementara area yang tipis dapat menjadi terlalu rapuh. Hal ini menyebabkan beban penghancur yang tidak stabil dan penggilingan yang tidak konsisten.
Periksa celah rol pendingin, keselarasan, tekanan, dan kondisi permukaan. Pastikan juga keluaran ekstruder stabil. Jika aliran material dari cetakan berdenyut, bagian pendingin tidak dapat membentuk lembaran yang seragam terlepas dari pengaturan konveyor.
7. Ekstrudat Menempel pada Sabuk Pendingin
Material yang menempel pada sabuk pendingin biasanya masih terlalu panas. Mungkin tidak cukup cepat mendingin. Lembaran tebal, kecepatan sabuk yang tinggi, aliran udara yang lemah, atau aliran air pendingin yang rendah dapat menyebabkan masalah yang sama.
Periksa permukaan sabuk dan kinerja pendinginan aktual. Kurangi ketebalan lembaran atau kecepatan sabuk jika perlu. Ekstrudat harus benar-benar padat sebelum dihancurkan. Serpihan yang hangat dan lentur meningkatkan penumpukan dan menyebabkan Penggilingan ACM kurang stabil.
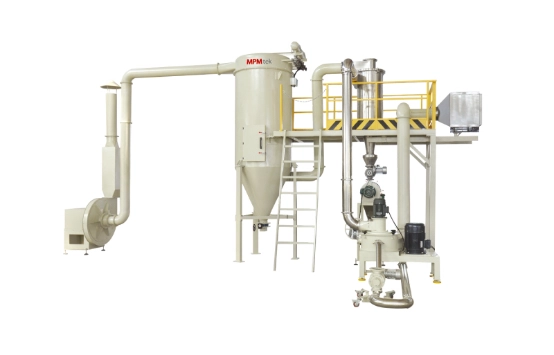
8. Mesin Penggiling ACM Menghasilkan Terlalu Banyak Partikel Halus
Terlalu banyak partikel halus menurunkan tingkat pemulihan. Partikel-partikel tersebut mengganggu aliran bubuk dan kinerja daur ulang. Kecepatan rotor yang tinggi, kecepatan pengklasifikasi yang cepat, laju umpan yang rendah, atau serpihan yang sangat rapuh sering menyebabkan kelebihan partikel ini.
Tinjau nilai D10, D50, dan D90 alih-alih hanya mengandalkan ukuran partikel rata-rata. Sesuaikan kecepatan penggilingan dan pengklasifikasi secara bertahap sambil mempertahankan aliran udara yang stabil. Laju umpan yang sangat rendah dapat menyebabkan penggilingan berlebihan karena partikel tetap berada di zona penggilingan terlalu lama.
9. Distribusi Ukuran Partikel Terlalu Lebar
Distribusi ukuran partikel yang luas dapat mengandung partikel berukuran terlalu besar dan partikel halus yang berlebihan, sehingga memengaruhi fluidisasi, efisiensi transfer, pembentukan lapisan film, dan tampilan permukaan.
Pertama, periksa ukuran serpihan dan konsistensi pendinginan. Kemudian periksa aliran udara, kecepatan pengklasifikasi, kondisi rotor, dan keausan internal. Uji ukuran partikel selama produksi agar penyimpangan dapat dikoreksi sebelum batch selesai.
10. Output Pabrik ACM Menurun Seiring Waktu
Penurunan kapasitas penggilingan secara bertahap biasanya berkaitan dengan filter yang tersumbat, penumpukan bubuk di bagian dalam, aliran udara yang tidak mencukupi, bahan baku yang lengket, atau bagian penggiling yang aus. Peningkatan beban motor atau suhu penggilingan seringkali terjadi bersamaan.
Bandingkan pembacaan tekanan, aliran udara, dan beban saat ini dengan data operasi normal. Bersihkan filter, saluran, dan permukaan internal, serta periksa sistem pengumpul debu. Periksa juga suhu serpihan, karena material yang hangat dapat melunak dan menempel di dalam mesin penggiling.
11. Mesin Penggiling Menghasilkan Suara atau Getaran yang Berlebihan
Getaran abnormal dapat disebabkan oleh ketidakseimbangan rotor, bantalan yang aus, pengencang yang longgar, benda asing, atau penumpukan yang tidak merata pada bagian yang berputar.
Hentikan mesin dan periksa sebelum melanjutkan produksi. Periksa bantalan, keseimbangan rotor, baut pemasangan, dan celah internal. Bersihkan endapan dan pastikan tidak ada material asing keras yang masuk ke dalam mesin penggiling. Pengoperasian di bawah getaran yang parah dapat merusak bantalan, segel, poros, dan rumah mesin penggiling.
12. Kontaminasi Warna Terjadi Antar Batch
Kontaminasi warna biasanya berasal dari residu yang tertinggal di mixer, ekstruder, bagian pendingin, penghancur, penggiling ACM, pipa, filter, atau saringan. Permukaan yang tergores dan zona mati membuat pembersihan menjadi lebih sulit.
Gunakan prosedur pembersihan yang terdokumentasi dan periksa titik-titik penumpukan tersembunyi. Jika memungkinkan, urutkan warna dari terang ke gelap. Berikan perhatian khusus pada cetakan ekstruder, tepi sabuk konveyor, pelapis pabrik, pengklasifikasi, siklon, dan sistem filter.
Cara Mencegah Masalah Berulang pada Lini Produksi
Catat data operasional setiap batch yang stabil dan gunakan sebagai referensi. Parameter yang berguna meliputi waktu pencampuran, berat batch, laju umpan, torsi ekstruder, kecepatan sekrup, suhu barel, kecepatan sabuk, kecepatan rotor, kecepatan pengklasifikasi, aliran udara, dan hasil ukuran partikel.
Perawatan pencegahan harus mencakup bilah pengaduk, sekrup, bantalan, rol, sabuk, filter, segel, bagian penggilingan, dan komponen listrik. Operator harus dilatih untuk mengenali tanda-tanda peringatan dini seperti peningkatan torsi secara bertahap, perubahan suhu, kehilangan aliran udara, suara yang tidak biasa, atau penumpukan material.
Pencampur, ekstruder, pendinginan conveyorMesin penghancur, penggiling ACM, saringan, dan sistem pengumpul debu juga harus disesuaikan kapasitasnya dengan benar. Bagian yang paling lambat akan menentukan hasil sebenarnya dari seluruh lini produksi.
Pertanyaan yang Sering Ditanyakan
T: Apa yang harus diperiksa operator terlebih dahulu ketika output lini produksi tiba-tiba menurun?
Temukan di mana material pertama kali mulai menumpuk. Bandingkan laju umpan saat ini, beban motor, suhu, tekanan, dan aliran udara dengan data dari batch normal. Periksa mesin hulu sebelum mengubah pengaturan hilir. Penurunan output pabrik ACM, misalnya, mungkin dimulai dengan pendinginan yang buruk atau ekstrusi yang tidak stabil.
T: Seberapa sering lini produksi pelapisan bubuk harus dibersihkan?
Permukaan kontak harus dibersihkan setiap kali mengganti warna atau formulasi yang tidak kompatibel. Filter, segel, sekrup, rotor, pengklasifikasi, saringan, bantalan, dan saluran harus diperiksa sesuai dengan jam operasional dan kondisi produksi aktual. Pergantian warna dengan kontras tinggi memerlukan prosedur pembersihan yang lebih detail daripada produksi warna serupa.
Bangun Lini Produksi Pelapisan Serbuk yang Lebih Stabil dengan MPMtek
Produksi pelapisan bubuk yang stabil bergantung pada pemilihan mesin yang tepat, kapasitas yang seimbang, kontrol proses yang andal, dan akses perawatan yang praktis. MPMtek menyediakan mixer, ekstruder ulir ganda, konveyor pendingin, penghancur, penggiling ACM, mesin pengikat, peralatan laboratorium, dan lini produksi pelapisan bubuk lengkap.
Apakah Anda mengalami output yang tidak stabil, ukuran partikel yang tidak konsisten, atau sering terjadi gangguan?
Kirimkan jenis formulasi Anda ke MPMtek., kapasitas target, dan tantangan produksi saat ini. Tim teknik kami dapat membantu mengevaluasi konfigurasi peralatan Anda dan merekomendasikan solusi produksi pelapisan bubuk yang disesuaikan.



