
Masalah penggilingan jarang hanya berasal dari satu pengaturan saja. Mesin penggiling bubuk dapat menghasilkan partikel kasar, partikel halus yang berlebihan, laju aliran yang tidak stabil, panas, atau getaran ketika umpan, aliran udara, pengoperasian pengklasifikasi, suhu, dan keausan menjadi tidak seimbang. Catat gejala dan perubahan proses terakhir, isolasi mesin sesuai prosedur di tempat, dan uji satu penyebab pada satu waktu. Jangan mengganti manual peralatan dengan nilai alarm atau interval perawatan umum.
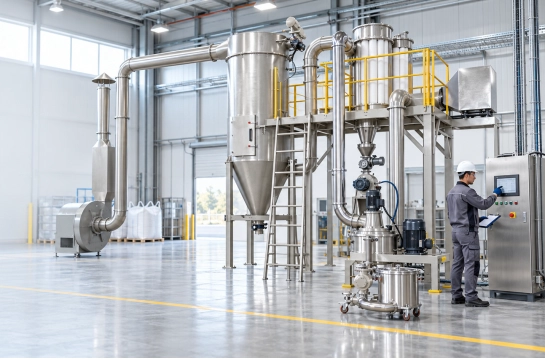
Apa yang Harus Anda Periksa Terlebih Dahulu dalam Pemecahan Masalah Mesin Penggiling Pelapis Serbuk?
Mulailah dengan keselamatan dan data dasar. Hentikan mesin jika terjadi getaran abnormal, gesekan, asap, kerusakan pelindung, dugaan adanya benda asing, atau kerusakan interlock. Terapkan prosedur penguncian pabrik Anda sebelum membuka titik inspeksi. Catat keluarga formulasi, batch, laju umpan, pengaturan pengklasifikasi, aliran udara atau tekanan, suhu produk, hasil ukuran partikel, dan waktu munculnya gejala.
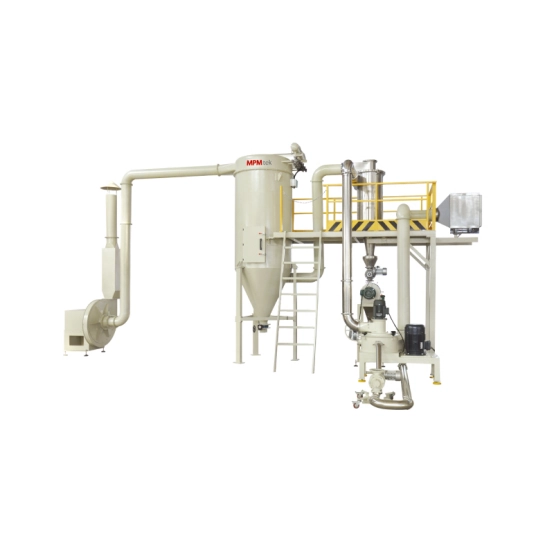
Bandingkan catatan tersebut dengan kumpulan data yang diketahui baik. Sebuah informasi yang berguna. Pabrik ACM Pemeriksaan mencakup seluruh batas: pengumpan, ruang, pemisah, kipas, siklon atau filter, saluran, katup, selang, dan wadah pengumpul. Hal ini mencegah penyesuaian pemisah ketika hambatan sebenarnya adalah saluran yang tersumbat atau aliran masuk yang tidak stabil.
Bagaimana Cara Mendiagnosis Masalah pada Mesin Pelapis Serbuk Berdasarkan Gejalanya?
Gunakan gejala untuk memilih pengukuran pertama, bukan penyesuaian pertama.
| Gejala | Pemeriksaan pertama | Mekanisme yang mungkin terjadi | Respons segera |
| Kapasitas produksi menurun | Keluaran pengumpan, penyumbatan corong, tekanan masuk | Kelaparan atau pembatasan pakan | Konfirmasikan aliran material dan periksa saluran masuk setelah isolasi. |
| Produknya terlalu kasar | Kecepatan pengklasifikasi, aliran udara, kondisi rotor, sampel yang tertahan | Titik potong telah bergeser ke arah kasar atau resirkulasi lemah. | Verifikasi hasil pengukuran, lalu ubah satu variabel dalam rentang yang disetujui. |
| Denda yang berlebihan | Beban umpan, kecepatan pengklasifikasi, kebocoran aliran udara, suhu produk | Penggilingan berlebihan atau pemotongan yang terlalu halus | Periksa data distribusi sebelum mengurangi kecepatan atau meningkatkan laju aliran. |
| Produk memanas atau mengeras | Aliran udara, resirkulasi, beban umpan, udara sekitar, penumpukan | Panas gesekan atau kompresi tidak keluar dari sistem. | Kurangi risiko, periksa aliran udara, dan jangan lanjutkan penggunaan bedak yang sensitif terhadap panas. |
| Getaran atau kebisingan meningkat | Penumpukan, ketidakseimbangan, kondisi bantalan, dudukan longgar, benda asing | Kondisi mekanis telah berubah | Hentikan, isolasi, dan eskalasikan jika penyebabnya tidak segera aman untuk diperiksa. |
| Output berosilasi | Tren pengumpan, stabilitas kipas, beban filter, siklus katup | Loop kontrol atau pembatasan sedang berburu | Perhatikan tren sinyal secara bersamaan daripada menyetel satu titik acuan secara membabi buta. |
Jangan menganggap sampel visual sebagai bukti. Distribusi yang berbeda dapat terlihat serupa, dan periode stabil yang singkat dapat menyembunyikan pembatasan yang sedang berkembang.
Bagaimana Anda Dapat Menerapkan Panduan Pemecahan Masalah Mesin Penggiling ACM untuk Masalah Pengumpanan dan Aliran Udara?
Mulailah dari pemasukan material menuju pengumpulan. Untuk pemasukan yang terputus-putus, periksa penyumbatan, serpihan yang lembap atau padat, corong yang kosong, sekrup yang aus, atau kalibrasi pengumpan. Pemasukan yang kelebihan beban dapat meningkatkan torsi dan panas; penggiling yang kekurangan pemasukan dapat meng destabilisasi pengklasifikasi. Konfirmasikan aliran massa jika memungkinkan, alih-alih hanya mengandalkan kecepatan pengumpan.
Selanjutnya, periksa aliran udara. Filter yang tersumbat, damper yang tertutup, konektor yang bocor, segel yang rusak, atau penumpukan di saluran udara dapat mengubah keseimbangan tekanan. Bandingkan pembacaan kipas atau tekanan saat ini dengan catatan yang baik dan periksa filter serta titik pengumpulan dalam kondisi terisolasi. Jangan mengkompensasi dengan hanya meningkatkan kecepatan kipas; hal itu dapat menggeser titik potong, meningkatkan carryover, atau membebani filtrasi.
Kecepatan pengklasifikasi memengaruhi hasil pemisahan tetapi tidak dapat memperbaiki setiap hasil. Periksa kebersihan rotor, keausan, arah, dan hubungannya dengan aliran udara dan beban umpan. Untuk produk panas, selidiki sirkulasi ulang, aliran udara, kondisi sekitar, dan penumpukan sebelum mengubah pengaturan suhu. Bubuk yang melunak atau menggumpal dapat mengubah stabilitas umpan dan permukaan penggilingan.
Lakukan satu perubahan terkontrol, pertahankan variabel lain tetap konstan, dan simpan sampel. Catat perubahan, waktu mulai, pembacaan stabil, dan hasilnya. Jika memerlukan pelepasan pelindung, pengerjaan bantalan, intervensi listrik, atau nilai di luar prosedur, hentikan dan mintalah bantuan teknisi yang berkualifikasi.
Bagaimana Cara Memverifikasi Ukuran Partikel Lapisan Serbuk Setelah Proses Pengecatan?
Verifikasi harus menggabungkan data proses dengan sampel yang disimpan. Ukur distribusi menggunakan metode kualitas Anda dan bandingkan d10, d50, d90, atau spesifikasi yang diterima—bukan hanya rata-rata atau hasil ayakan. Misalnya, jika batch referensi memiliki d50 sebesar 32 mikrometer dan batch yang bermasalah adalah 45, d50 yang lebih rendah mungkin menunjukkan peningkatan tetapi tidak membuktikan bahwa tailing, hasil, warna, kilap, atau perilaku aplikasi dapat diterima.
Periksa laju umpan yang stabil, aliran udara, pengaturan pengklasifikasi, suhu produk, beban penggiling, dan kehilangan pengumpulan. Konfirmasikan aliran hilir, penampilan, respons pengerasan, dan pengujian film khusus aplikasi. panduan distribusi ukuran partikel Dapat menyusun perbandingan. Rilis hanya sesuai dengan spesifikasi pabrik dan rencana pengambilan sampel.
Bagaimana Perencanaan Perawatan Mesin Gerinda Seharusnya Dilakukan?
Gunakan daftar periksa terdokumentasi dengan pemilik dan aturan eskalasi. Pada interval yang ditentukan oleh manual OEM dan penilaian risiko, periksa dan bersihkan pengumpan, ruang, pengklasifikasi, segel, pelapis, filter, saluran, katup, bantalan, pelindung, titik pentanahan, dan wadah. Pantau getaran, tekanan, suhu, dan beban motor sehingga keausan bertahap terlihat sebelum kualitas menurun.
Pembersihan harus mencakup titik-titik retensi tersembunyi dan mencegah kontaminasi silang antara warna atau bahan kimia yang tidak kompatibel. Ganti bagian kontak yang aus hanya setelah memastikan bahan dan kesesuaiannya. MPMtek's panduan pemeliharaan adalah sebuah referensi; interval spesifik lokasi dan kontrol keselamatan tetap menjadi penentu.
FAQ (Pertanyaan umum)
Pertanyaan-pertanyaan di bawah ini membahas kasus-kasus khusus yang umum terjadi setelah rangkaian diagnostik utama.
Apakah Kecepatan Klasifikasi yang Lebih Tinggi Selalu Membuat Bubuk Lebih Halus?
Tidak. Mungkin akan menghasilkan ukuran partikel yang lebih halus, tetapi aliran udara, beban umpan, kondisi rotor, dan formulasi juga berpengaruh. Verifikasi distribusi ukuran partikel secara menyeluruh setelah sistem stabil.
Mengapa Mesin Penggiling Menjadi Panas Meskipun Pemanasnya Mati?
Gesekan, sirkulasi ulang, aliran udara yang terhalang, beban umpan yang tinggi, atau udara sekitar yang hangat dapat menambah panas. Pantau suhu produk dan aliran udara sebelum mengubah pengaturan, dan hentikan jika bubuk melunak atau menggumpal.
Apakah Operator Harus Mengubah Klasifikasi dan Laju Pemberian Umpan Secara Bersamaan?
Biasanya tidak. Ubah satu faktor yang dapat dikendalikan pada satu waktu, catat hasilnya, dan simpan sampel referensi. Jika tidak, tim tidak dapat mengetahui perubahan mana yang menyebabkan peningkatan atau penurunan.
Apa yang Biasanya Ditunjukkan oleh Getaran Berulang?
Kemungkinan penyebabnya meliputi ketidakseimbangan, penumpukan kotoran, keausan bantalan, dudukan yang longgar, atau benda asing. Hentikan dan isolasi mesin sebelum pemeriksaan. Jangan menganggap getaran yang berulang sebagai masalah penyetelan normal.
Kapan Sebaiknya Pabrik Meminta Bantuan kepada Pemasok Peralatan?
Tingkatkan penanganan masalah jika pemeriksaan keselamatan tidak mengembalikan stabilitas, terdapat kerusakan pada pelindung atau bantalan, kontaminasi tetap ada, atau perbaikan melebihi prosedur operasi yang disetujui. Terus melakukan penyetelan untuk mengatasi kerusakan mekanis dapat meningkatkan kerusakan dan waktu henti.
Siapkan Permintaan Pemecahan Masalah yang Bermanfaat
Kirimkan ke MPMtek informasi berikut: keluarga formulasi, kronologi gejala, ukuran batch, laju umpan, data pengklasifikasi dan aliran udara, laporan ukuran partikel, tren suhu, foto penumpukan atau keausan, utilitas, dan riwayat perawatan. Sertakan pengaturan terakhir yang berfungsi dengan baik dan sampel jika tersedia. Anda dapat hubungi MPMtek untuk peninjauan berdasarkan catatan-catatan ini, bukan berdasarkan angka kapasitas maksimum tunggal.



