
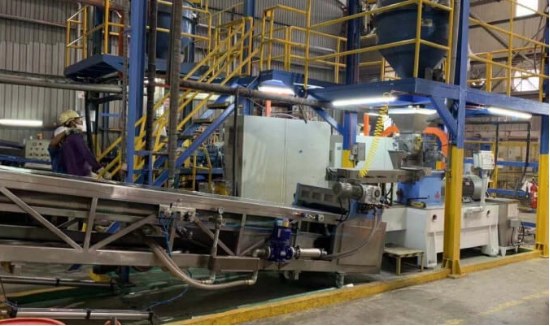
Una linea di produzione di verniciatura a polvere è un processo interconnesso. Premiscelazione, estrusione, raffreddamento, frantumazione, macinazione, classificazione, setacciatura e confezionamento devono operare a velocità compatibili. Una deviazione in una fase spesso si traduce in un problema più grave in seguito. Una premiscelazione inadeguata può sovraccaricare l'estrusore. Un raffreddamento non sufficientemente potente può ridurre la produttività del mulino ACM. Impostazioni errate del classificatore possono compromettere le prestazioni di spruzzatura.
Una buona risoluzione dei problemi significa individuare il primo punto di instabilità nel processo. Questo approccio funziona meglio che concentrarsi solo sul difetto finale.
12 problemi comuni nelle linee di produzione di verniciatura a polvere
1. Premiscelazione non uniforme o striature di colore
Striature di pigmento visibili, piccoli agglomerati o variazioni di colore indicano solitamente una premiscelazione inadeguata. Verificare il livello di riempimento del lotto, il tempo di miscelazione, la sequenza di alimentazione delle materie prime e le condizioni delle lame.
Un troppo pieno miscelatore di rivestimento a polvere Non è possibile generare un movimento sufficiente del materiale, mentre una miscelazione eccessiva può aumentare la temperatura del materiale. Utilizzare un peso di lotto costante, seguire una sequenza di alimentazione fissa e ispezionare le lame per verificare l'usura o l'accumulo di residui prima di regolare l'estrusore.
2. Le materie prime si distribuiscono in modo irregolare o si sovrappongono.
Il ponte della tramoggia provoca un'alimentazione irregolare nel estrusore a vite doppiaI sintomi tipici includono fluttuazioni di coppia, output instabile e improvvisi cambiamenti nel flusso del fuso.
Verificare se le materie prime contengono umidità, si compattano facilmente o presentano una scarsa scorrevolezza. Pulire la tramoggia e la bocca di alimentazione, rimuovere il materiale accumulato e verificare la portata dell'alimentatore. Le formulazioni con scarsa scorrevolezza potrebbero richiedere un'alimentazione controllata anziché la sola alimentazione per gravità.
3. La coppia dell'estrusore fluttua durante la produzione
Una produzione stabile mantiene la coppia dell'estrusore entro un intervallo piuttosto ristretto. Le variazioni costanti derivano solitamente da velocità di alimentazione irregolari. Possono anche essere causate da una premiscelazione inadeguata. Temperature del cilindro non corrette o velocità della vite errata producono lo stesso effetto.
Innanzitutto, controlla l'alimentatore. Confronta la velocità di alimentazione, il carico del motore, la velocità della vite e i dati di temperatura con quelli di un lotto stabile. Modifica un parametro alla volta, poiché una velocità della vite più elevata può anche aumentare il calore di taglio.
4. L'estrusore bivite si blocca
L'intasamento dell'estrusore può essere causato da una polimerizzazione prematura, un'alimentazione eccessiva, una bassa temperatura del cilindro o la presenza di materiale indurito all'interno dopo lo spegnimento. I segnali di allarme includono un rapido aumento della coppia e una riduzione della portata.
Interrompere immediatamente l'alimentazione se la coppia aumenta bruscamente. Non forzare il passaggio del materiale attraverso la macchina. Seguire la corretta sequenza di arresto e pulizia, quindi rivedere il profilo di temperatura, la velocità di alimentazione e il tempo di permanenza. In genere, i ripetuti intasamenti indicano che le impostazioni o la configurazione della vite non sono adatte alla formulazione.
5. L'estruso è surriscaldato o parzialmente polimerizzato.
Il materiale che si surriscalda eccessivamente può presentare scolorimento. Possono comparire particelle bruciate. La viscosità aumenta. La fluidità diminuisce e la lucentezza cala. Temperature elevate del cilindro, velocità della vite elevata o tempi di permanenza prolungati sono spesso la causa di questi problemi.
La temperatura visualizzata nel cilindro non sempre corrisponde alla temperatura di fusione effettiva. Se possibile, controllare il materiale scaricato e ridurre gradualmente la temperatura. L'obiettivo è la completa dispersione senza avviare la reazione di polimerizzazione.
6. Lo spessore del foglio estruso è irregolare.
Lo spessore non uniforme delle lamiere crea scaglie con velocità di raffreddamento e fragilità differenti. Le zone più spesse rimangono calde, mentre quelle più sottili possono diventare troppo fragili. Ciò produce un carico instabile nel frantoio e una macinazione non uniforme.
Verificare la distanza tra i rulli di raffreddamento, l'allineamento, la pressione e le condizioni della superficie. Assicurarsi inoltre che l'uscita dell'estrusore sia stabile. Se il flusso di materiale dalla filiera è intermittente, la sezione di raffreddamento non sarà in grado di formare un foglio uniforme, indipendentemente dalle impostazioni del nastro trasportatore.
7. L'estruso si attacca al nastro di raffreddamento
Il materiale che aderisce al nastro di raffreddamento è solitamente ancora troppo caldo. Potrebbe non raffreddarsi abbastanza velocemente. Fogli spessi, velocità del nastro elevata, flusso d'aria debole o flusso d'acqua di raffreddamento insufficiente possono causare lo stesso problema.
Controllare la superficie del nastro e le effettive prestazioni di raffreddamento. Ridurre lo spessore del foglio o la velocità del nastro quando necessario. L'estruso deve essere completamente solido prima della frantumazione. I trucioli caldi e flessibili aumentano l'accumulo e rendono Rettifica ACM meno stabile.
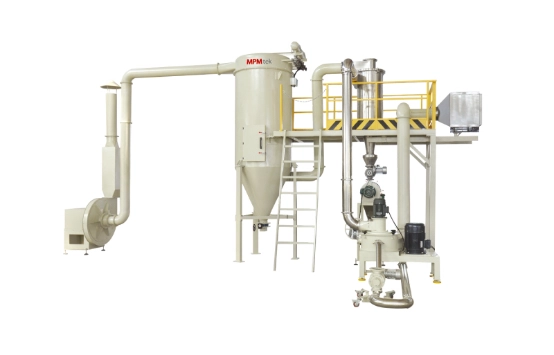
8. Il mulino ACM produce troppe particelle fini
Un eccesso di particelle fini riduce i tassi di recupero. Compromette il flusso della polvere e le prestazioni di recupero. Velocità del rotore elevata, velocità del classificatore elevata, bassa velocità di alimentazione o trucioli molto fragili sono spesso la causa di questo eccesso.
Esaminate i valori D10, D50 e D90 anziché basarvi solo sulla dimensione media delle particelle. Regolate la velocità di macinazione e di classificazione gradualmente, mantenendo un flusso d'aria stabile. Una velocità di alimentazione troppo bassa può causare una macinazione eccessiva, poiché le particelle rimangono nella zona di macinazione troppo a lungo.
9. La distribuzione delle dimensioni delle particelle è troppo ampia
Un'ampia distribuzione granulometrica può contenere sia particelle di dimensioni eccessive che particelle fini in eccesso, influenzando la fluidizzazione, l'efficienza di trasferimento, la formazione del film e l'aspetto della superficie.
Innanzitutto, verificare la granulometria e la consistenza del raffreddamento. Successivamente, ispezionare il flusso d'aria, la velocità del classificatore, le condizioni del rotore e l'usura interna. Eseguire un test sulla granulometria durante la produzione, in modo da poter correggere eventuali derive prima del completamento del lotto.
10. La produzione del mulino ACM diminuisce nel tempo
Una graduale riduzione della capacità del mulino è generalmente correlata a filtri ostruiti, accumulo interno di polvere, flusso d'aria insufficiente, alimentazione appiccicosa o parti di macinazione usurate. Spesso, contemporaneamente, si verifica un aumento del carico del motore o della temperatura del mulino.
Confrontare i valori attuali di pressione, flusso d'aria e carico con i dati operativi normali. Pulire i filtri, i condotti e le superfici interne e ispezionare il sistema di aspirazione delle polveri. Controllare anche la temperatura dei trucioli, poiché il materiale caldo può ammorbidirsi e aderire all'interno del mulino.
11. Il mulino produce rumore o vibrazioni eccessive
Le vibrazioni anomale possono essere causate da squilibrio del rotore, cuscinetti usurati, elementi di fissaggio allentati, corpi estranei o accumulo irregolare sulle parti rotanti.
Arrestare la macchina e ispezionarla prima di riprendere la produzione. Controllare i cuscinetti, il bilanciamento del rotore, i bulloni di fissaggio e i giochi interni. Rimuovere eventuali depositi e verificare che nessun materiale estraneo duro sia penetrato nel mulino. Il funzionamento in presenza di forti vibrazioni può danneggiare cuscinetti, guarnizioni, alberi e l'involucro del mulino.
12. Si verifica contaminazione del colore tra i lotti
La contaminazione del colore deriva solitamente da residui rimasti nel miscelatore, nell'estrusore, nella sezione di raffreddamento, nel frantumatore, nel mulino ACM, nelle tubazioni, nei filtri o nel setaccio. Superfici graffiate e zone morte rendono la pulizia più difficile.
Utilizzare una procedura di pulizia documentata e ispezionare i punti di accumulo nascosti. Ove possibile, disporre i colori in ordine dal più chiaro al più scuro. Prestare particolare attenzione alla filiera dell'estrusore, ai bordi del nastro trasportatore, al rivestimento del mulino, al classificatore, al ciclone e al sistema di filtraggio.
Come prevenire problemi ricorrenti nella linea di produzione
Registra i dati operativi di ogni lotto stabile e usali come riferimento. I parametri utili includono tempo di miscelazione, peso del lotto, velocità di alimentazione, coppia dell'estrusore, velocità della vite, temperature del cilindro, velocità del nastro, velocità del rotore, velocità del classificatore, flusso d'aria e risultati della granulometria.
La manutenzione preventiva dovrebbe riguardare pale del miscelatore, viti, cuscinetti, rulli, cinghie, filtri, guarnizioni, parti di macinazione e componenti elettrici. Gli operatori dovrebbero essere addestrati a riconoscere i segnali di allarme precoci, come aumenti graduali della coppia, variazioni di temperatura, perdita di flusso d'aria, rumori insoliti o accumulo di materiale.
Il miscelatore, l'estrusore, trasportatore di raffreddamentoAnche il frantoio, il mulino ACM, il vaglio e il sistema di aspirazione delle polveri devono essere dimensionati correttamente in termini di capacità. La sezione più lenta determinerà la reale produttività dell'intera linea.
Domande frequenti
D: Cosa dovrebbero controllare per prima cosa gli operatori quando la produzione della linea cala improvvisamente?
Individuate il punto in cui il materiale inizia ad accumularsi. Confrontate la velocità di alimentazione, il carico del motore, la temperatura, la pressione e il flusso d'aria attuali con i dati di un lotto normale. Controllate la macchina a monte prima di modificare le impostazioni a valle. Un calo della produzione del mulino ACM, ad esempio, potrebbe iniziare con un raffreddamento insufficiente o un'estrusione instabile.
D: Con quale frequenza va pulita una linea di produzione di verniciatura a polvere?
Le superfici di contatto devono essere pulite ogni volta che si passa a un colore o a una formulazione incompatibile. Filtri, guarnizioni, viti, rotori, classificatori, setacci, cuscinetti e condotti devono essere ispezionati in base alle ore di funzionamento e alle effettive condizioni di produzione. I cambi di colore ad alto contrasto richiedono una procedura di pulizia più dettagliata rispetto alla produzione di colori simili.
Realizza una linea di produzione di verniciatura a polvere più stabile con MPMTek
Una produzione stabile di vernici in polvere dipende dalla corretta selezione delle macchine, da una capacità produttiva equilibrata, da un controllo di processo affidabile e da un accesso agevole per la manutenzione. MPMTek fornisce miscelatori, estrusori bivite, nastri trasportatori di raffreddamento, frantumatori, mulini ACM, macchine per l'incollaggio, attrezzature da laboratorio e linee complete per la produzione di vernici in polvere.
Riscontrate problemi di output instabile, granulometria incoerente o frequenti interruzioni del servizio?
Invia a MPMTek il tipo di formulazione, capacità target e attuali sfide di produzione. Il nostro team di ingegneri può aiutarvi a valutare la configurazione delle vostre apparecchiature e a consigliarvi una soluzione di produzione di verniciatura a polvere personalizzata.



