L'estruso per verniciatura a polvere diventa troppo morbido o troppo fragile quando il processo esce dalla sua finestra operativa. È facile attribuire la colpa al nastro trasportatore perché il difetto è visibile lì. La causa potrebbe avere origine nella premiscelazione o nel cilindro. Il materiale morbido si spalma durante la macinazione. Il materiale fragile crea particelle fini. Seguire il materiale attraverso ogni fase. Confrontare i dati effettivi con un lotto di buona qualità.
Cosa significa esattamente "troppo morbido" o "troppo fragile"?
L'estruso morbido si piega sotto una leggera pressione. Può rimanere appiccicoso sulla superficie di raffreddamento o resistere a una rottura netta nel fioccatore. Il mulino riceve quindi nastri caldi che si uniscono all'ingresso.
L'estruso fragile si rompe prima del punto di frantumazione previsto. La frattura appare netta e irregolare. Le particelle fini risalgono rapidamente dopo la macinazione. Una certa fragilità è utile. Una frattura incontrollata indica scarsa coesione, fusione insufficiente o un gradiente di temperatura troppo elevato.
Registrare la temperatura di uscita e lo spessore della lamiera. Annotare il tempo di solidificazione e il tipo di frattura. Le prestazioni finali del rivestimento sono oggetto di un test separato.
Problemi di formulazione e premiscelazione che danno origine al difetto
L'estrusore non può correggere ogni errore di formulazione. La scelta della resina determina il comportamento di rammollimento. Anche il pacchetto di polimerizzazione, il livello di cera e la quantità di riempitivo sono importanti. Un eccesso di riempitivo può causare la rottura delle scaglie.
I lubrificanti meritano attenzione. Anche una piccola variazione può alterare il flusso del materiale fuso e il distacco del nastro. L'umidità può creare punti deboli.
La premiscelazione crea un proprio schema di guasto. Un pigmento agglomerato o una carica di additivo imprecisa possono produrre punti duri e morbidi. Confrontare il materiale interessato con un campione conservato. Controllare il lotto della materia prima e i registri di umidità. Una prova su attrezzature da laboratorio per la verniciatura a polvere può mostrare se la formula si trova al di fuori di un intervallo di funzionamento.
Perché l'estruso per verniciatura a polvere diventa troppo morbido durante l'estrusione
Un eccessivo apporto termico è frequente. Le zone del cilindro possono apparire corrette, mentre la sollecitazione di taglio aumenta la temperatura effettiva del fuso. Un'elevata velocità della vite genera calore. Una bassa velocità di alimentazione può far sì che il materiale rimanga nel cilindro troppo a lungo. L'equilibrio dipende dalla formulazione.
La portata influisce sul raffreddamento. Un'alimentazione pesante può spingere un nastro spesso su un nastro trasportatore leggero. Il nastro rimane morbido a valle. Un nastro sottile può presentare il problema opposto se il materiale fuso è stato sottoposto a un eccessivo stress.
Le condizioni dello stampo sono facili da trascurare. Una distribuzione non uniforme crea un centro spesso o bordi morbidi. Uno scarico limitato aumenta la pressione e il tempo di permanenza. La deriva del sensore può mascherare un aumento di temperatura.
Verificare la temperatura di fusione effettiva rispetto al valore impostato. Controllare la coppia e la pressione. Quindi verificare la velocità di alimentazione e la velocità della vite. Ispezionare lo spessore del nastro. Se il difetto si è verificato dopo la manutenzione, controllare la filiera e i sensori prima di modificare la ricetta.
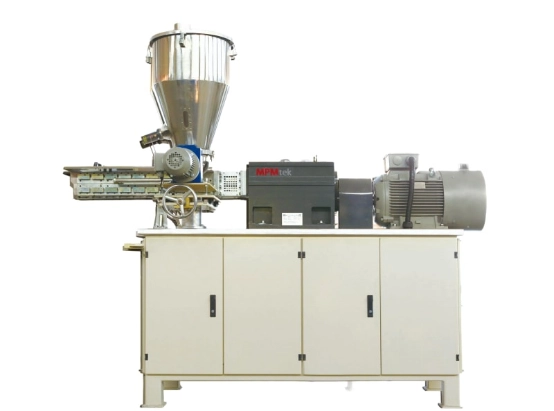
Ridurre il carico termico o riequilibrare l'avanzamento e la velocità della vite in una prova controllata. Evitare di modificare più zone contemporaneamente. estrusore bivite è uno strumento di processo, non una vite riscaldata con un'unica impostazione universale.
Perché l'estruso per verniciatura a polvere diventa troppo fragile durante il processo di estrusione?
La fragilità può derivare da una fusione insufficiente. Una bassa temperatura del cilindro o una configurazione della vite non idonea possono causare una dispersione non uniforme della resina e del pigmento. Un'alimentazione eccessiva può ridurre il tempo di fusione. La frattura segue le aree non fuse anziché una matrice uniforme.
Un altro possibile problema è lo squilibrio nella formulazione. Un'elevata concentrazione di pigmenti o riempitivi può ridurre la continuità del legante. L'umidità può lasciare dei vuoti. La degradazione termica può rendere fragile un estruso resistente, soprattutto in caso di ingiallimento o tempi di permanenza prolungati.
Osservate la superficie di frattura. Un'area gessosa o una particella visibile suggeriscono una scarsa dispersione. Picchi di coppia indicano un'alimentazione instabile. Una frattura netta che attraversa l'intero nastro indica più un problema di formulazione o raffreddamento che la presenza di un singolo agglomerato.
L'aumento della temperatura può migliorare la fusione in una formula e accelerare la degradazione in un'altra. Verificare prima l'omogeneità della massa fusa e la storia termica.
Come il nastro trasportatore di raffreddamento modifica la durezza dell'estruso
La fase di raffreddamento determina se un nastro caldo si trasforma in un fiocco stabile. Un raffreddamento insufficiente fa sì che il materiale si attacchi al nastro. Un trasportatore troppo veloce lascia troppo poco tempo di permanenza. Anche l'acqua di raffreddamento calda o un flusso d'aria debole hanno lo stesso effetto. Un foglio spesso richiede una capacità maggiore di quella che la sua velocità nominale di linea suggerirebbe.
Un raffreddamento non uniforme crea un difetto diverso. La parte superiore può solidificarsi mentre quella inferiore rimane morbida. I bordi possono contrarsi più velocemente del centro. Il risultato sono crepe sui bordi o pezzi irregolari. Lo shock termico può far sì che una formulazione debole appaia come un difetto di estrusione.
Controllare la velocità del nastro e la temperatura di contatto. Misurare la temperatura del fluido di raffreddamento e il flusso d'aria. Controllare l'intera larghezza del foglio. Nastro trasportatore di raffreddamento per verniciatura a polvere Deve essere compatibile con la portata dell'estrusore e lo spessore della lamiera. Non è un accessorio a sé stante.
Un flusso di lavoro pratico per la risoluzione dei problemi relativi a estrusi morbidi o fragili
Tenere separato il lotto difettoso. Annotare quando si è verificato il difetto e se è seguito a un cambio di materia prima, a un ciclo di pulizia o a un cambio di turno. Confrontare campioni buoni e difettosi. Controllare la premiscela prima di utilizzare la macchina.
Verifica i valori effettivi invece di affidarti ai setpoint dell'HMI. Analizza temperatura e coppia insieme alla pressione. Aggiungi velocità di avanzamento, velocità della vite e raffreddamento allo stesso set di dati. Modifica una variabile alla volta.
Confermare il risultato tramite frantumazione e macinazione. Verificare la distribuzione granulometrica e le prestazioni applicative. Un nastro che sembra accettabile può comunque produrre un eccesso di particelle fini in un mulino ACM.
| Sintomi | Primi controlli |
| Foglio adesivo | Temperatura di fusione, capacità di raffreddamento e velocità del nastro trasportatore |
| Durezza non uniforme | Spessore dello stampo, uniformità di raffreddamento e consistenza della premiscela |
| Multe eccessive | Modello di frattura, fragilità e impostazioni del mulino |
| Particelle non fuse | Profilo della canna, configurazione della vite e stabilità dell'alimentazione |
Come la progettazione delle attrezzature contribuisce a prevenire i problemi di qualità dell'estruso
L'estruso di qualità costante deriva da un processo integrato. Il miscelatore alimenta un composto omogeneo. L'estrusore garantisce una fusione e una dispersione ripetibili. Il trasportatore rimuove il calore alla velocità di uscita richiesta. Il mulino necessita di un estruso stabile.
Quando si esamina linea automatica di verniciatura a polvere Per quanto riguarda le opzioni, chiedete come verranno condotte le prove e quali dati verranno registrati. Verificate il sistema di raffreddamento alla portata target. L'accesso per la manutenzione e la calibrazione dei sensori sono importanti quanto la capacità nominale.
FAQ: Problemi con gli estrusi per la verniciatura a polvere
D: L'estrusione morbida significa sempre che il nastro trasportatore di raffreddamento è sottodimensionato?
No. L'elevata temperatura di fusione, la scelta della formulazione e lo spessore della lamiera possono far sembrare inadeguato un trasportatore di dimensioni corrette. Verificare la storia termica prima di sostituire i componenti.
D: È possibile risolvere il problema dell'estruso fragile aumentando la temperatura di estrusione?
Non necessariamente. Un materiale fragile può essere indice di una scarsa dispersione o di un'eccessiva umidità. Sono possibili anche problemi di carico del riempitivo e di degradazione termica. È necessario innanzitutto accertare il meccanismo di rottura.
D: Perché la durezza dell'estruso varia all'interno di un singolo lotto?
Un'alimentazione o una premiscelazione non uniformi possono creare variazioni. Lo stesso vale per la distribuzione e il raffreddamento dello stampo. Un campione della larghezza trasversale di solito mostra se il problema è locale o riguarda l'intero lotto.
D: Quali informazioni bisogna inviare a un fornitore di apparecchiature?
Indicare la famiglia di formule e la produttività desiderata. Aggiungere i requisiti relativi alla granulometria e le impostazioni attuali. Includere campioni o fotografie dei difetti. Anche le informazioni relative alle utenze del sito e alla superficie disponibile sono utili.
Conclusione: Trasformare un difetto in un piano di miglioramento dei processi
L'estruso morbido o fragile è un segnale di processo. Traccialo dalla formulazione e premiscelazione fino all'estrusione e al raffreddamento prima di sostituire un componente. Condividi il tipo di formula e l'obiettivo di capacità con contattare MPMTekIncludere informazioni sulla granulometria e sul sito per una revisione della configurazione completa della linea di produzione.