Экструдат для порошковой окраски становится слишком мягким или слишком хрупким, когда процесс выходит за пределы рабочего диапазона. Легко свалить вину на конвейер, поскольку дефект виден именно там. Причина может быть кроется в премиксе или цилиндре. Мягкий материал размазывается во время помола. Хрупкий материал образует мелкие частицы. Проследите за материалом на каждом этапе. Сравните фактические данные с данными для качественной партии.
Что на самом деле означает «слишком мягкий» или «слишком хрупкий»?
Мягкий экструдат изгибается под небольшим давлением. Он может оставаться липким на охлаждающей поверхности или сопротивляться чистому разрыву на измельчителе. Затем в мельницу поступают теплые ленты, которые перекрывают друг друга на входе.
Хрупкий экструдат разрушается до достижения заданной точки дробления. Излом выглядит острым и неровным. Мелкие частицы быстро поднимаются после измельчения. Некоторая хрупкость полезна. Неконтролируемый излом указывает на слабую когезию, плохое сплавление или резкий температурный градиент.
Запишите температуру на выходе и толщину листа. Отметьте время затвердевания и характер разрушения. Окончательные характеристики покрытия определяются отдельным испытанием.
Проблемы с рецептурой и предварительным смешиванием, которые приводят к возникновению дефекта.
Экструдер не может исправить все ошибки в рецептуре. Выбор смолы определяет характер размягчения. Состав отверждающей смеси, уровень воска и количество наполнителя также имеют значение. Слишком большое количество наполнителя может привести к ломкости хлопьев.
Смазочные материалы заслуживают внимания. Небольшие изменения могут повлиять на текучесть расплава и отделение ленты. Влага может оставлять слабые места.
Предварительное смешивание создает свою собственную схему разрушения. Агломерация пигмента или неточная дозировка добавки могут привести к образованию твердых и мягких участков. Сравните поврежденный материал с оставшимся образцом. Проверьте данные о партии сырья и влажности. Проведите испытание на лабораторное оборудование для порошковой окраски может показать, выходит ли формула за пределы допустимого диапазона.
Почему экструдат порошковой окраски становится слишком мягким во время экструзии?
Чрезмерное тепловое воздействие — распространенная проблема. Зоны расплава в цилиндре могут выглядеть правильно, в то время как сдвиг повышает фактическую температуру расплава. Высокая скорость вращения шнека добавляет тепло. Низкая скорость подачи может привести к слишком длительному нахождению материала в цилиндре. Баланс зависит от состава.
Производительность влияет на охлаждение. Тяжелый поток может протолкнуть толстую ленту на конвейер с меньшей нагрузкой. Лента останется мягкой после подачи. У тонкой ленты может возникнуть противоположная проблема, если расплав был переработан.
Состояние кристалла легко упустить из виду. Неравномерное распределение приводит к утолщению центра или размытым краям. Ограниченный разряд повышает давление и время пребывания. Дрейф датчика может скрывать повышение температуры.
Сравните фактическую температуру расплава с заданным значением. Проверьте крутящий момент и давление. Затем проверьте скорость подачи и скорость вращения шнека. Проверьте толщину ленты. Если дефект возник после технического обслуживания, проверьте матрицу и датчики, прежде чем менять рецептуру.
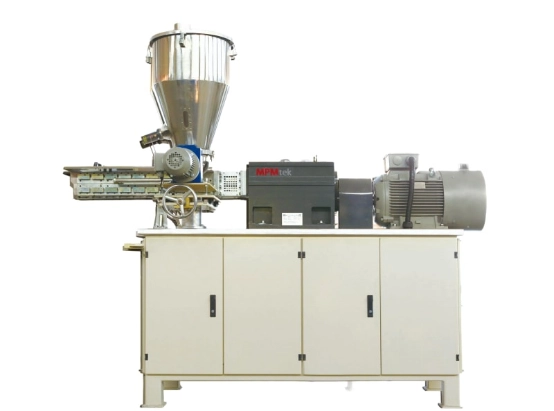
В ходе контролируемого эксперимента снизьте тепловую нагрузку или перебалансируйте подачу и скорость вращения шнека. Избегайте изменения параметров сразу в нескольких зонах. двухшнековый экструдер Это технологический инструмент, а не нагреваемый шнек с одной универсальной настройкой.
Почему экструдированный порошковый материал становится слишком хрупким в процессе экструзии?
Хрупкость может быть вызвана недостаточным плавлением. Низкая температура цилиндра или неподходящая конфигурация шнека могут привести к плохому диспергированию смолы и пигмента. Избыточная подача может сократить время плавления. Разрушение происходит по нерасплавленным участкам, а не по однородной матрице.
Ещё одна возможная причина – дисбаланс в составе. Высокое содержание пигмента или наполнителя может снизить целостность связующего вещества. Влага может приводить к образованию пустот. Термическая деградация может сделать прочный экструдат хрупким, особенно при пожелтении или длительном времени выдержки.
Посмотрите на поверхность излома. Меловые участки или видимые частицы указывают на плохое диспергирование. Скачки крутящего момента свидетельствуют о нестабильной подаче материала. Резкий излом по всей длине ленты указывает скорее на неправильное формирование или охлаждение, чем на образование одного агломерата.
Повышение температуры может улучшить плавление в одной формуле и ускорить деградацию в другой. В первую очередь необходимо подтвердить однородность расплава и изучить термическую историю.
Как охлаждающий конвейер влияет на твердость экструдата
Этап охлаждения определяет, превратится ли горячая лента в стабильную хлопья. Недостаточное охлаждение приводит к прилипанию материала к ленте. Быстрый конвейер оставляет слишком мало времени для его пребывания. Теплая охлаждающая вода или слабый поток воздуха оказывают тот же эффект. Для толстого листа требуется большая производительность, чем предполагает номинальная скорость линии.
Неравномерное охлаждение приводит к другому дефекту. Верхняя часть может затвердеть, в то время как нижняя останется мягкой. Края могут сжиматься быстрее, чем центр. В результате образуются трещины по краям или неровные детали. Термический шок может привести к тому, что слабый состав будет выглядеть как дефект экструзии.
Проверьте скорость ленты и температуру контакта. Измерьте температуру охлаждающей среды и поток воздуха. Следите за всей шириной листа. конвейер охлаждения порошковой окраски Должно соответствовать выходной мощности экструдера и толщине листа. Это не отдельный аксессуар.
Практический алгоритм устранения неполадок при работе с мягкими или хрупкими экструдированными материалами.
Храните дефектные партии отдельно. Зафиксируйте, когда возник дефект и произошло ли это после смены сырья, цикла очистки или смены смены. Сравните качественные и дефектные образцы. Проверьте премикс перед тем, как прикасаться к оборудованию.
Проверяйте фактические значения, а не полагайтесь на заданные параметры HMI. Проверяйте температуру и крутящий момент в зависимости от давления. Добавьте к одному набору данных скорость подачи, скорость вращения шнека и охлаждение. Изменяйте по одной переменной за раз.
Подтвердите результат путем дробления и измельчения. Проверьте гранулометрический состав и эффективность применения. Лента, которая выглядит приемлемо, все же может производить избыточное количество мелких частиц в мельнице для измельчения композитных материалов.
| Симптомы | Первые проверки |
| Липкий лист | Температура плавления, холодопроизводительность и скорость конвейера. |
| Неравномерная твердость | Толщина матрицы, равномерность охлаждения и консистенция премикса. |
| Чрезмерные штрафы | Характер разрушения, хрупкость и настройки мельницы. |
| Нерасплавленные частицы | Профиль ствола, конфигурация шнека, стабильность подачи |
Как конструкция оборудования помогает предотвратить проблемы с качеством экструдата
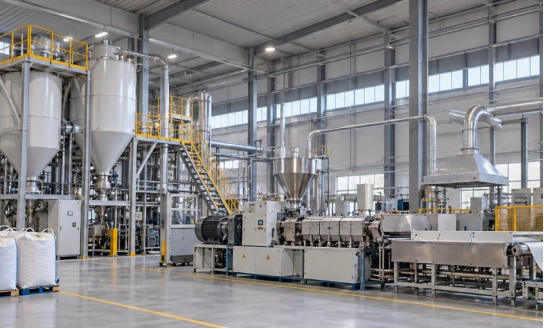
Однородный экструдат получается в результате комплексного процесса. Смеситель подает однородную смесь. Экструдер обеспечивает повторяемое плавление и диспергирование. Конвейер отводит тепло при требуемой производительности. Для мельницы необходима стабильная форма хлопьев.
При проведении проверки автоматическая линия порошковой окраски Уточните параметры, как будут проводиться испытания и какие данные будут записываться. Проверьте систему охлаждения при целевой производительности. Доступ для технического обслуживания и калибровка датчиков имеют такое же значение, как и номинальная мощность.
Часто задаваемые вопросы: Проблемы с экструзией порошковой окраски
В: Всегда ли мягкая экструдированная масса означает, что охлаждающий конвейер имеет недостаточный размер?
Нет. Высокая температура плавления, выбор состава и толщина листа могут привести к тому, что конвейер правильного размера будет выглядеть неадекватным. Перед заменой оборудования проверьте термическую историю.
В: Можно ли повысить температуру экструзии, чтобы исправить хрупкость экструдированного материала?
Не обязательно. Хрупкость материала может быть следствием плохой дисперсии или влажности. Также возможны повышенное содержание наполнителя и термическая деградация. Сначала необходимо подтвердить механизм разрушения.
В: Почему твердость экструдата варьируется в пределах одной партии?
Неравномерная подача или предварительное смешивание могут вызывать отклонения. То же самое относится к распределению материала в кристалле и охлаждению. Образец с разной шириной поперечного сечения обычно показывает, является ли проблема локальной или затрагивает всю партию.
В: Какую информацию следует отправить поставщику оборудования?
Укажите семейство формул и целевую производительность. Добавьте требования к размеру частиц и текущие настройки. Приложите образцы дефектов или фотографии. Информация о коммуникациях на объекте и доступной площади также будет полезна.
Заключение: Превратите дефект в план улучшения процесса.
Мягкий или хрупкий экструдат — это сигнал процесса. Отслеживайте его от составления рецептуры и предварительного смешивания до экструзии и охлаждения, прежде чем заменять компонент. Сообщите тип рецептуры и целевую производительность. свяжитесь с MPMtekВключите информацию о размере частиц и местоположении объекта для анализа полной конфигурации производственной линии.