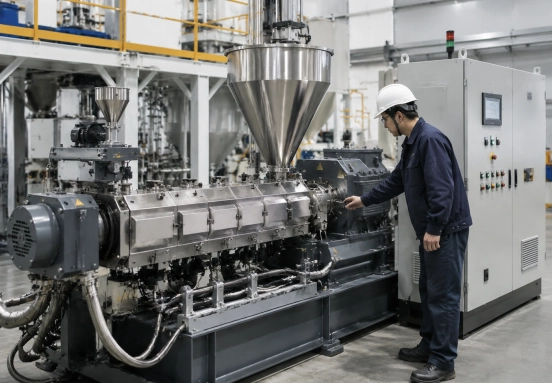
Bir toz kaplama ekstrüderi Yirmi dakika boyunca sorunsuz çalışabilir, sonra tork yükselmeye ve düşmeye başlar. Çıkış darbeleri oluşur. Erimiş şerit kalınlığı değişir. Birisi besleme hızını düşürür, makine normale döner ve suç formüle atılır.
Bu sonuca varmak genellikle çok aceleci bir yaklaşımdır.
Dengesiz tork, namlu içindeki direncin değiştiği anlamına gelir. Bunun nedeni besleme, hammadde durumu, sıcaklık, vida dolumu, kısıtlı boşaltma veya aşınma olabilir. Faydalı soru sadece torku nasıl azaltacağımız değil, sürecin içinde neyin değiştiğidir.
Toz Boya Ekstrüderinde Kararsız Tork Ne Anlama Gelir?
Tork, vidalara etki eden direnci yansıtır. Haznenin yeniden doldurulması veya hammadde miktarındaki küçük değişiklikler sırasında ufak hareketler normaldir.
Tekrarlanan ani yükselmeler, testere dişi deseni, yavaş yukarı doğru kayma veya aşırı yük sınırına yakın hareketler farklılık gösterir. Bunlar genellikle titreşimli çıkış, değişen erime sıcaklığı, zayıf dağılım, parlaklık değişimi, jel parçacıkları veya aşırı yük alarmlarıyla birlikte ortaya çıkar.
Ekstrüderi ayarlamadan önce neleri kontrol etmelisiniz?
Torku, gerçek ilerleme hızını, vida hızını, namlu sıcaklığını, erime sıcaklığını, motor akımını ve çıkışı aynı anda kaydedin. Kısa bir trend grafiği, tek bir panel okumasından daha kullanışlıdır.
Dalgalanmanın ne zaman başladığına dikkat edin. Hazne yeniden doldurulduktan sonra mı? Tam kapasitede mi? Sadece tek bir pigment veya dolgu maddesiyle mi?
Değişkenlerden yalnızca birini değiştirin. Besleme hızını, sıcaklığı ve vida hızını birlikte ayarlamak makineyi sakinleştirebilir, ancak aynı zamanda sorunun nedenini de gizler.
Besleme ve Hammadde Sorunlarından Hangileri Tork Dalgalanmasına Neden Olur?
Ekstrüder sadece vidalara ulaşan malzemeyi işleyebilir. Toz dalgalar halinde geldiğinde, tork da genellikle dalgalar halinde hareket eder.
1. Besleme Borusunda Ani Hareketler, Besleme Haznesinde Tıkanma veya Delik Oluşumu
Torkta düzenli bir artış ve azalış genellikle düzensiz beslemeye işaret eder. Çıkış şeridi önce kalınlaşır, sonra incelir.
Besleme haznesinde köprü oluşumu, delik açılması, aşınmış besleme vidaları veya karıştırıcının karışımı sıkıştırması gibi sorunları kontrol edin. Hazne seviyesini makul ölçüde sabit tutun, besleme mekanizmasını yeniden kalibre edin ve tozun yoğunluğuna uygun bir vida profili kullanın.
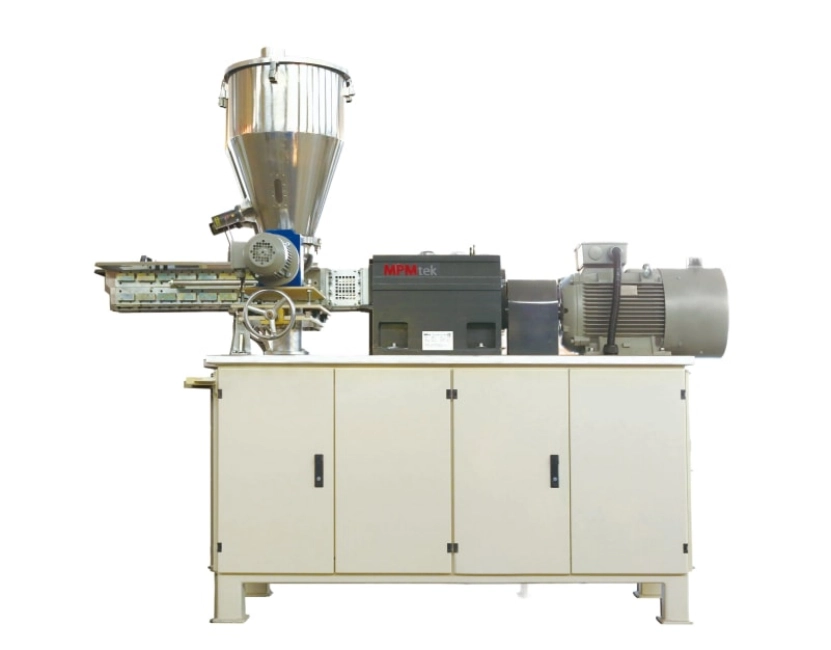
Zorlu karışımlar için, MPMtek'in Ekstrüder sistemleri zorlamalı yöntem kullanabilir. çift vidalı beslemeAmaç agresif besleme değil, istikrarlı kütle akışı sağlamaktır.
2. Yetersiz Ön Karıştırma veya Malzeme Ayrışması
Karışım karıştırıcıda homojen görünebilir ancak transfer sırasında ayrışabilir. Ağır dolgu maddeleri dibe çöker. İnce pigmentler cepler halinde birikir. Daha sonra ekstrüder, değişen reçine-dolgu maddesi oranlarını alır.
Karıştırma süresini, yükleme sırasını, mikser dolum seviyesini, transfer yüksekliğini ve konteyner kullanımını kontrol edin. Uzun serbest düşme mesafeleri, iyi bir ön karışımı bozabilir.
3. Nem, Parçacık Boyutu veya Hacim Yoğunluğundaki Değişiklikler
Formül sayfası değişmese bile, yeni bir hammadde partisi farklı davranabilir.
Yüksek nem yapışmayı artırabilir. Daha ince parçacıklar daha sıkı bir şekilde paketlenebilir. Düşük yığın yoğunluğu, aynı besleyici ayarında iletilen kütleyi azaltır.
Besleme ünitesi ayarlarını gerçek malzeme koşullarına göre ayarlayın. Tek bir evrensel ayar, gerçek üretimde nadiren geçerliliğini korur.
Hangi işlem ayarları ekstrüder torkunu dengesiz hale getirir?
Besleme sabit olduğunda, vida dolumuna, erimeye ve kesme kuvvetine bakın. Bu değişkenler birbirleriyle yakından ilişkilidir.
4. Besleme Hızı ve Vida Hızı Uyumsuz
Düşük vida hızıyla yüksek besleme, karıştırma bölümünün aşırı dolmasına neden olabilir. Tork artar ve makine dalgalanmaya başlar.
Çok yüksek vida hızı ve düşük ilerleme hızı da dengesiz taşımaya neden olabilir. İlerleme hızını ve vida hızını birlikte ayarlayın. Çıkışı küçük adımlarla artırın, ardından tork ve erime sıcaklığının dengelenmesini bekleyin.
5. Varil veya Erime Sıcaklığı Dalgalanıyor
Düşük malzeme sıcaklığı viskoziteyi ve torku artırır. Aşırı sıcaklık viskoziteyi düşürür ancak yapışmaya, erken reaksiyona veya kararsız deşarjlara neden olabilir.
Eğer tork, ısıtma veya soğutma döngüsünü takip ediyorsa, termokuplları, ısıtıcıları, soğutma vanalarını ve su akışını kontrol edin. Erime işlemi sabit görünmese bile, gösterge sabit görünebilir.
Soğutma bölgelerinden biri çok agresif bir şekilde açılabilir. Erime sertleşir, tork artar, valf kapanır ve döngü tekrarlanır.
6. Vida Konfigürasyonu Düzensiz veya Aşırı Kaymaya Neden Olur
Her toz boya formülü aynı vida düzeninde uygulanmamalıdır.
Yüksek dolgu içerikli ürünler daha güçlü taşıma ve kontrollü yoğurma gerektirebilir. Isıya duyarlı sistemler daha kısa bekleme süresine ihtiyaç duyabilir. Çok fazla yoğurma bloğu, uygun olmayan bir açı veya yanlış konumda bir ters çevirme elemanı, yerel yüksek yük bölgesi oluşturabilir.
Modüler bir MPMtek çift vidalı ekstrüder Bu, konfigürasyonun formülasyona uygun hale getirilmesini sağlar. Elde edilen kazanç, sadece daha fazla kurulu güç değil, daha istikrarlı bir yük ve tekrarlanabilir dağılımdır.
Tork artışlarına hangi mekanik veya akış kısıtlamaları neden olur?
Ayarlar makul ise ve dalgalanma devam ediyorsa, makineyi kontrol edin. Mekanik sorunlar genellikle yavaş yavaş gelişir ve formül değişiklikleriyle kolayca karıştırılabilir.
7. Vida Elemanları, Namlu Astarı veya Boşluklar Aşınmış Durumda
Aşınma, taşıma ve karıştırma işlemlerinde değişikliklere yol açar. Üretim düşer, operatörler bunu telafi etmek için besleme miktarını artırır ve tork daha az tahmin edilebilir hale gelir.
Vida çapını, namlu astarının durumunu, şaft hizalamasını ve birbirine geçme boşluğunu kontrol edin. Ölçümleri önceki bakım kayıtlarıyla karşılaştırın. Sadece görsel inceleme, kademeli aşınmayı gözden kaçırabilir.
8. Malzeme Birikimi veya Kısıtlı Boşalma Direnci Artırıyor
Sertleşmiş reçine, jelleşmiş malzeme veya sıkıştırılmış pigment, deşarj noktasının yakınında veya ölü bölgelerde birikebilir.
Genellikle tork artarken çıkışın azalması veya düzensiz olması söz konusudur. Makineyi güvenli bir şekilde durdurun ve tahliye yolunu inceleyin. Tıkanıklığı gidermek için sıcaklığı sürekli artırmayın. Bu, daha sonra daha sert bir tortu oluşmasına neden olabilir.
9. Şanzıman, Yağlama, Motor veya Tork Sinyali Arızaları
Her sivri uç, malzemenin kendisinden kaynaklanmaz.
Çıkış, akım ve erime durumu sabit kalırken torkta değişiklik olursa, kablolamayı, sensör sapmasını ve PLC ölçeklendirmesini kontrol edin. Anormal gürültü, titreşim, dişli kutusu sıcaklığı veya kararsız motor akımı mekanik müdahale gerektirir.
Yağ durumunu, kaplin hizalamasını, rulmanları ve şanzıman yükünü kontrol edin. Düşük yük altında dalgalanma gösteren bir makine, tam üretime geri döndürülmemelidir.
En Hızlı Adım Adım Sorun Giderme Sırası Nedir?
Makineyi açmadan önce en düşük riskli kontrolleri kullanın:
- Besleme hızını azaltın ve torkun stabilize olup olmadığını gözlemleyin.
- Besleme haznesindeki akışı ve gerçek besleme miktarını kontrol edin.
- Torku, vida hızı, erime sıcaklığı ve motor akımıyla karşılaştırın.
- Tahliye borusunda birikme veya tıkanma olup olmadığını kontrol edin.
- Son kararlı üretim ayarlarına geri dönün.
- İşlem değişkenlerinden yalnızca birini değiştirin.
- Düşük yükte dalgalanma devam ederse, mekanik ve elektrik sistemlerini kontrol edin.
Üretim hattının çalışmaya devam etmesi için tork korumasını asla devre dışı bırakmayın. Alarm, zaten var olan bir proses sorununu bildiriyor.
Gelecek üretim partilerinde dengesiz tork oluşumunu nasıl önleyebilirsiniz?
Her formülasyon için besleme hızı, vida hızı, namlu sıcaklıkları, erime sıcaklığı, çıktı ve normal tork aralığını kaydedin. Hammadde parti değişikliklerini de kaydedin. Küçük bir yığın yoğunluğu değişimi, besleme davranışındaki büyük bir değişikliği açıklayabilir.
Besleyicileri ve sıcaklık sensörlerini kalibre edin. Ürün kalitesinde sapmalar olmadan önce vida ve namlu aşınmasını ölçün.
Yeni formülasyonlar laboratuvar ölçeğinde daha iyi test edilir. MPMtek laboratuvar ekstrüderleri Bu, ölçek büyütmeden önce besleme hızını, vida düzenini ve sıcaklık aralıklarını belirlemeye yardımcı olur. Elde edilen değerli sonuç sadece bir örnek değil, kullanılabilir bir proses aralığıdır.
Sonuç: Formülü suçlamadan önce süreci istikrara kavuşturun.
Dengesiz tork bir süreç sinyalidir, bir teşhis değildir.
Besleme işlemini izleyin. Sıcaklık davranışını kontrol edin. Kısıtlamaları arayın. Makineyi kendi geçmiş verileriyle karşılaştırın.
İstikrarlı bir ekstrüderin tek bir sabit tork değerine ihtiyacı yoktur. Besleme hızı, vida hızı, sıcaklık ve çıktı arasında tekrarlanabilir bir ilişkiye ihtiyacı vardır.
Sık Sorulan Sorular
S: Toz boya ekstrüderinde kabul edilebilir tork dalgalanması nedir?
Evrensel bir yüzde yoktur. Kabul edilebilir varyasyon, formülasyona, makine boyutuna, vida tasarımına ve üretim hızına bağlıdır. Belirli bir sayıdan ziyade, istikrarlı çıktı sağlayan dar ve tekrarlanabilir bir aralık daha önemlidir.
S: Düşük namlu sıcaklığı yüksek torka neden olabilir mi?
Evet. Düşük sıcaklık, erime viskozitesini ve vida direncini artırır. Hem gerçek erime sıcaklığını hem de namlu ayar noktasını kontrol edin.
S: Hazneyi yeniden doldurduktan sonra tork neden aniden yükseliyor?
Hazneyi yeniden doldurmak tozu sıkıştırabilir, malzeme akışını bozabilir veya besleyici çıkışını geçici olarak artırabilir. Hazne seviyesini, karıştırıcı davranışını ve besleyici kalibrasyonunu kontrol edin.