
يتطلب الإنتاج عالي التنوع اختيار المعدات بناءً على إنتاجية قابلة للبيع على مدار عدة دورات إنتاج قصيرة، وليس فقط بناءً على أعلى معدل إنتاج مُعلن (كجم/ساعة). ابدأ بأربعة معايير: التوزيع الفعلي لأحجام الدفعات، وتكرار تغيير المعدات، ومخاطر التلوث، والوقت اللازم لتنظيف كل منطقة تلامس المنتج والتحقق منها. أفضل تكوين هو الذي يلبي متطلبات الجودة بأقل وقت إجمالي للتشغيل، وتغيير المعدات، والانتظار، والموافقة.
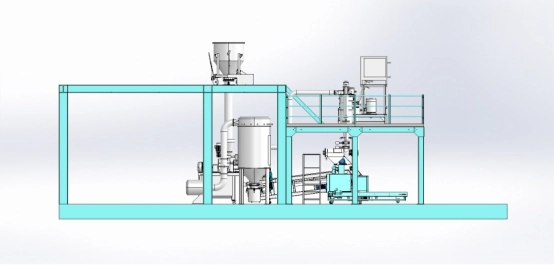
ابدأ بالإنتاج الفعلي، وليس بسعة اللوحة الاسمية
قد لا تُستغل الآلة المصممة لإنتاجية عالية مستمرة بالشكل الأمثل عند صغر حجم الطلبات. فكل دفعة قد تتطلب تجهيز المواد، والتنظيف، والتبريد، والتفكيك، والتنظيف، وإعادة التجميع، وعينة انتقالية، وإصدار شهادة الجودة. هذه العمليات لا تُحتسب ضمن الطاقة الإنتاجية المقدرة.
يُعرّف النجاح بأنه كمية الكيلوغرامات القابلة للبيع لكل ساعة عمل مُجدولة. يكشف هذا المقياس ما إذا كانت الآلات الأسرع تُحسّن الخطة الأسبوعية فعلاً أم أنها تصل فقط إلى محطة التنظيف التالية في وقت أقرب. كما أنه يجعل تصميمات خطوط الإنتاج المختلفة قابلة للمقارنة على أساس تجاري موحد.
رسم خريطة مزيج المنتجات الفعلي
قبل طلب عروض الأسعار، أنشئ صفًا واحدًا لكل مجموعة منتجات متكررة. سجل:
- الكتلة العادية والدنيا للدفعة؛
- عدد الدفعات وتغييرات الألوان لكل وردية؛
- كيمياء الراتنج ونطاق درجة حرارة المعالجة؛
- الانتقالات من الفاتح إلى الداكن، ومن الداكن إلى الفاتح، والانتقالات غير المتوافقة؛
- توزيع حجم الجسيمات المستهدف وحدود الحجم الزائد؛
- معايير القبول المتعلقة بالبقع المرئية واللون والفيلم والتلوث المتبقي.
افصل بين تغيير اللون وتغيير التركيب الكيميائي. قد يشترك لونان متجاوران في طريقة تنظيف مضبوطة، بينما قد يتطلب تغيير الراتنج أو المادة المضافة عمليات تنظيف ووصول واختبارات إطلاق مختلفة. استخدم تسلسل الإنتاج الفعلي، وليس متوسط عدد الألوان. دليل MPMtek للتنظيف المضبوط إجراء تغيير اللون يحدد نقاط الاحتفاظ الشائعة من مرحلة التغذية وحتى التجميع النهائي.
مقارنة بين تصميمات الخطوط المتكاملة والوحدات النمطية
لا يوجد مستوى أتمتة مثالي عالميًا للعمليات التي تتطلب تنوعًا كبيرًا في المنتجات. قارن حدود التنظيف التي يُنشئها كل تصميم.
| بنيان | قوة | المفاضلة بين التنوع العالي | الأنسب لك |
| خط إنتاج متكامل | نقل منسق وتقليل عمليات التسليم اليدوية | قد تنضم المزيد من الأسطح المتصلة إلى كل عملية تغيير. | حملات أطول بوصفات قابلة للتكرار |
| آلات منفصلة | يمكن عزل كل مرحلة وجدولتها بشكل مستقل | مزيد من المناولة وتنسيق المشغل | دفعات صغيرة وتغييرات متكررة في العمليات |
| تصميم هجين | يُؤتمت عمليات التحكم في الاختناقات المستقرة مع الاحتفاظ بمخازن مؤقتة أو حاويات قابلة للإزالة مختارة. | يتطلب ذلك ضوابط دقيقة وتحديد المواد | دفتر طلبات مختلط يحتوي على كل من الحملات والطلبات المخصصة |
راجع التفاصيل المفاضلات التلقائية والمنفصلة بين الخطوط قبل تثبيت التصميم، قد يكون الحل الهجين أكثر فائدة من اختيار أي من الخيارين المتطرفين. على سبيل المثال، يمكن للمصنع استخدام عمليات البثق والطحن المتحكم بها مع إبقاء عملية الخلط المسبق منفصلة في حاويات متحركة.
تقييم كل مرحلة من مراحل العملية للتغيير
ينبغي تقييم معدات الخلط العالي بناءً على قدرتها على الاحتفاظ بالمنتج السابق وكيفية فحص المشغلين له.
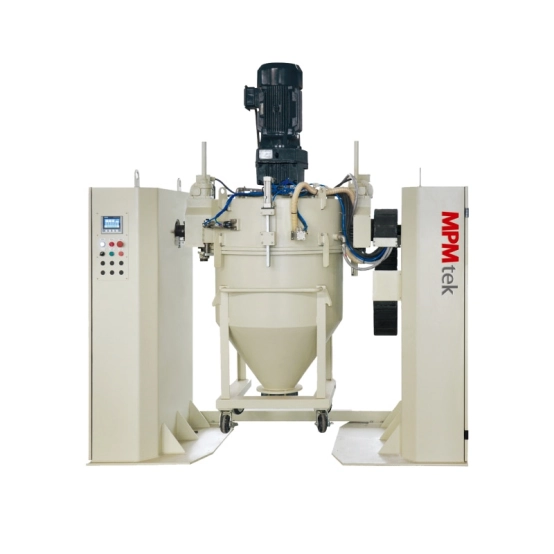
الخلط والتغذية: ألف خلاط حاوية متحرك يمكن فصل رأس الخلط عن الحاوية، مما يسمح بتحضير حاوية أخرى خارج خط الإنتاج. استفسر عن كيفية الوصول إلى الصمام، والأختام، والمحرك، والكسارة، وبرغي التغذية، وواجهة التوصيل. لا تُحسّن الحاويات الإضافية الجدولة إلا إذا تم تحديدها وتخزينها وتنظيفها وفقًا لإجراءات مُحكمة.
البثق: قارن سهولة الوصول إلى منطقة التغذية، وأعمدة اللولب، والأسطوانة، والمخرج، والقالب. اطلب توثيقًا لطريقة التنظيف والفتح الآمن للتركيبات النموذجية. لا يُعد التنظيف السريع تغييرًا كاملًا تلقائيًا؛ إذ تعتمد نقطة النهاية المطلوبة على التركيب الكيميائي، وتباين الألوان، وحدود قبول العميل.
التبريد والسحق: افحص حواف الأسطوانات، ووصلات السيور أو الشرائح، ومجموعات الكاشطات، ومداخل الكسارات، وممرات التفريغ. قد تتحول الرقائق الرقيقة العالقة في هذه النقاط إلى بقع مرئية في دفعة لاحقة باهتة اللون. تُعد الأسطح سهلة الوصول ومساحة الصيانة الكافية أهم من التصميم المدمج الجذاب.
الطحن والتجميع: حدد حدود التنظيف حول نظام طحن ACMتشمل المكونات: الفواصل الإعصارية، والمنخل، والقنوات، والوصلات المرنة، والمرشحات، والصمامات الدوارة، وحاويات المنتجات. توفر مسارات الأنابيب الطويلة والمرفقات نقاط تثبيت وفحص إضافية. استفسر عن الأجزاء التي يمكن فتحها دون التأثير على المحاذاة، وعن المرشحات والخراطيم والحاويات التي يمكن استبدالها.
لا تُخصص أجزاء التلامس، أو حتى خط إنتاج كامل، إلا إذا كان خطر التلوث وحجم العمل المتكرر يبرران ذلك. قد يكون التخصيص الانتقائي للمجموعات ذات اللون الداكن جدًا أو المعدنية أو غير المتوافقة أكثر اقتصادية من تكرار كل آلة.
احسب السعة الفعالة قبل تحديد حجم الخط
استخدم معادلة التخطيط هذه:
الناتج الفعلي (كجم/ساعة) = كتلة الدفعة القابلة للبيع (كجم) / إجمالي الوقت المنقضي (ساعة)
يشمل إجمالي الوقت المنقضي التشغيل، والتغيير، والانتظار، وأخذ العينات، والموافقة. على سبيل المثال، يحتاج خط إنتاج بطاقة إنتاجية اسمية تبلغ 300 كجم/ساعة إلى 24 دقيقة لمعالجة دفعة وزنها 120 كجم. إذا استغرق التغيير والإفراج 36 دقيقة إضافية، فإن الإنتاج الفعلي يبلغ 120 كجم/ساعة. أما إذا قلل تكوين مختلف هذا الوقت الضائع إلى 15 دقيقة، فإن الإنتاج الفعلي يصبح حوالي 185 كجم/ساعة.
120 kg / ((24 + 15) / 60) = 184.6 kg/h
هذا ليس ادعاءً للأداء. استبدل كل مدخل بتجارب موقوتة للتركيبة الفعلية، والتسلسل، والموظفين، وطريقة القبول. قم أيضًا بنمذجة مسحوق الخردة أو المسحوق الانتقالي؛ يمكن أن تكون الكتلة القابلة للبيع أقل من كتلة الدفعة.
تقييم الضوابط والسلامة والتوسع
يجب أن تمنع الضوابط أخطاء الوصفات والحاويات، وليس فقط تشغيل المحركات. حدد صلاحيات الوصفات، وتعريف الدفعات، وسجلات المعلمات، وسجل الإنذارات، والتأكد من توصيل الحاوية أو صندوق التجميع الصحيح. يجب أن يكون لقوائم التحقق من التنظيف وإصدار شهادات الجودة أسماء محددة.
تعتمد مخاطر الغبار على المواد والعملية. لذا، يلزم إجراء تقييم موثق لمخاطر الغبار، وتطبيق تدابير مناسبة لجمعه وحمايته، وتركيب حواجز واقية للآلات، وأنظمة تعشيق، وأنظمة إغلاق، وتقديم ما يثبت الامتثال لمعايير السلامة في موقع التركيب. يجب التأكد من سلامة المرافق وأحمال الشفط في كل من ظروف التشغيل العادية وأسوأها.
قبل الشراء، قم بتجربة تركيبات نموذجية على نطاق المختبر أو النطاق التجريبي، ثم تأكد من التغيرات التي تطرأ أثناء زيادة الإنتاج. قارن العينات من حيث التشتت، وحالة الرقاقة، وتوزيع حجم الجسيمات، والاسترداد، وأداء الفيلم بدلاً من افتراض زيادة الحجم الهندسي.
أسئلة متكررة
تساعد الأسئلة التالية في اختبار ما إذا كان النظام المقترح مناسبًا للإنتاج اليومي عالي التنوع بدلاً من تشغيل تجريبي واحد.
هل خط الإنتاج الأوتوماتيكي بالكامل مناسب لإنتاج المنتجات المتنوعة؟
نعم، عندما تفوق أهمية تكرار الوصفة والتحكم في عمليات النقل أهمية نطاق التنظيف المتصل الأوسع. اطلب من المورد أن يوضح عملية تغيير صعبة، وليس فقط الإنتاج المستمر لتركيبة واحدة.
هل ينبغي أن يكون لكل لون معدات مخصصة؟
عادةً لا. خصص حاويات أو فلاتر أو خراطيم أو صناديق أو خط كامل عندما تجعل شدة التلوث المتبقي وتكرار التغيير وتكلفة الرفض عملية التنظيف المشتركة غير اقتصادية.
ما هو حجم الدفعة الذي يجب تصميم خط الإنتاج بناءً عليه؟
استخدم توزيع الطلبات العادي وأصغر دفعة تجارية متكررة. قد يؤدي التصميم بناءً على أكبر طلب فقط إلى انخفاض مستوى التعبئة، أو عدم استقرار التغذية، أو زيادة النفايات الانتقالية في العمليات اليومية.
كيف ينبغي أن يؤثر تسلسل الألوان على اختيار المعدات؟
يمكن أن يقلل استخدام المنتجات المتوافقة من الألوان الفاتحة إلى الداكنة من الحاجة إلى التنظيف الروتيني. مع ذلك، يجب أن توفر المعدات إمكانية الوصول الآمن والتحقق من التغيرات الحتمية في التركيب الكيميائي أو التغيرات من الألوان الداكنة إلى الفاتحة.
ما الذي يجب اختباره قبل الشراء؟
قم بتشغيل منتجات سهلة وصعبة نموذجية. سجل الناتج والطاقة والمرافق ونفايات الانتقال ووقت التنظيف والتحرير وخطوات الوصول والعينات ونتائج حجم الجسيمات وقبول الفيلم.
قم بإعداد طلب عرض أسعار مفيد لخط إنتاج متعدد المنتجات
أرسل للموردين مصفوفة المنتجات، وأحجام الدفعات العادية والدنيا، وجداول الورديات المخططة، والتغييرات اليومية، وتسلسل الألوان، ومجموعات التركيبات، ونطاق حجم الجسيمات المستهدف، وحدود القبول، والمرافق المتاحة، ومخطط الأرضية، ومتطلبات مكافحة الغبار، وتوقعات التوسع. اطلب مخطط تدفق العمليات، وحدود المعدات، وطريقة التنظيف المتوقعة، ورسم الوصول، وبروتوكول التجربة، والافتراضات التي بُنيت عليها السعة المُقتبسة.
لمراجعة التكوين، اتصل بشركة MPMtek مع هذه المدخلات، سيكون الاقتراح القائم على مزيج الطلبات الفعلي أكثر فائدة من الاقتراح المبني على رقم واحد أقصى بالكيلوغرام/ساعة.



