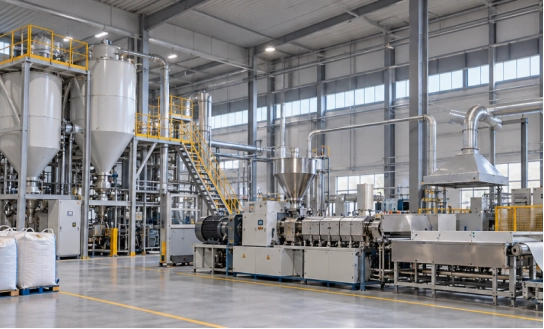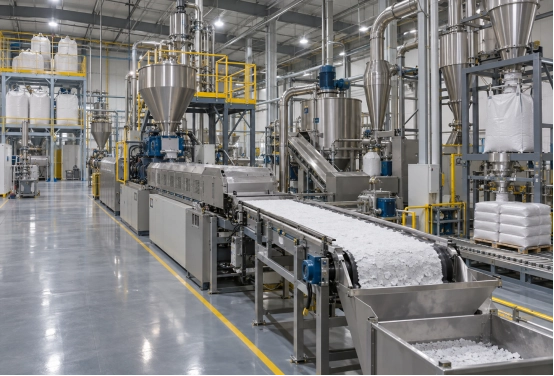
زمان تغییر رنگ به ندرت در یک تأخیر آشکار از بین میرود. این زمان در مکانهای کوچکتر ناپدید میشود: یک اکسترودر گرم که هنوز نمیتوان آن را باز کرد، پودر پشت یک پلمپ، ابزارهای گمشده یا یک بررسی کیفیت که خیلی دیر شروع میشود.
هدف واقعی صرفاً تمیز کردن سریعتر نیست. بلکه زمان بین آخرین محصول قابل قبول از یک رنگ و اولین محصول قابل قبول از رنگ بعدی است.
چرا تغییر رنگ در خط تولید پوشش پودری اینقدر طول میکشد؟
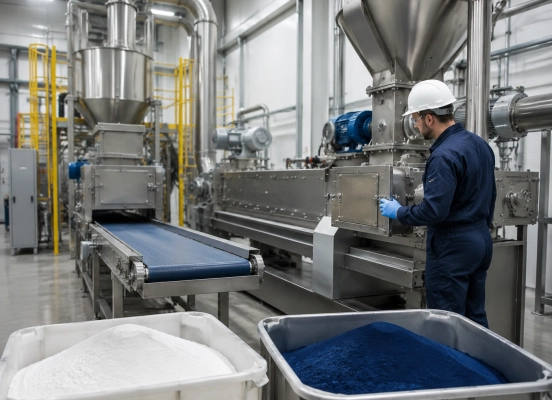
یک تغییر کامل شامل پیش اختلاط، تغذیه، اکستروژن، خنکسازی، خردایش، آسیاب، غربالگری، انتقال و جمعآوری میشود. هر بخش مواد را به طور متفاوتی نگهداری میکند.
بیشتر تأخیرها ناشی از پودر باقیمانده، خنک شدن تجهیزات، دمونتاژ و مونتاژ مجدد، پاکسازی و تأیید کیفیت است. نقاط نگهداری اغلب کوچک هستند: شیرها، پیچهای تغذیه، لبههای واشر، خمهای کانال، چرخهای طبقهبندی کننده و فیلترها.
یک کارخانه دو ساعت را برای «تمیز کردن» ثبت کرده بود، اما کمتر از ۷۰ دقیقه صرف تمیز کردن شد. زمان باقی مانده صرف خنک کردن اکسترودر، پیدا کردن درزگیرهای جایگزین و تکرار بازرسیای شد که ثبت نشده بود. این الگو غیرمعمول نیست.
قبل از پایان دوره رنگآمیزی فعلی، چه چیزهایی باید آماده شود؟
یک تغییر سریع در حالی شروع میشود که رنگ فعلی هنوز در حال اجرا است.
سایههای مشابه باید در جایی که فرمولاسیون و نیازهای مشتری اجازه میدهد، گروهبندی شوند. تبدیل رنگ سفید به خاکستری روشن معمولاً آسانتر از تبدیل رنگ سیاه به سفید است. سازگاری رزین نیز مهم است؛ اگر ترکیب شیمیایی نادیده گرفته شود، یک توالی رنگ مناسب میتواند تغییر اکستروژن دشواری ایجاد کند.
قبل از توقف تولید، فرمولاسیون بعدی، مواد اولیه، برچسبها، ظروف، ابزارها، آببندیها و فرمهای بازرسی باید از قبل در دسترس باشند. اپراتورها باید بدانند که کدام بخشها متعلق به آنهاست. کارکنان کنترل کیفیت باید بدانند که اولین نمونه انتقالی چه زمانی خواهد رسید.
یک لیست آمادهسازی عملی شامل موارد زیر است:
- دستور پخت بعدی و محدودیتهای پذیرش را تأیید کنید.
- ابزارهای خلاء مرحلهای، برسها، خراشندهها، درزگیرها و ظروف.
- مناطق تمیز کردن را به اپراتورهای نامگذاری شده اختصاص دهید.
- فیلترها، شلنگها و سطلهایی را که باید تعویض شوند، شناسایی کنید.
- در صورت نیاز، مواد پاکسازی تأیید شده را آماده کنید.
این کار باعث حذف زمان بیکاری و جلوگیری از تصمیمگیریهای عجولانه پس از توقف خط میشود.
سریعترین و ایمنترین مراحل تمیز کردن برای تغییر رنگ چیست؟
تمیز کردن باید طبق جریان عادی مواد انجام شود. یک بخش بالادستی که دیر تمیز شود میتواند مواد را به تجهیزاتی که قبلاً تأیید شدهاند، آزاد کند.
خط تولید همچنین به یک وضعیت ایمن تعریفشده نیاز دارد. قوانین قفل، محدودیتهای دما، کنترل گرد و غبار و محدودیتهای دسترسی، زمان باز شدن تجهیزات و نحوهی پیشرفت کار را تعیین میکنند.
تجهیزات پیش اختلاط و تغذیه
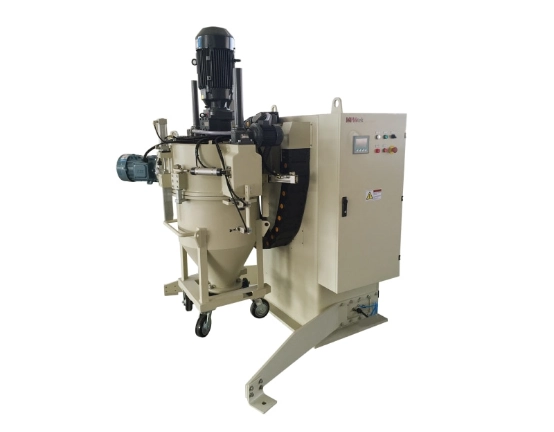
قبل از باز کردن میکسر، قیف، تغذیه کننده و شیر تخلیه، آنها را از طریق مسیر معمول محصول خالی کنید. پودر شل قبل از پخش شدن در سطوح داخلی، راحت تر جمع آوری می شود.
تمیز کردن با جاروبرقی معمولاً کنترلشدهتر از دمیدن هوای فشرده است. ابزار مخلوطکن، درز مخزن، سطح شیر، پیچ تغذیهکننده و فرورفتگیهای واشر را بررسی کنید. این نواحی در طول اجرای بعدی به آرامی مواد را آزاد میکنند.
برای تولید مقادیر کم و مکرر، ظروف مخلوطکن قابل تعویض میتوانند زمان انتظار را از فرآیند حذف کنند. MPMtek مخلوط کننده کانتینر چیدمانها به این صورت استفاده میشوند: یک ظرف میتواند به جلو حرکت کند در حالی که ظرف دیگر تمیز یا آماده میشود.
اکسترودر، تسمه خنک کننده و سنگ شکن
اکسترودر اغلب برنامهی تعویض را کنترل میکند. این دستگاه حاوی مواد گرم و فشرده است و همیشه نمیتوان بلافاصله پس از خاموش شدن، آن را بررسی کرد.
روش پاکسازی تایید شده را اجرا کنید، دستگاه را ایزوله کنید و منتظر دمای دسترسی مشخص شده بمانید. دهانه تغذیه، سطوح پیچ، خروجی سیلندر، قالب و اتصالاتی را که لایههای نازک مواد در آنها باقی مانده است، بررسی کنید.
برچیدن کامل به طور خودکار بهتر نیست. باز کردن هر بخش در طول هر تغییر میتواند باعث اتلاف نیروی کار، آسیب به آببندیها و افزایش زمان راهاندازی مجدد شود. دسترسی مورد نیاز باید به تضاد رنگ، سازگاری رزین و سوابق بازرسی قبلی بستگی داشته باشد.
تسمه خنککننده، تراشنده، لبههای غلتک و ورودی خردکن را بررسی کنید. یک تسمه تمیز همچنان میتواند چندین براده تیره را به یک دسته رنگپریده تبدیل کند. سطوح تماس صاف و مجموعههای تراشنده قابل دسترس، همانطور که در MPMtek سیستمهای خنککننده، تأیید این مرحله را آسانتر میکنند، نه اینکه صرفاً پاک کردن آن را آسانتر کنند.
آسیاب، کانالکشی و سیستم جمعآوری ACM
بخش آسیاب را از آسیاب به سمت نقطه جمعآوری نهایی تمیز کنید. آسیاب ACM، منطقه طبقهبندی کننده، سیکلون، غربال، لولهها و ظروف محصول به ترتیب.
اتصالات آستر، تیغههای طبقهبندیکننده، زانوییهای کانال، رابطهای انعطافپذیر، شیرهای دوار و فیلترها را بررسی کنید. پودر ریز مهاجرت کرده و تهنشین میشود. مواد موجود در خم کانال ممکن است فقط پس از تغییر جریان هوا ظاهر شوند.
باز شدن سریع پوششها و دسترسی آسان به مجموعههای طبقهبندیکننده، زمان بازرسی را کاهش میدهد. پیکربندیهای MPMtek ACM را میتوان با در نظر گرفتن دسترسی به تمیزکاری تنظیم کرد، که اغلب در یک کارخانه چند رنگ، ارزشمندتر از افزایش اندک در خروجی اسمی است. آسیابی که بازرسی آن دشوار است، در نهایت با فرض تمیز خواهد شد.
چگونه پاکسازی و بازرسی میتواند زمان نظافت و ضایعات مواد را کاهش دهد؟
پاکسازی باید پس از ریسک باشد، نه عادت.
تغییر از تیره به روشن ممکن است به ماده پاککننده بیشتری نسبت به دو رنگ مجاور نیاز داشته باشد. تغییر رزین ممکن است دوباره به روش متفاوتی نیاز داشته باشد. استفاده از مقدار پاککننده یکسان برای هر کار، در تغییرات آسان، مواد را هدر میدهد و ممکن است در تغییرات دشوار، مواد را تمیز کند.
نقاط بازرسی ثابت و معیارهای پذیرش واضحی تعیین کنید. عکسها، چراغهای بازرسی، آینهها و دستمالهای سفید به اپراتورها کمک میکنند تا هر بار مکانهای یکسانی را بررسی کنند.
پس از مونتاژ مجدد، مقدار محدودی از محصول را به صورت انتقالی تولید کنید و قبل از شروع بستهبندی معمولی، از آن نمونهبرداری کنید. در صورت لزوم، رنگ، لکههای قابل مشاهده، اندازه ذرات و ظاهر فیلم را بررسی کنید. پس از پایان تمیزکاری، خط تولید تعویض نمیشود. پس از تأیید بازرسی محصول جدید، خط تولید تعویض میشود.
کدام ویژگیهای تجهیزات، تغییر مکرر رنگ را آسانتر میکند؟
کارخانههایی که با رنگهای مختلف کار میکنند، باید قابلیت تمیز کردن را در کنار خروجی و قدرت موتور ارزیابی کنند.
ویژگیهای مفید عبارتند از:
- ظروف مخلوط کردن متحرک یا قابل تعویض
- سطوح تماس صاف با محصول با مناطق مرده کم
- شیرآلات، پیچهای تغذیه، آببندها و تراشندههای قابل دسترس
- بخشهای اکسترودر که بدون نیاز به باز شدن بیش از حد، باز میشوند
- مسیرهای انتقال کوتاه با زانوییهای کمتر
- دسترسی سریع به پوششهای ACM و قطعات طبقهبندیکننده
- سطلها، شلنگها و بخشهای فیلتر قابل جدا شدن
طراحی مناسب به الگوی تولید بستگی دارد. یک خط تولید طولانی که یک محصول سفید تولید میکند، نیازهای متفاوتی نسبت به یک تولیدکننده قراردادی که در هر شیفت هشت رنگ تولید میکند، دارد.
وقتی یک خط تولید MPMtek برای تولید در دستههای کوچک پیکربندی میشود، سوال مفید نه تنها این است که «دستگاه چقدر سریع است؟» بلکه این است که «کدام قطعات باید بین رنگها باز شوند و این کار چقدر طول میکشد؟» این پاسخ بر چیدمان، استراتژی کانتینر، مسیریابی کانالها و فضای دسترسی تأثیر میگذارد.
چگونه میتوانید عملکرد تغییر رنگ را استانداردسازی و اندازهگیری کنید؟
تغییری که به یک اپراتور باتجربه وابسته باشد، یک فرآیند کنترلشده نیست.
برای تغییرات کمخطر، متوسط و پرخطر، رویههای جداگانهای ایجاد کنید. زمان صرفشده برای خنکسازی، تمیزکاری، دمونتاژ، انتظار، مونتاژ مجدد، پاکسازی و تأیید کیفیت را ثبت کنید. طولانیترین تأخیر اغلب جایی نیست که تیم انتظار دارد.
سه شماره را دنبال کنید:
- زمان از آخرین محصول خوب تا محصول خوب بعدی
- وزن مواد پاکسازی شده و رد شده
- نرخ قبولی در اولین آزمون
تغییرات غیرمعمول و طولانی را در کنار خط بررسی کنید، در حالی که جزئیات هنوز تازه هستند. ده دقیقه مشاهده مستقیم اغلب اطلاعات بیشتری از یک جدول ماهانه را آشکار میکند.
تغییر رنگ زمانی بهبود مییابد که برنامهریزی، دسترسی به تجهیزات، ترتیب تمیز کردن و معیارهای پذیرش از یکدیگر پشتیبانی کنند. برای یک دستگاه جدید یا ارتقا یافته خط تولید MPMtekاین جزئیات باید قبل از تعیین چیدمان مشخص شوند. اضافه کردن فضای تمیزکاری بعداً دشوار است.
سوالات متداول
س: تغییر رنگ پوشش پودری چقدر باید طول بکشد؟
هیچ هدف جهانی وجود ندارد. اندازه خط، کنتراست رنگ، سیستم رزین، دسترسی به تجهیزات و الزامات بازرسی، همگی مهم هستند. یک معیار مفید، زمان قابل تکرار کارخانه برای هر کلاس تغییر است.
س: آیا میتوان از هوای فشرده برای تمیز کردن استفاده کرد؟
فقط تحت رویه کنترل گرد و غبار مصوب کارخانه. جارو برقی کشیدن آسانتر است. هوای فشرده میتواند پودر را به مناطق پنهان منتقل کند یا ابر گرد و غبار معلق در هوا ایجاد کند.
س: آیا برای هر تغییر رنگ، اکسترودر باید کاملاً از هم جدا شود؟
معمولاً نه. برچیدن کامل باید به خطر آلودگی، سازگاری فرمولاسیون، طراحی تجهیزات و سابقه بازرسی بستگی داشته باشد.
س: سریعترین راه برای کاهش زمان تغییر چیست؟
یک تغییر کامل را دقیقه به دقیقه اندازهگیری کنید. اولین بهبود مفید اغلب آمادهسازی بهتر، هماهنگی خنکسازی یا نظم بازرسی است - نه مسواک زدن سریعتر.