
In un impianto di verniciatura a polvere, l'estrusore è la fase in cui una formula si trasforma in un prodotto. Il lotto arriva come una pre-miscela secca ed esce come una massa fusa uniforme, e ciò che accade nel mezzo determina in gran parte come la polvere verrà macinata, setacciata, fatta scorrere e spruzzata in seguito. L'estrusione svolge tre funzioni contemporaneamente: fondere la resina, disperdere pigmenti e additivi e spingere la massa fusa attraverso la filiera a una viscosità controllata. Pertanto, quando una qualsiasi di queste funzioni non è corretta, ne conseguono difetti a valle: colori striati, granulometria incontrollata, scarsa fluidità. Il mulino non può correggere una dispersione inadeguata e la setacciatura non può ripristinare la brillantezza persa nel cilindro.
1. Temperatura della zona della canna
La temperatura della zona determina la viscosità del fuso, e quest'ultima controlla quasi tutto il resto: la bagnabilità del pigmento, la fluidità della miscela e l'aspetto del filamento all'uscita della filiera. Se la temperatura è troppo bassa, la resina non è completamente fusa, lasciando grumi che in seguito si manifestano come particelle grossolane. Se è troppo alta, gli additivi si degradano, i pigmenti si spostano e i sistemi reattivi possono iniziare a reticolare nel cilindro, dando origine al classico estruso gelatinoso e fibroso.
Regola pratica: considera il profilo della zona, non un singolo numero, come parametro. I sistemi in poliestere in genere funzionano a circa 110–150 °C a seconda del grado, ma conferma sempre con i dati del tuo fornitore di resina. Mantieni graduali i cambiamenti da zona a zona in modo che la fusione sia completamente sviluppata dalla sezione di dosaggio. La nostra guida su come la velocità di riscaldamento influisce sull'efficienza e sulla qualità dell'estrusione approfondisce questi compromessi.
2. Velocità della vite
La velocità della vite determina la sollecitazione di taglio a cui è sottoposto il materiale e il tempo di permanenza nel cilindro. Aumentandola, si ottiene maggiore energia di miscelazione, utile per i pigmenti difficili da disperdere, ma anche più calore e un tempo di permanenza più breve, quindi i valori impostati ieri per la zona potrebbero risultare troppo elevati oggi. Diminuendola, la dispersione ne risente.
Regola pratica: modificare la velocità della vite gradualmente e lasciare che la linea si stabilizzi prima di giudicare il risultato. Non compensare mai un problema di viscosità aumentando silenziosamente la velocità delle viti: in questo modo si maschera la causa e si brucia il materiale.
3. Velocità di alimentazione
La velocità di alimentazione determina la produttività e modifica direttamente il carico termico nel cilindro: il calore proviene sia dai riscaldatori di zona che dal taglio meccanico, quindi quando la velocità di alimentazione aumenta bruscamente, la temperatura del fuso la segue con un ritardo di diversi minuti. Gli aumenti rapidi sono la causa usuale di "particelle fredde" – grumi sottofusi che diventano particelle di dimensioni eccessive nella polvere finale – mentre un alimentatore insufficiente provoca un flusso pulsante e striature.
Regola pratica: modificare gradualmente la velocità di alimentazione e, dopo una rampa, destinare il primo materiale a una rimacinazione anziché inserirlo nel flusso di prodotto.
4. Contropressione
La contropressione sulla filiera mantiene il fuso compattato e omogeneo all'uscita dal cilindro. Se troppo bassa, il filamento collassa in modo non uniforme, con conseguenti variazioni di lucentezza e densità della polvere tra i diversi lotti. Se eccessiva, il tempo di permanenza si allunga e il fuso si riscalda: una formula sensibile può degradarsi anche se ogni zona presenta valori perfetti.
Regola pratica: individua il livello in cui il filamento è stabile e uniforme, quindi impostalo nella ricetta; un punto di riferimento ripetibile è più importante del numero esatto.
5. Viscosità della resina fusa
Questo parametro si seleziona al momento della scelta della resina, non sul pannello di controllo. Una resina a bassa viscosità si estrude facilmente ma offre una coppia di miscelazione inferiore; una ad alta viscosità richiede più calore e una maggiore forza di taglio. Due formule con impostazioni identiche possono comportarsi in modo molto diverso se le resine utilizzate sono differenti.
Regola pratica: ogni volta che si cambia il tipo di resina o il fornitore, è necessario convalidare nuovamente l'intero set di parametri. Piccole differenze di viscosità tra lotti della stessa resina sono una causa comune e spesso nascosta del problema "la stessa ricetta produce polveri diverse".
6. Configurazione della vite e del blocco impastatore
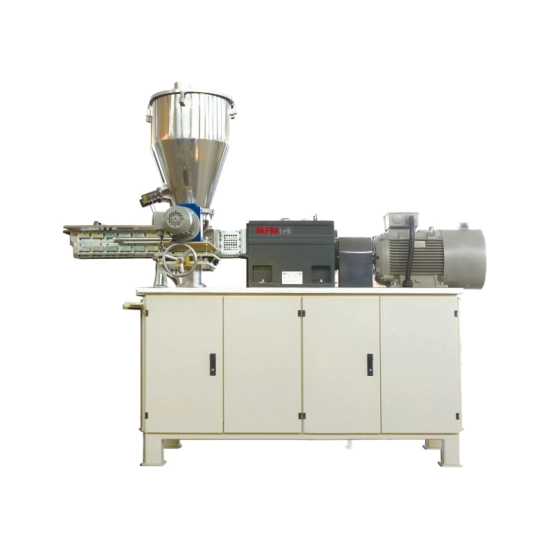
La geometria della vite determina dove avviene il taglio lungo il cilindro: gli elementi di alimentazione spostano il materiale, i blocchi di impasto separano gli agglomerati di pigmento e la loro disposizione definisce il profilo di taglio. Una configurazione troppo aggressiva distrugge gli additivi delicati; troppo delicata, e gli agglomerati di pigmento sopravvivono in modo tale che nessuna fase successiva possa eliminarli completamente. Segmenti modulari sulla verniciatura a polvere estrusori a vite doppie ti permette di abbinare il profilo a ciascuna formula.
Regola pratica: abbinare la configurazione all'ingrediente con la maggiore difficoltà di dispersione, quindi verificare con un test di dispersione sulla striscia raffreddata: la maculatura del pigmento è il test visivo più rapido disponibile.
7. La coppia come segnale di allarme precoce
La coppia è il parametro da monitorare, non da impostare. Rappresenta la lettura diretta della resistenza alla fusione da parte della macchina, reagendo alle variazioni di temperatura di alimentazione, viscosità, usura della vite e accumulo di materiale più rapidamente di qualsiasi test sul prodotto. Un lento aumento spesso preannuncia un incremento della viscosità o un accumulo di materiale prima che il colore o la lucentezza mostrino un problema; un calo improvviso può indicare un riempimento insufficiente.
Regola pratica: registrare la coppia per ogni lotto rispetto all'ultima buona esecuzione della stessa formula e indagare sulla deriva oltre una piccola banda normale invece di aspettare un test del prodotto fallito. La nostra guida su perché la coppia dell'estrusore continua a fluttuare copre le cause principali più comuni.
Come bilanciare parametri contrastanti
I sette parametri sono interconnessi: l'aumento della temperatura riduce la viscosità, l'aumento della velocità della vite genera calore e l'aumento della velocità di avanzamento amplia il budget termico. Modificare un parametro alla volta, nell'ordine temperatura, velocità della vite, velocità di avanzamento: i primi due determinano le condizioni da cui dipende il terzo. Dopo ogni modifica, attendere che la coppia e il filamento si stabilizzino, quindi registrare l'intero set nella ricetta in modo da poter richiamare con precisione un lotto di successo anziché ricordarlo approssimativamente.
Domande frequenti
Gli operatori pongono alcune domande ricorrenti su queste impostazioni. Ecco le risposte dirette alle più comuni.
Perché la mia polvere estrusa ha un colore non uniforme?
Solitamente il problema risiede a monte: velocità di alimentazione instabile, temperatura della zona troppo bassa per una fusione completa o dispersione che non ha raggiunto i cluster di pigmento. Controllare il filamento prima della macinazione: se presenta macchie, correggere prima le impostazioni di estrusione.
Di quante zone di riscaldamento ho bisogno per la mia formula?
Un maggior numero di zone offre un controllo più preciso sul profilo di fusione, aspetto fondamentale per i sistemi reattivi o termosensibili; le formule semplici funzionano bene anche con un numero inferiore di zone. Se la vostra gamma comprende entrambi i tipi di sistemi, una macchina con allocazione flessibile delle zone rappresenta l'investimento più sicuro.
Qual è un metodo sicuro per testare una nuova impostazione di parametro?
Eseguire una piccola produzione, destinare il primo materiale dopo la stabilizzazione alla rimacinazione o allo scarto e confrontare la dispersione, l'aspetto del filamento e la coppia con la ricetta di riferimento. Solo analizzando una variabile alla volta è possibile identificare quale modifica ha causato l'effetto.
Devo far funzionare l'estrusore alla massima potenza?
No. Lavorare vicino al limite della macchina non lascia margine termico: anche una minima variazione della temperatura del materiale o dell'ambiente spinge il profilo di fusione fuori dall'intervallo consentito, e la qualità ne risente prima ancora della produzione. La maggior parte delle linee funziona al meglio con una certa capacità di riserva.
Come faccio a capire quando i valori di coppia di serraggio mi stanno avvertendo?
Confronta i dati con quelli storici, non con un valore assoluto. Un aumento graduale con la stessa formula indica un incremento della viscosità o un accumulo di residui; un calo improvviso indica un riempimento insufficiente. Registra ogni lotto e analizza l'andamento dopo le modifiche alle materie prime.
Ottieni assistenza per la tua configurazione di estrusione
Se stai configurando una nuova linea o risolvendo un problema su una linea esistente, contattare MPMTek comunicaci la tua famiglia di formule e la capacità target: sistema di resina, portata in kg/h e le specifiche del prodotto che devi contenere. Ti consiglieremo la configurazione giusta, da un singolo estrusore rivestimento a polvere per una linea di produzione completa.



