
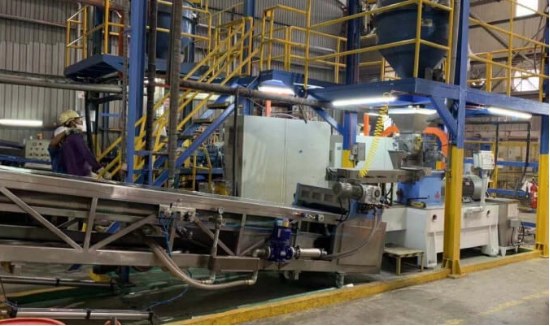
Uma linha de produção de revestimento em pó é um processo interligado. Pré-mistura, extrusão, resfriamento, britagem, moagem, classificação, peneiramento e embalagem devem operar em taxas compatíveis. Um desvio em uma etapa geralmente se manifesta como um problema maior posteriormente. Uma pré-mistura inadequada pode sobrecarregar a extrusora. Um resfriamento insuficiente pode reduzir a produção do moinho ACM. Configurações incorretas do classificador podem prejudicar o desempenho da pulverização.
Uma boa resolução de problemas significa encontrar o primeiro ponto instável no processo. Essa abordagem funciona melhor do que analisar apenas o defeito final.
12 problemas comuns em linhas de produção de pintura a pó
1. Pré-mistura irregular ou manchas de cor
Listras visíveis de pigmento, pequenos aglomerados ou variações de cor geralmente indicam pré-mistura inadequada. Verifique o nível de enchimento do lote, o tempo de mistura, a sequência de alimentação da matéria-prima e a condição da lâmina.
Um excesso de enchimento misturador de revestimento de pó Não consegue gerar movimento suficiente do material, enquanto a mistura excessiva pode elevar a temperatura do material. Utilize uma massa de lote consistente, siga uma sequência de alimentação fixa e inspecione as lâminas quanto a desgaste ou acúmulo de material antes de ajustar a extrusora.
2. Ponte de matérias-primas ou alimentação irregular
A formação de pontes na tremonha causa alimentação irregular no... extrudor de tornozelo gêmeoOs sinais típicos incluem torque flutuante, produção instável e mudanças repentinas no fluxo de fusão.
Verifique se as matérias-primas contêm umidade, compactam-se facilmente ou apresentam baixa fluidez. Limpe a tremonha e a entrada de alimentação, remova o material acumulado e verifique a vazão do alimentador. Formulações com fluxo difícil podem exigir alimentação controlada em vez de apenas alimentação por gravidade.
3. O torque da extrusora oscila durante a produção.
Uma produção estável mantém o torque da extrusora dentro de uma faixa relativamente estreita. Variações constantes geralmente decorrem de taxas de alimentação irregulares. Também podem ser causadas por uma pré-mistura inadequada. Temperaturas incorretas no cilindro ou velocidades de rosca inadequadas criam o mesmo efeito.
Verifique primeiro o alimentador. Compare a taxa de alimentação, a carga do motor, a velocidade da rosca e os dados de temperatura com um lote estável. Altere um parâmetro de cada vez, pois uma velocidade de rosca mais alta também pode aumentar o calor gerado pelo cisalhamento.
4. A extrusora de rosca dupla fica bloqueada
O entupimento da extrusora pode ser causado por cura prematura, alimentação excessiva, baixa temperatura do cilindro ou material endurecido deixado no interior após o desligamento. Os sinais de alerta incluem aumento rápido do torque e redução da vazão.
Pare imediatamente a alimentação se o torque aumentar repentinamente. Não force o material através da máquina. Siga a sequência correta de desligamento e limpeza e, em seguida, verifique o perfil de temperatura, a taxa de alimentação e o tempo de residência. Bloqueios repetidos geralmente indicam que as configurações ou a configuração da rosca não correspondem à formulação.
5. O extrudado está superaquecido ou parcialmente curado.
O material que aquece demais pode apresentar descoloração. Podem aparecer partículas queimadas. A viscosidade aumenta. O fluxo fica comprometido e o brilho diminui. Altas temperaturas no cilindro, alta velocidade da rosca ou longo tempo de residência geralmente causam esses problemas.
A temperatura exibida no cilindro nem sempre corresponde à temperatura real de fusão. Verifique o material descarregado sempre que possível e reduza as temperaturas gradualmente. O objetivo é a dispersão completa sem iniciar a reação de cura.
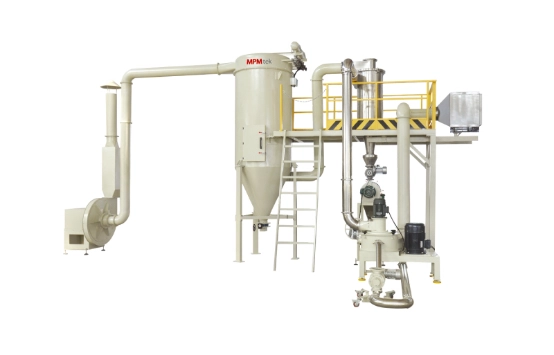
6. A espessura da folha extrudada é irregular.
A espessura irregular das lâminas cria flocos com diferentes taxas de resfriamento e fragilidade. Áreas espessas permanecem aquecidas, enquanto áreas finas podem se tornar muito quebradiças. Isso produz uma carga instável no britador e uma moagem inconsistente.
Inspecione a folga, o alinhamento, a pressão e a condição da superfície do rolo de resfriamento. Confirme também se a saída da extrusora está estável. Se o fluxo de material da matriz for pulsante, a seção de resfriamento não conseguirá formar uma folha uniforme, independentemente das configurações da esteira.
7. O extrudado adere à esteira de resfriamento.
O material que adere à correia de resfriamento geralmente ainda está muito quente. Pode não resfriar rápido o suficiente. Chapas grossas, alta velocidade da correia, fluxo de ar fraco ou baixo fluxo de água de resfriamento podem causar o mesmo problema.
Verifique a superfície da correia e o desempenho real de resfriamento. Reduza a espessura da folha ou a velocidade da correia quando necessário. O extrudado deve estar completamente sólido antes da trituração. Aparas quentes e flexíveis aumentam o acúmulo e dificultam a formação de grumos. Moagem ACM menos estável.
8. O moinho ACM produz partículas finas em excesso.
O excesso de partículas finas reduz as taxas de recuperação. Elas prejudicam o fluxo de pó e o desempenho da reciclagem. Alta velocidade do rotor, alta velocidade do classificador, baixa taxa de alimentação ou cavacos muito quebradiços geralmente causam esse excesso.
Analise os valores de D10, D50 e D90 em vez de confiar apenas no tamanho médio das partículas. Ajuste as velocidades de moagem e classificação em pequenos incrementos, mantendo um fluxo de ar estável. Uma taxa de alimentação muito baixa pode causar moagem excessiva, pois as partículas permanecem na zona de moagem por muito tempo.
9. A distribuição do tamanho das partículas é muito ampla.
Uma ampla distribuição de tamanho de partículas pode conter tanto partículas grandes demais quanto partículas finas em excesso, afetando a fluidização, a eficiência de transferência, a formação do filme e a aparência da superfície.
Primeiro, verifique o tamanho dos chips e a consistência do resfriamento. Em seguida, inspecione o fluxo de ar, a velocidade do classificador, a condição do rotor e o desgaste interno. Teste o tamanho das partículas durante a produção para que a deriva possa ser corrigida antes da conclusão do lote.
10. A produção de usinas ACM diminui ao longo do tempo.
Uma redução gradual na capacidade do moinho geralmente está relacionada a filtros obstruídos, acúmulo interno de pó, fluxo de ar insuficiente, alimentação pegajosa ou peças de moagem desgastadas. O aumento da carga do motor ou da temperatura do moinho costuma ocorrer simultaneamente.
Compare as leituras atuais de pressão, fluxo de ar e carga com os dados operacionais normais. Limpe os filtros, dutos e superfícies internas e inspecione o sistema de coleta de poeira. Verifique também a temperatura dos cavacos, pois o material aquecido pode amolecer e aderir dentro do moinho.
11. O moinho produz ruído ou vibração excessivos.
Vibrações anormais podem ser causadas por desequilíbrio do rotor, rolamentos desgastados, fixadores soltos, objetos estranhos ou acúmulo irregular de material nas peças rotativas.
Antes de retomar a produção, pare a máquina e inspecione-a. Verifique os rolamentos, o balanceamento do rotor, os parafusos de fixação e as folgas internas. Remova quaisquer depósitos e certifique-se de que nenhum material estranho e duro tenha entrado no moinho. A operação sob vibração severa pode danificar rolamentos, vedações, eixos e a carcaça do moinho.
12. Ocorre contaminação de cor entre lotes
A contaminação por cor geralmente provém de resíduos deixados no misturador, extrusora, seção de resfriamento, triturador, moinho ACM, tubulações, filtros ou peneira. Superfícies riscadas e zonas mortas dificultam a limpeza.
Utilize um procedimento de limpeza documentado e inspecione os pontos de acúmulo ocultos. Sempre que possível, organize as cores da mais clara para a mais escura. Preste atenção especial à matriz da extrusora, às bordas da correia, ao revestimento do moinho, ao classificador, ao ciclone e ao sistema de filtragem.
Como prevenir problemas recorrentes na linha de produção
Registre os dados operacionais de cada lote estável e use-os como referência. Parâmetros úteis incluem tempo de mistura, peso do lote, taxa de alimentação, torque da extrusora, velocidade da rosca, temperaturas do cilindro, velocidade da correia, velocidade do rotor, velocidade do classificador, fluxo de ar e resultados de tamanho de partícula.
A manutenção preventiva deve abranger as pás do misturador, parafusos, rolamentos, rolos, correias, filtros, vedações, peças de moagem e componentes elétricos. Os operadores devem ser treinados para reconhecer sinais de alerta precoce, como aumentos graduais de torque, variações de temperatura, perda de fluxo de ar, ruídos incomuns ou acúmulo de material.
O misturador, extrusora, transportador de refrigeraçãoO britador, o moinho ACM, a peneira e o sistema de coleta de pó também devem ter capacidades adequadas. A seção mais lenta determinará a produção real de toda a linha.
Perguntas Frequentemente Fazidas
P: O que os operadores devem verificar primeiro quando a saída da linha cai repentinamente?
Localize o ponto onde o material começa a se acumular. Compare a taxa de alimentação, a carga do motor, a temperatura, a pressão e o fluxo de ar atuais com os dados de um lote normal. Verifique a máquina anterior antes de alterar as configurações da máquina posterior. Uma queda na produção do moinho de ACM, por exemplo, pode começar com resfriamento inadequado ou extrusão instável.
P: Com que frequência uma linha de produção de pintura a pó deve ser limpa?
As superfícies em contato com o produto devem ser limpas sempre que houver troca para uma cor ou formulação incompatível. Filtros, vedações, parafusos, rotores, classificadores, peneiras, rolamentos e dutos devem ser inspecionados de acordo com as horas de operação e as condições reais de produção. Trocas de cores com alto contraste exigem um procedimento de limpeza mais detalhado do que a produção de cores semelhantes.
Construa uma linha de produção de revestimento em pó mais estável com a MPMtek.
A produção estável de revestimento em pó depende da seleção correta de máquinas, capacidade equilibrada, controle de processo confiável e acesso prático para manutenção. A MPMtek fornece misturadores, extrusoras de dupla rosca, transportadores de resfriamento, britadores, moinhos ACM, máquinas de colagem, equipamentos de laboratório e linhas de produção completas de revestimento em pó.
Você está enfrentando problemas como produção instável, tamanho de partículas inconsistente ou tempo de inatividade frequente?
Envie à MPMtek o tipo da sua formulação., capacidade alvo e desafios de produção atuais. Nossa equipe de engenharia pode ajudar a avaliar a configuração de seus equipamentos e recomendar uma solução personalizada para a produção de pintura a pó.



