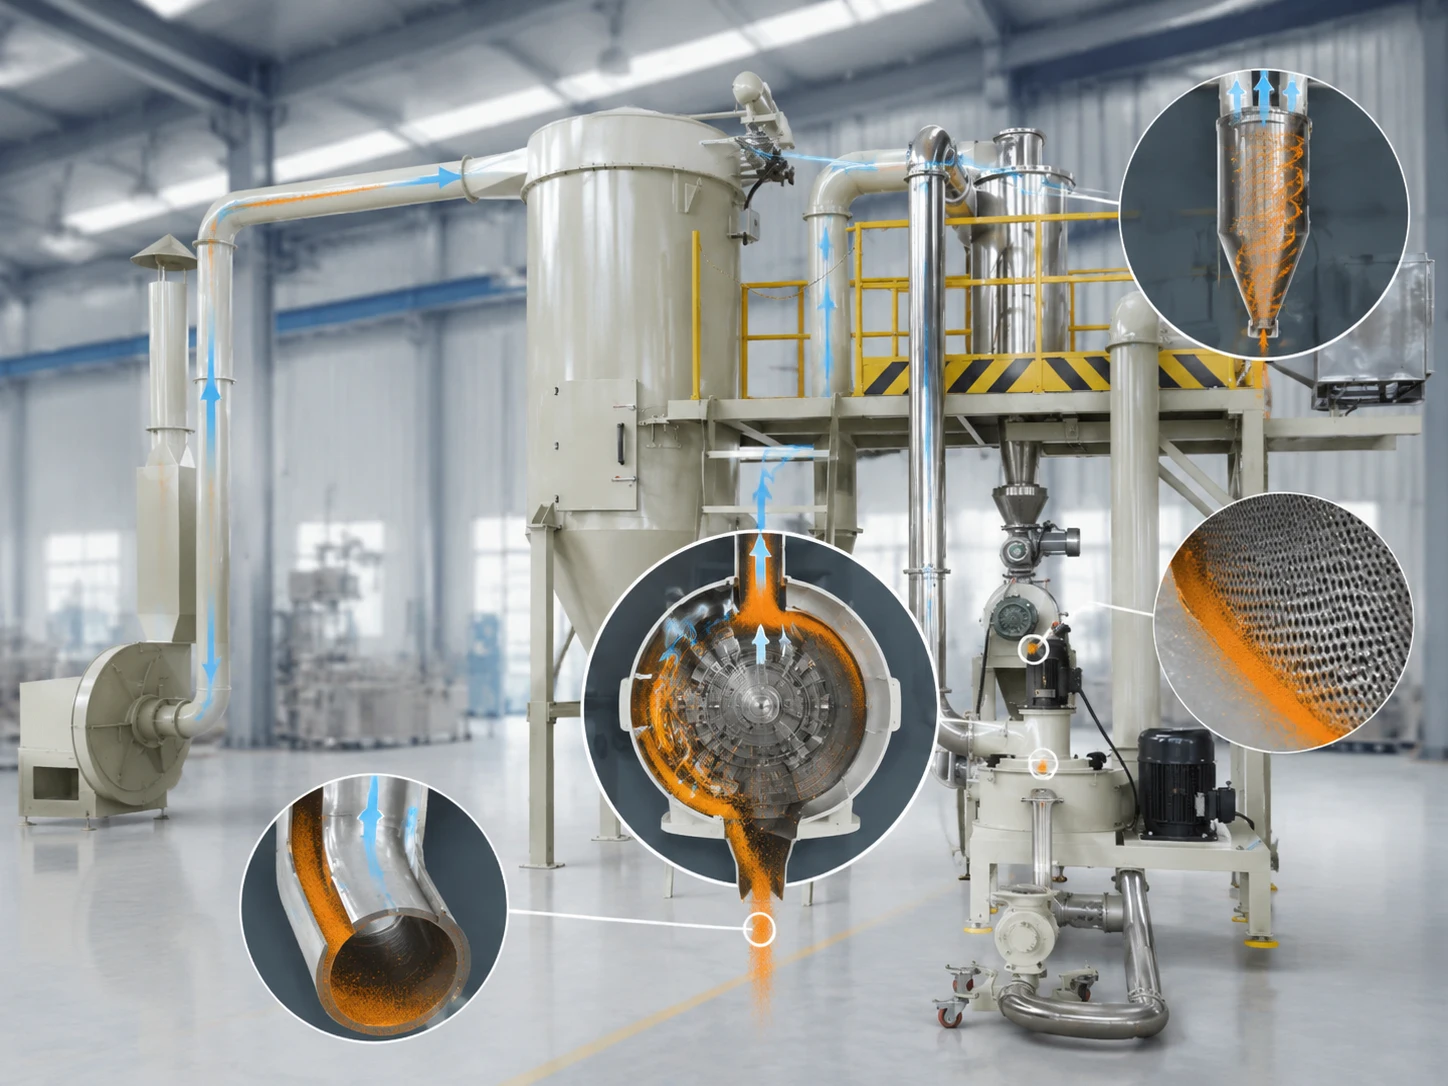
Acúmulo de pó dentro de um Fabricante ACM Raramente começa com um bloqueio completo. Aparece como uma fina camada atrás da roda classificadora, um depósito perto da saída ou um aumento lento na corrente do motor. A produção diminui. O tamanho das partículas varia. Na maioria dos casos, o calor, o fluxo de ar, a alimentação, a condição do material ou o desgaste mecânico fizeram com que o sistema saísse da faixa estável.
O que causa o acúmulo de pó dentro de um moinho ACM?
O próprio depósito fornece pistas. Poeira solta sugere fluxo de ar fraco; uma camada dura ou brilhante geralmente sugere calor.
Calor excessivo e amolecimento do pó
A moagem gera calor. Se o ar comprimido do processo não conseguir dissipá-lo com rapidez suficiente, as partículas de resina amolecem e aderem ao revestimento, rotor, roda classificadora ou área de descarga.
Um padrão comum surge após algumas horas: a temperatura de saída aumenta enquanto a produção diminui. Cavacos extrudados quentes podem causar o mesmo resultado, portanto, devem ser completamente resfriados antes da moagem.
Umidade, ração coesa e partículas finas
A umidade aumenta a coesão. A condensação em uma tremonha ou condições de armazenamento úmidas podem criar aglomerados macios que se espalham contra as superfícies internas.
Partículas finas se acumulam ao redor de vedações, juntas e áreas de baixa velocidade. Uma vez formada uma camada fina, mais pó adere a ela. O tamanho irregular dos cavacos também cria breves períodos de sobrecarga, mesmo quando a taxa de alimentação média parece aceitável.
Fluxo de ar restrito e desgaste mecânico
O ar de processo lida com resfriamento, transporte, classificação e descarga, razão pela qual a estabilidade do processo de classificação do ar A condição da câmara de moagem é tão importante quanto o estado do equipamento. Um filtro obstruído, um ciclone sobrecarregado, uma peneira bloqueada, um duto restrito ou uma válvula rotativa com defeito podem reduzir o fluxo de ar em todo o sistema.
Revestimentos riscados, vedações danificadas e peças desgastadas do classificador criam pontos de retenção. Depósitos que se formam repetidamente em um mesmo local exigem uma inspeção mecânica, e não apenas uma limpeza superficial.
Como os operadores podem detectar o acúmulo de pó antes que o moinho fique bloqueado?
Fique atento a mudanças no padrão operacional normal:
- Corrente crescente do motor
- Temperatura de saída mais alta
- Menor vazão com a mesma configuração do alimentador
- Vácuo instável ou pressão diferencial
- Partículas mais grossas ou maior variação no tamanho das partículas
- Vibração, ruído ou limpeza frequente da peneira novos problemas.
Mantenha uma linha de base para cada formulação: taxa de alimentação, corrente, velocidade do classificador, temperatura, pressão e produção. Um pequeno desvio pode exigir apenas uma breve inspeção. Se não for corrigido, pode custar metade de um turno.
Como deve ser preparado o material de alimentação antes de entrar no moinho ACM?
A moagem estável começa a montante.
Os cavacos extrudados devem estar frios, secos e razoavelmente uniformes. Uma seleção correta é essencial. correia de resfriamento para revestimento em pó O extrudado deve ser resfriado a uma temperatura estável antes da trituração e moagem. Grumos muito grandes precisam ser removidos ou triturados. Materiais pegajosos, parcialmente fundidos ou úmidos não devem ser enviados ao moinho para "ver se passam". Geralmente, não passam sem problemas.
O alimentador deve fornecer um fluxo contínuo. Surtos repentinos preenchem a zona de moagem mais rapidamente do que o sistema de ar consegue transportar o material. A carga do motor aumenta, a circulação acelera e, consequentemente, a temperatura também.
O armazenamento também é importante. Os cavacos mantidos perto de uma área de produção aquecida podem entrar no moinho mais quentes à tarde, embora as configurações permaneçam inalteradas.
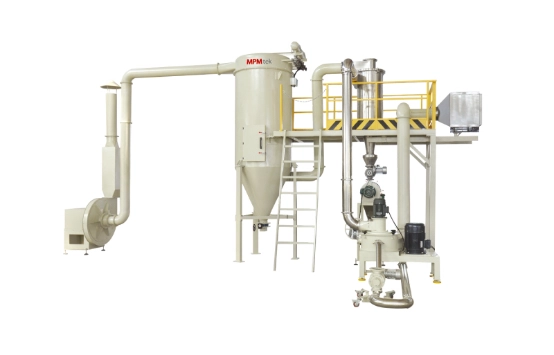
Quais configurações do moinho ACM ajudam a evitar que o pó grude?
Nenhuma configuração isolada impede o acúmulo de material. O fluxo de ar, a taxa de alimentação, a velocidade do rotor, a velocidade do classificador e a temperatura devem permanecer equilibrados.
Como o fluxo de ar e a pressão do sistema devem ser controlados?
O fluxo de ar deve remover tanto o pó quanto o calor. Filtros, dutos, seções do ciclone, entradas de ar e componentes de descarga devem permanecer desobstruídos.
Monitore a pressão durante a produção, não apenas após quedas na produção. Restringir o fluxo de ar para obter um produto mais fino pode aumentar o tempo de residência e a saturação interna. Um pó mais fino não é útil quando o moinho precisa ser aberto duas vezes por turno.
Como equilibrar a taxa de alimentação, a velocidade do rotor e a velocidade do classificador?
Aumente a alimentação gradualmente, monitorando a corrente, a temperatura e a pressão. A configuração do alimentador, por si só, não indica a carga real.
Uma maior velocidade do rotor aumenta a energia de moagem e gera mais calor. Uma maior velocidade do classificador pode manter as partículas grossas em circulação por mais tempo. Aumentar ambas sem fluxo de ar suficiente é uma causa comum de acúmulo de material.
Quando a corrente e a temperatura aumentam simultaneamente, reduzir a alimentação costuma ser a resposta mais sensata. Aumentar a velocidade pode recuperar a produção temporariamente, mas geralmente resulta em um depósito mais duro.
Como manter a temperatura de moagem estável?
A estabilidade da temperatura depende de ar de processo frio, filtros limpos, alimentação constante e carga adequada. Monitore a temperatura de saída em vez de observar apenas o limite de alarme. Formulações sensíveis ao calor podem exigir ar de entrada mais frio ou menor vazão em climas quentes.
Um moinho operando ligeiramente abaixo da capacidade máxima geralmente produz mais pó utilizável durante um turno completo.
Qual é a maneira correta de limpar o acúmulo de pó em um moinho ACM?
Interrompa a alimentação e permita que o sistema remova o material residual. Isole todas as fontes de energia seguindo o procedimento de bloqueio aprovado. Siga as normas de segurança contra poeira e explosões do local antes de abrir o moinho.
Limpe todo o caminho do produto:
- Aplique vácuo na câmara, no rotor, no revestimento e na área do classificador.
- Inspecione as entradas de ar, passagens de descarga, dutos, ciclone, peneira e filtros.
- Remova os depósitos das juntas, cantos, vedações e atrás das peças removíveis.
- Verifique se há arranhões, bordas desgastadas, vedações danificadas e componentes soltos.
Raspadores de metal duro podem danificar superfícies e criar novos pontos de retenção. Não introduza água ou líquido de limpeza, a menos que o equipamento seja projetado para limpeza úmida. Antes de reiniciar, verifique se a montagem está correta e se a rotação é livre.
Qual o cronograma de manutenção preventiva que reduz o acúmulo recorrente de resíduos?
A frequência de manutenção deve ser compatível com a formulação, o tempo de funcionamento, o nível de pó fino e a frequência de troca de cor.
Registre a corrente, a temperatura, a pressão e a vazão a cada turno. Inspecione as áreas de retenção após lotes difíceis ou mudanças de cor. Verifique regularmente os filtros, peneiras, entradas de ar e válvulas rotativas. Durante paradas programadas, examine as lâminas do classificador, os elementos de moagem, os revestimentos, as vedações e as conexões dos dutos.
Fotografe os depósitos repetidos. Sua forma e posição costumam ser mais úteis do que uma anotação dizendo "moinho sujo".
Quando o acúmulo de pó indica um problema maior no equipamento?
O acúmulo de resíduos que retorna logo após a limpeza não é um problema de limpeza.
O ventilador ou filtro pode estar subdimensionado. O moinho pode estar operando além de sua capacidade prática. A configuração pode não ser adequada para uma formulação sensível ao calor ou altamente reativa.
Temperaturas elevadas persistentes com alimentação reduzida, pressão negativa instável, desgaste irregular ou depósitos repetidos justificam uma revisão do sistema. Avalie o alimentador, o moinho, o ciclone, a peneira, o filtro, o ventilador, a tubulação e os controles em conjunto.
Quando a restrição envolve mais do que o moinho, o linha de produção completa de pintura a pó A solução deve ser revista em vez de substituir componentes individuais isoladamente.
Conclusão: Como os fabricantes podem manter uma fábrica de ACM limpa e produtiva?
Um moinho ACM limpo geralmente resulta de alimentação fria e uniforme, fluxo de ar suficiente, velocidades balanceadas, carregamento controlado e atenção às tendências operacionais. Quando o acúmulo continua, o processo ou a configuração do equipamento precisam ser examinados mais detalhadamente.
Contacte MPMtek Avaliar a formulação, o tamanho de partícula alvo, a capacidade e o cronograma de mudança de cor, além de discutir um sistema de moagem de ACM adequado ou uma linha de produção completa de revestimento em pó.
FAQ
P: Com que frequência uma fresadora ACM deve ser limpa?
Inspecione o produto após alterações de cor, formulações pegajosas, aumentos anormais de temperatura ou perda perceptível de rendimento. Um intervalo fixo no calendário raramente é suficiente.
P: Aumentar o fluxo de ar pode remover o acúmulo existente?
Pode remover pó solto, mas depósitos compactados ou amolecidos normalmente exigem a paralisação do processo e limpeza física.
P: Por que o acúmulo ocorre apenas com determinadas formulações?
Resinas, pigmentos, cargas e aditivos alteram o comportamento de amolecimento, a fluidez, a tendência eletrostática e a resposta à moagem. Uma consistência estável para uma fórmula pode falhar com outra.
P: Peças desgastadas podem causar acúmulo repetido de resíduos?
Sim. Arranhões, revestimentos desgastados, vedações danificadas e componentes irregulares do classificador criam pontos de retenção e perturbam o fluxo de ar.