Acumulación de polvo en el interior de un molino ACM Rara vez comienza con una obstrucción total. Se manifiesta como una capa delgada detrás de la rueda clasificadora, un depósito cerca de la salida o un aumento gradual de la corriente del motor. La producción disminuye. El tamaño de las partículas varía. En la mayoría de los casos, el calor, el flujo de aire, la alimentación, el estado del material o el desgaste mecánico se han desviado del rango estable.
¿Qué provoca la acumulación de polvo dentro de un molino ACM?
El propio depósito proporciona pistas. El polvo suelto sugiere una circulación de aire débil; una capa dura o brillante suele indicar calor.
Calor excesivo y ablandamiento del polvo
El proceso de molienda genera calor. Si el aire de proceso no puede eliminarlo con la suficiente rapidez, las partículas de resina se ablandan y se adhieren al revestimiento, al rotor, a la rueda clasificadora o a la zona de descarga.
Tras varias horas, se observa un patrón común: la temperatura de salida aumenta mientras que el rendimiento disminuye. Las virutas extruidas calientes pueden provocar el mismo resultado, por lo que deben enfriarse completamente antes de molerlas.
Humedad, materia prima cohesiva y partículas finas
La humedad aumenta la cohesión. La condensación en una tolva o en condiciones de almacenamiento húmedas puede crear aglomerados blandos que se adhieren a las superficies internas.
Las partículas finas se acumulan alrededor de los sellos, las juntas y las zonas de baja velocidad. Una vez que se forma una capa delgada, se adhiere más polvo a ella. El tamaño irregular de las virutas también provoca breves periodos de sobrecarga, incluso cuando la velocidad de alimentación promedio parece aceptable.
Flujo de aire restringido y desgaste mecánico
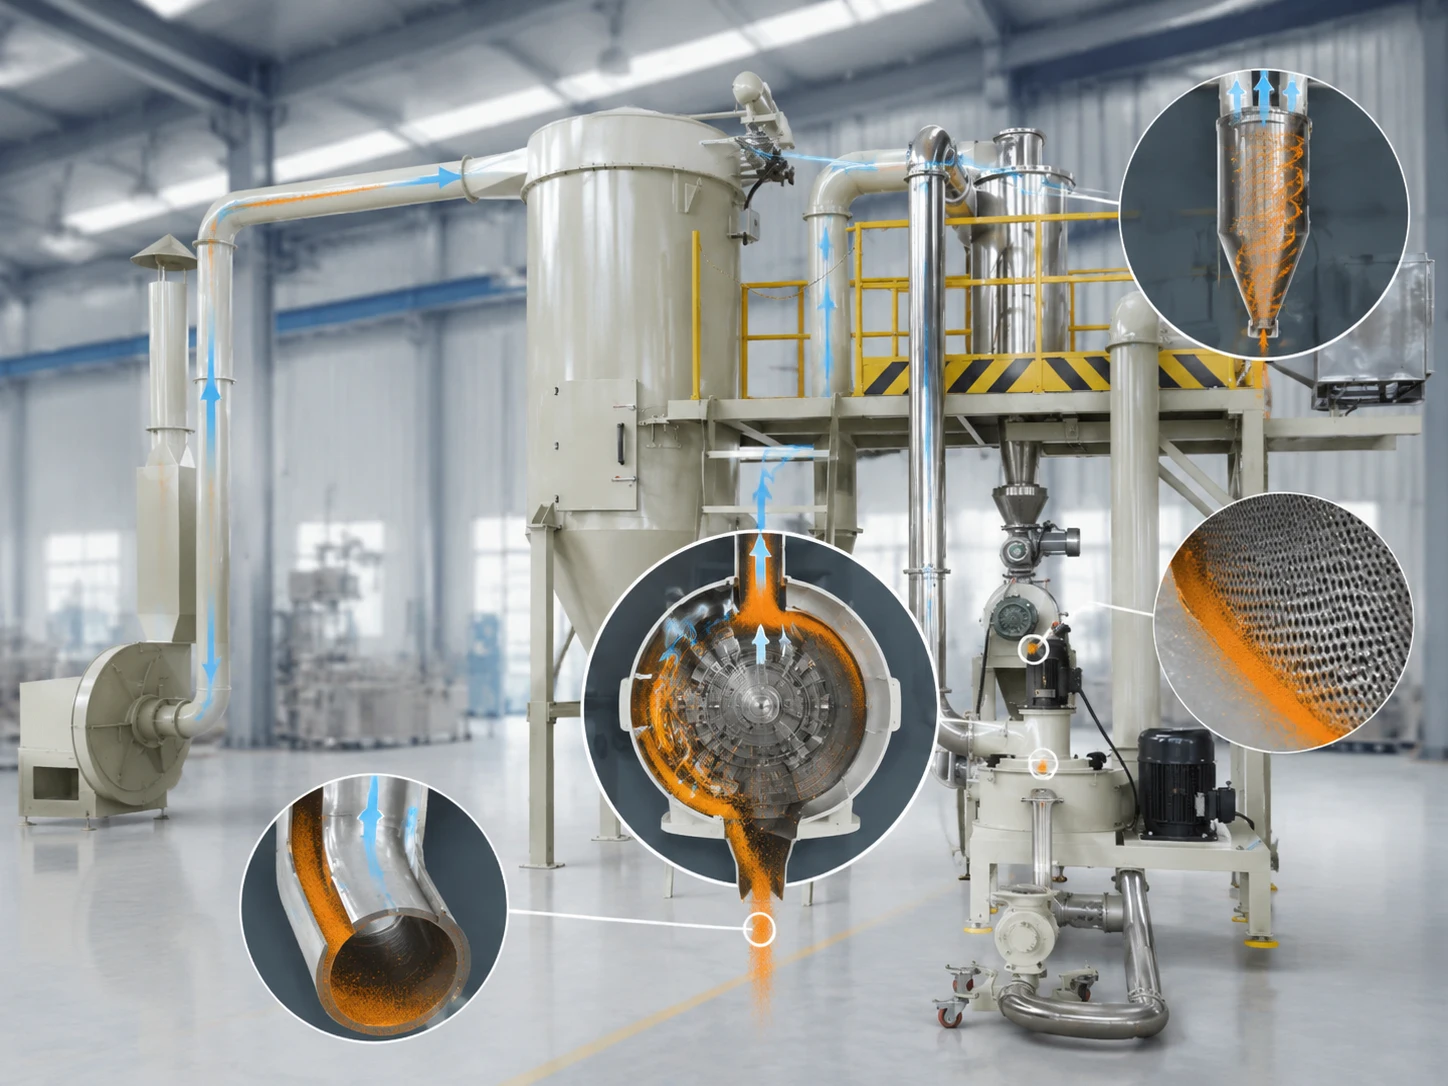
El aire de proceso se encarga del enfriamiento, transporte, clasificación y descarga, por lo que la estabilidad del proceso de clasificación del aire Esto es tan importante como el estado de la cámara de molienda. Un filtro obstruido, un ciclón sobrecargado, un tamiz bloqueado, un conducto restringido o una válvula rotativa defectuosa pueden reducir el flujo de aire a través de todo el sistema.
Los revestimientos rayados, los sellos dañados y las piezas desgastadas del clasificador crean puntos de retención. Los depósitos que se acumulan repetidamente en un mismo lugar merecen una inspección mecánica, no una simple limpieza.
¿Cómo pueden los operarios detectar la acumulación de polvo antes de que el molino se obstruya?
Esté atento a los cambios en el patrón de funcionamiento normal:
- Corriente creciente del motor
- Temperatura de salida más alta
- Menor rendimiento con la misma configuración del alimentador.
- Vacío inestable o presión diferencial
- Partículas más gruesas o mayor variación en el tamaño de las partículas.
- Nuevas vibraciones, ruido o limpieza frecuente del tamiz
Mantenga una referencia para cada formulación: caudal, corriente, velocidad del clasificador, temperatura, presión y producción. Una pequeña desviación puede requerir una breve inspección. Si no se corrige, puede costar la mitad de un turno.
¿Cómo se debe preparar el material de alimentación antes de que entre en el molino ACM?
El proceso de molienda estable comienza aguas arriba.
Las virutas extruidas deben estar frías, secas y razonablemente uniformes. Una selección correcta cinta de refrigeración para recubrimiento en polvo Se debe enfriar el extruido hasta alcanzar una temperatura estable antes de triturarlo y molerlo. Los grumos de gran tamaño deben eliminarse o triturarse. No se debe introducir en el molino material pegajoso, parcialmente fusionado o húmedo para comprobar si pasa la prueba, ya que generalmente no la supera sin problemas.
El alimentador debe proporcionar un flujo continuo. Los picos repentinos de presión llenan la zona de molienda más rápido de lo que el sistema neumático puede transportar el material. La carga del motor aumenta, la circulación se incrementa y, posteriormente, la temperatura aumenta.
El almacenamiento también es importante. Las virutas que se guardan cerca de una zona de producción cálida pueden entrar en el molino a mayor temperatura por la tarde, aunque los ajustes no cambien.
¿Qué ajustes del molino ACM ayudan a evitar que el polvo se adhiera?
Ningún ajuste por sí solo evita la acumulación. El flujo de aire, la velocidad de alimentación, la velocidad del rotor, la velocidad del clasificador y la temperatura deben mantenerse en equilibrio.
¿Cómo se deben controlar el flujo de aire y la presión del sistema?
El flujo de aire debe eliminar tanto el polvo como el calor. Los filtros, conductos, secciones ciclónicas, entradas de aire y componentes de descarga deben permanecer limpios.
Supervise la presión durante la producción, no solo después de que disminuya el rendimiento. Restringir el flujo de aire para obtener un producto más fino puede aumentar el tiempo de residencia y la carga interna. Un polvo más fino no resulta útil cuando el molino debe abrirse dos veces por turno.
¿Cómo deben equilibrarse la velocidad de alimentación, la velocidad del rotor y la velocidad del clasificador?
Aumente gradualmente la alimentación mientras controla la corriente, la temperatura y la presión. El ajuste del alimentador por sí solo no muestra la carga real.
Una mayor velocidad del rotor aumenta la energía y el calor generados durante el proceso de molienda. Una mayor velocidad del clasificador puede prolongar la circulación de partículas gruesas. Aumentar ambas velocidades sin un flujo de aire suficiente es una causa común de acumulación de residuos.
Cuando la corriente y la temperatura aumentan simultáneamente, reducir la alimentación suele ser la respuesta más sensata. Aumentar la velocidad puede recuperar la producción brevemente, pero a menudo deja un depósito más duro.
¿Cómo se puede mantener estable la temperatura de molienda?
La estabilidad de la temperatura depende del aire de proceso frío, filtros limpios, alimentación constante y carga razonable. Es recomendable monitorizar la temperatura de salida en lugar de solo controlar el límite de alarma. Las formulaciones sensibles al calor pueden requerir aire de entrada más frío o un menor caudal en climas cálidos.
Un molino que funciona ligeramente por debajo de su capacidad máxima suele producir más polvo utilizable durante un turno completo.
¿Cuál es la forma correcta de limpiar la acumulación de polvo de un molino ACM?
Deje de alimentar el sistema y permita que se eliminen los residuos. Aísle todas las fuentes de energía siguiendo el procedimiento de bloqueo aprobado. Siga las normas de seguridad contra polvo y explosiones de la planta antes de abrir el molino.
Limpie la ruta completa del producto:
- Aspire la cámara, el rotor, el revestimiento y la zona del clasificador.
- Inspeccione las entradas de aire, los conductos de descarga, los conductos, el ciclón, el tamiz y los filtros.
- Elimine los depósitos de las juntas, esquinas, sellos y detrás de las piezas extraíbles.
- Comprueba si hay arañazos, bordes desgastados, juntas dañadas o componentes sueltos.
Las espátulas metálicas duras pueden dañar las superficies y crear nuevos puntos de retención. No introduzca agua ni líquido de limpieza a menos que el equipo esté diseñado para la limpieza en húmedo. Antes de reiniciar, compruebe que el montaje sea correcto y que la rotación sea libre.
¿Qué programa de mantenimiento preventivo reduce la acumulación recurrente?
La frecuencia de mantenimiento debe coincidir con la formulación, las horas de funcionamiento, el nivel de polvo fino y la frecuencia de cambio de color.
Registre la corriente, la temperatura, la presión y el caudal en cada turno. Inspeccione las áreas de retención después de lotes problemáticos o cambios de color. Revise periódicamente los filtros, tamices, entradas de aire y válvulas rotativas. Durante las paradas programadas, examine las cuchillas del clasificador, los elementos de molienda, los revestimientos, los sellos y las conexiones de los conductos.
Fotografía los depósitos repetidos. Su forma y posición suelen ser más útiles que una nota que diga "molino sucio".
¿Cuándo la acumulación de polvo indica un problema mayor en el equipo?
La acumulación de residuos que vuelve poco después de la limpieza no es un problema de limpieza.
El ventilador o el filtro podrían ser de tamaño insuficiente. El molino podría estar funcionando por encima de su capacidad práctica. La configuración podría no ser adecuada para una formulación sensible al calor o altamente reactiva.
Las altas temperaturas persistentes con alimentación reducida, la presión negativa inestable, el desgaste irregular o los depósitos repetidos justifican una revisión del sistema. Evalúe conjuntamente el alimentador, el molino, el ciclón, el tamiz, el filtro, el ventilador, los conductos y los controles.
Cuando la restricción involucra más que el molino, la Línea completa de producción de recubrimiento en polvo La solución debe revisarse en lugar de reemplazar componentes individuales de forma aislada.
Conclusión: ¿Cómo pueden los fabricantes mantener una planta de fabricación de ACM limpia y productiva?
Un molino ACM limpio generalmente se logra con una alimentación fría y uniforme, un flujo de aire suficiente, velocidades equilibradas, una carga controlada y atención a las tendencias de operación. Cuando la acumulación persiste, es necesario examinar con mayor detenimiento el proceso o la configuración del equipo.
Contacto con MPMtek evaluar la formulación, el tamaño de partícula objetivo, la capacidad y el programa de cambio de color, y analizar un sistema de molienda ACM adecuado o una línea de producción completa de recubrimiento en polvo.
Preguntas frecuentes
P: ¿Con qué frecuencia se debe limpiar una fresadora ACM?
Inspecciónelo después de cambios de color, formulaciones pegajosas, aumentos anormales de temperatura o pérdida notable de rendimiento. Un intervalo de tiempo fijo en el calendario rara vez es suficiente.
P: ¿Aumentar el flujo de aire puede eliminar la acumulación existente?
Puede eliminar el polvo suelto, pero los depósitos compactados o ablandados normalmente requieren la parada del vehículo y una limpieza física.
P: ¿Por qué se produce acumulación solo con ciertas formulaciones?
Las resinas, los pigmentos, las cargas y los aditivos modifican el comportamiento de reblandecimiento, la fluidez, la tendencia electrostática y la respuesta al molido. Un ajuste estable para una fórmula puede no funcionar con otra.
P: ¿Pueden las piezas desgastadas provocar una acumulación repetida?
Sí. Los arañazos, los revestimientos desgastados, los sellos dañados y los componentes del clasificador irregulares crean puntos de retención y perturban el flujo de aire.