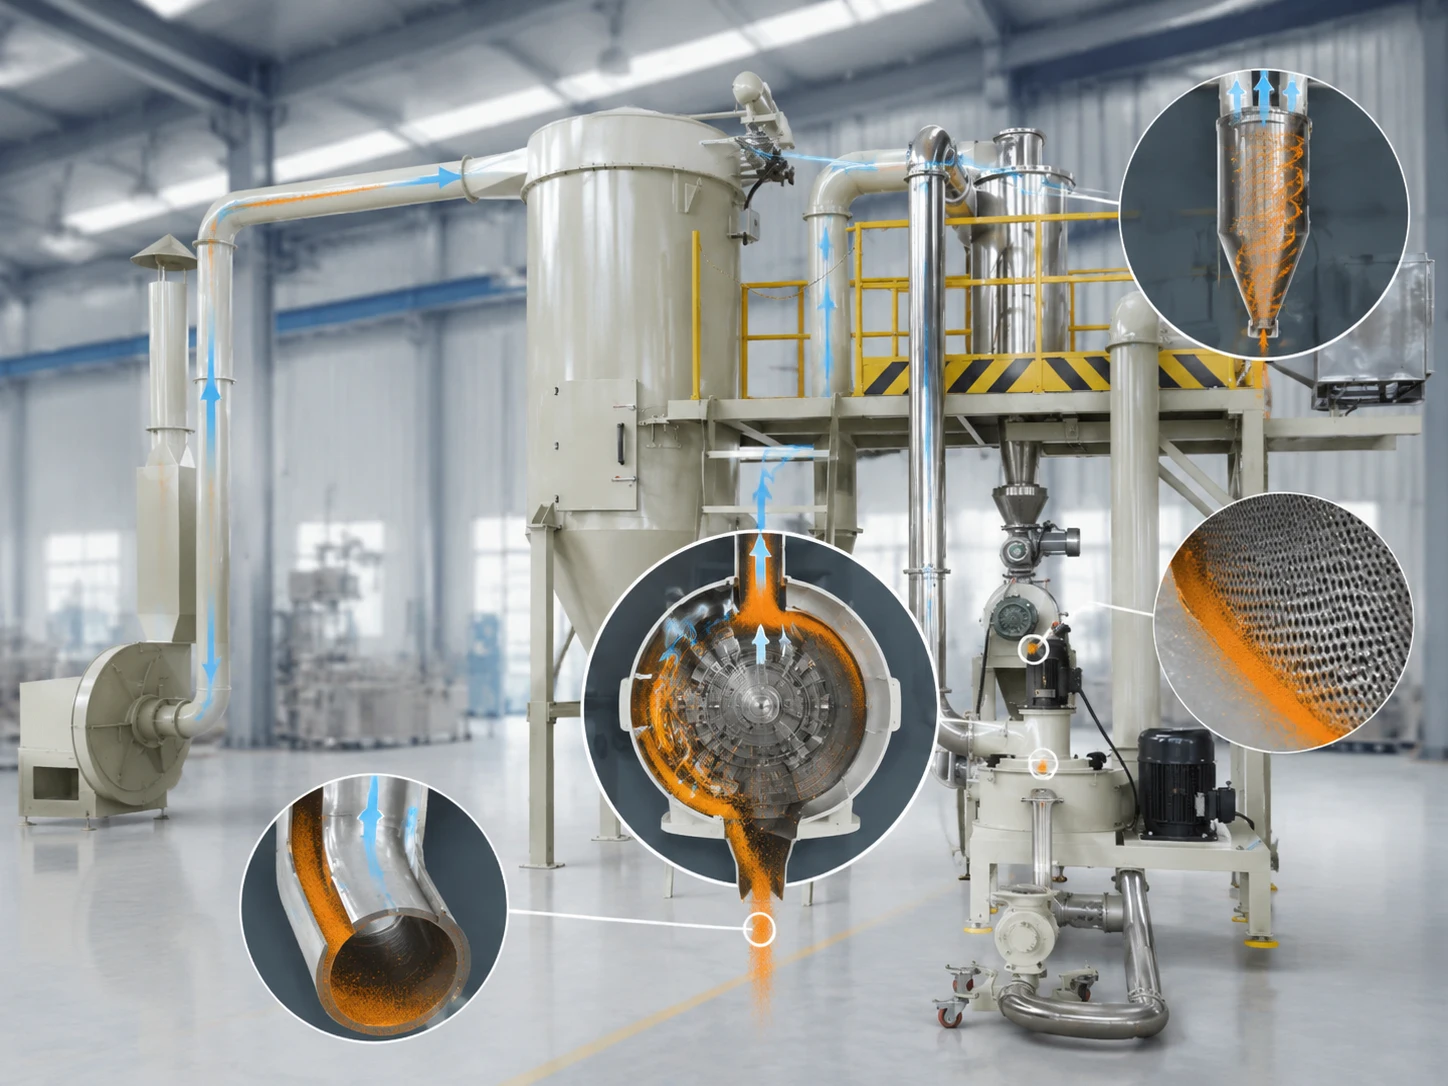
Accumulo di polvere all'interno di un mulino ACM Raramente il problema inizia con un blocco completo. Si manifesta come un sottile strato dietro la ruota del classificatore, un deposito vicino all'uscita o un lento aumento della corrente del motore. La produzione diminuisce. La granulometria varia. Nella maggior parte dei casi, il calore, il flusso d'aria, l'alimentazione, le condizioni del materiale o l'usura meccanica hanno portato il materiale fuori dall'intervallo di stabilità.
Quali sono le cause dell'accumulo di polvere all'interno di un mulino ACM?
Il deposito stesso fornisce degli indizi. La polvere friabile suggerisce una scarsa circolazione dell'aria; uno strato duro o lucido di solito indica calore.
Calore eccessivo e rammollimento della polvere
La macinazione genera calore. Se l'aria di processo non riesce a dissiparlo abbastanza rapidamente, le particelle di resina si ammorbidiscono e aderiscono al rivestimento, al rotore, alla ruota del classificatore o all'area di scarico.
Dopo diverse ore si osserva un fenomeno comune: la temperatura di uscita aumenta mentre la produttività diminuisce. Anche i trucioli estrusi caldi possono causare lo stesso risultato, pertanto è necessario che si raffreddino completamente prima di macinarli.
Umidità, mangime coesivo e particelle fini
L'umidità aumenta la coesione. La condensa in una tramoggia o le condizioni di stoccaggio umide possono creare agglomerati morbidi che si attaccano alle superfici interne.
Le particelle fini si accumulano attorno a guarnizioni, giunzioni e zone a bassa velocità. Una volta formatosi un sottile strato, altra polvere vi si deposita sopra. Anche la granulometria irregolare dei trucioli crea brevi periodi di sovraccarico, persino quando la velocità di alimentazione media sembra accettabile.
Flusso d'aria limitato e usura meccanica
L'aria di processo gestisce il raffreddamento, il trasporto, la classificazione e lo scarico, motivo per cui la stabilità dell' processo di classificazione dell'aria È importante tanto quanto le condizioni della camera di macinazione. Un filtro ostruito, un ciclone sovraccarico, un setaccio bloccato, un condotto ristretto o una valvola rotativa difettosa possono ridurre il flusso d'aria attraverso l'intero sistema.
Rivestimenti graffiati, guarnizioni danneggiate e parti del classificatore usurate creano punti di ritenzione. I depositi che si formano ripetutamente in un unico punto meritano un'ispezione meccanica, non una semplice pulizia superficiale.
Come possono gli operatori rilevare l'accumulo di polvere prima che il mulino si blocchi?
Presta attenzione a eventuali cambiamenti rispetto al normale schema operativo:
- Corrente del motore in aumento
- Temperatura di uscita più elevata
- Portata inferiore con la stessa impostazione dell'alimentatore.
- Vuoto instabile o pressione differenziale
- Particelle più grossolane o una maggiore variazione delle dimensioni delle particelle
- Nuove vibrazioni, rumori o pulizia frequente del setaccio
Per ogni formulazione, è importante tenere traccia di parametri di riferimento quali velocità di alimentazione, corrente, velocità del classificatore, temperatura, pressione e output. Una piccola deviazione potrebbe richiedere una breve ispezione. Se trascurata, potrebbe costare mezzo turno di lavoro.
Come deve essere preparato il materiale di alimentazione prima di entrare nel mulino ACM?
La macinazione stabile inizia più a monte.
I trucioli estrusi devono essere freddi, asciutti e ragionevolmente uniformi. Una selezione corretta cinghia di raffreddamento per verniciatura a polvere Prima di frantumare e macinare l'estruso, è necessario portarlo a una temperatura stabile. I grumi di dimensioni eccessive devono essere rimossi o frantumati. Il materiale appiccicoso, parzialmente fuso o umido non deve essere introdotto nel mulino "per vedere se passa". Di solito non passa senza problemi.
L'alimentatore deve fornire un flusso continuo. Improvvisi picchi di materiale riempiono la zona di macinazione più velocemente di quanto il sistema pneumatico riesca a trasportarlo. Il carico del motore aumenta, la circolazione si intensifica e di conseguenza aumenta anche la temperatura.
Anche la conservazione è importante. I trucioli conservati vicino a un'area di produzione calda possono entrare nel mulino a temperature più elevate nel pomeriggio, anche se le impostazioni rimangono invariate.
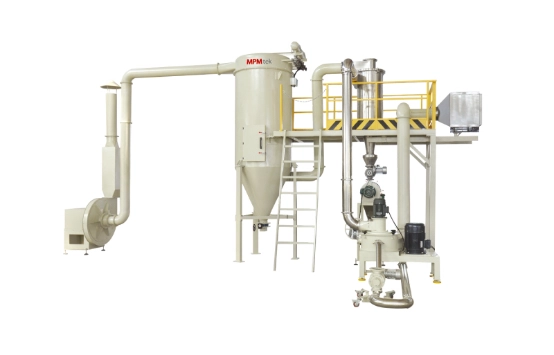
Quali impostazioni del mulino ACM aiutano a evitare che la polvere si attacchi?
Nessuna singola impostazione impedisce l'accumulo. Il flusso d'aria, la velocità di alimentazione, la velocità del rotore, la velocità del classificatore e la temperatura devono rimanere in equilibrio.
Come si devono controllare il flusso d'aria e la pressione del sistema?
Il flusso d'aria deve rimuovere sia la polvere che il calore. Filtri, condotti, sezioni cicloniche, prese d'aria e componenti di scarico devono rimanere liberi da ostruzioni.
Monitorare la pressione durante la produzione, non solo dopo un calo della produzione. Limitare il flusso d'aria per ottenere una polvere più fine può aumentare il tempo di permanenza e il carico interno. Una polvere più fine non è utile se il mulino deve essere aperto due volte per turno.
Come si dovrebbero bilanciare la velocità di alimentazione, la velocità del rotore e la velocità del classificatore?
Aumentare gradualmente l'alimentazione monitorando corrente, temperatura e pressione. La sola impostazione dell'alimentatore non indica il carico reale.
Una maggiore velocità del rotore aumenta l'energia di macinazione e il calore. Una maggiore velocità del classificatore può mantenere le particelle più grossolane in circolazione più a lungo. Aumentare entrambe senza un flusso d'aria sufficiente è una causa comune di accumulo.
Quando corrente e temperatura aumentano contemporaneamente, ridurre l'avanzamento è solitamente la risposta più sensata. Aumentare la velocità può ripristinare temporaneamente la produzione, ma spesso lascia un deposito più duro.
Come si può mantenere stabile la temperatura di macinazione?
La stabilità della temperatura dipende da un'aria di processo fredda, filtri puliti, un'alimentazione costante e un carico adeguato. È importante monitorare l'andamento della temperatura in uscita piuttosto che limitarsi a controllare il limite di allarme. Le formulazioni termosensibili potrebbero richiedere aria in ingresso più fredda o una portata inferiore in caso di temperature elevate.
Un mulino che funziona leggermente al di sotto della sua capacità massima spesso produce una maggiore quantità di polvere utilizzabile nell'arco di un intero turno.
Qual è il modo corretto per pulire i residui di polvere da un mulino ACM?
Interrompere l'alimentazione e lasciare che il sistema elimini il materiale residuo. Isolare tutte le fonti di energia seguendo la procedura di blocco approvata. Attenersi alle norme di sicurezza relative a polveri ed esplosioni presenti in loco prima di aprire il mulino.
Pulire l'intero percorso del prodotto:
- Eseguire l'aspirazione della camera, del rotore, del rivestimento e dell'area del classificatore.
- Ispezionare le prese d'aria, i condotti di scarico, i condotti, il ciclone, il setaccio e i filtri.
- Rimuovere i depositi da giunture, angoli, guarnizioni e dietro le parti rimovibili.
- Verificare la presenza di graffi, bordi usurati, guarnizioni danneggiate e componenti allentati.
Le spazzole metalliche dure possono danneggiare le superfici e creare nuovi punti di attrito. Non introdurre acqua o liquidi detergenti a meno che l'attrezzatura non sia progettata per la pulizia a umido. Prima di riavviare, verificare il corretto montaggio e la libera rotazione.
Quale programma di manutenzione preventiva riduce la formazione di nuovi problemi?
La frequenza di manutenzione deve essere commisurata alla formulazione, alle ore di funzionamento, al livello di polveri fini e alla frequenza di cambio colore.
Registrare corrente, temperatura, pressione e portata a ogni turno. Ispezionare le aree di ritenzione dopo lotti problematici o cambiamenti di colore. Controllare regolarmente filtri, setacci, prese d'aria e valvole rotative. Durante gli arresti programmati, esaminare le lame del classificatore, gli elementi di macinazione, i rivestimenti, le guarnizioni e i collegamenti dei condotti.
Fotografate i depositi ripetuti. La loro forma e posizione sono spesso più utili di un biglietto con scritto "mulino sporco".
Quando l'accumulo di polvere indica un problema più grave all'attrezzatura?
Lo sporco che si accumula poco dopo la pulizia non è un problema di pulizia.
La ventola o il filtro potrebbero essere sottodimensionati. Il mulino potrebbe funzionare oltre la sua capacità pratica. La configurazione potrebbe non essere adatta a una formulazione termosensibile o altamente reattiva.
Temperature elevate persistenti a velocità di alimentazione ridotta, pressione negativa instabile, usura irregolare o depositi ripetuti giustificano una revisione del sistema. Valutare congiuntamente alimentatore, mulino, ciclone, vaglio, filtro, ventilatore, condotti e sistemi di controllo.
Quando la restrizione coinvolge più del mulino, il linea di produzione completa per la verniciatura a polvere La soluzione dovrebbe essere riesaminata anziché sostituire i singoli componenti isolatamente.
Conclusione: Come possono i produttori mantenere pulito e produttivo un impianto di lavorazione ACM?
Un mulino ACM pulito si ottiene generalmente grazie a un'alimentazione a bassa temperatura e uniforme, un flusso d'aria sufficiente, velocità bilanciate, carico controllato e attenzione alle tendenze operative. Se l'accumulo persiste, è necessario esaminare più attentamente il processo o la configurazione dell'apparecchiatura.
Contattare MPMtek valutare la formulazione, la granulometria target, la capacità e il programma di cambio colore, e discutere un sistema di macinazione ACM adeguato o una linea di produzione completa di verniciatura a polvere.
Domande frequenti
D: Con quale frequenza va pulito un mulino ACM?
Controllatela dopo eventuali cambiamenti di colore, formulazioni appiccicose, aumenti anomali di temperatura o cali di produttività evidenti. Un intervallo di tempo fisso, basato esclusivamente sul calendario, raramente è sufficiente.
D: Aumentare il flusso d'aria può rimuovere i depositi già presenti?
Può rimuovere la polvere sciolta, ma i depositi compattati o ammorbiditi di solito richiedono l'arresto e la pulizia manuale.
D: Perché l'accumulo si verifica solo con determinate formulazioni?
Resine, pigmenti, cariche e additivi modificano il comportamento di rammollimento, la fluidità, la tendenza elettrostatica e la risposta alla macinazione. Una configurazione stabile per una formula potrebbe non esserlo per un'altra.
D: Le parti usurate possono causare accumuli ripetuti?
Sì. Graffi, rivestimenti usurati, guarnizioni danneggiate e componenti del classificatore non uniformi creano punti di ritenzione e disturbano il flusso d'aria.