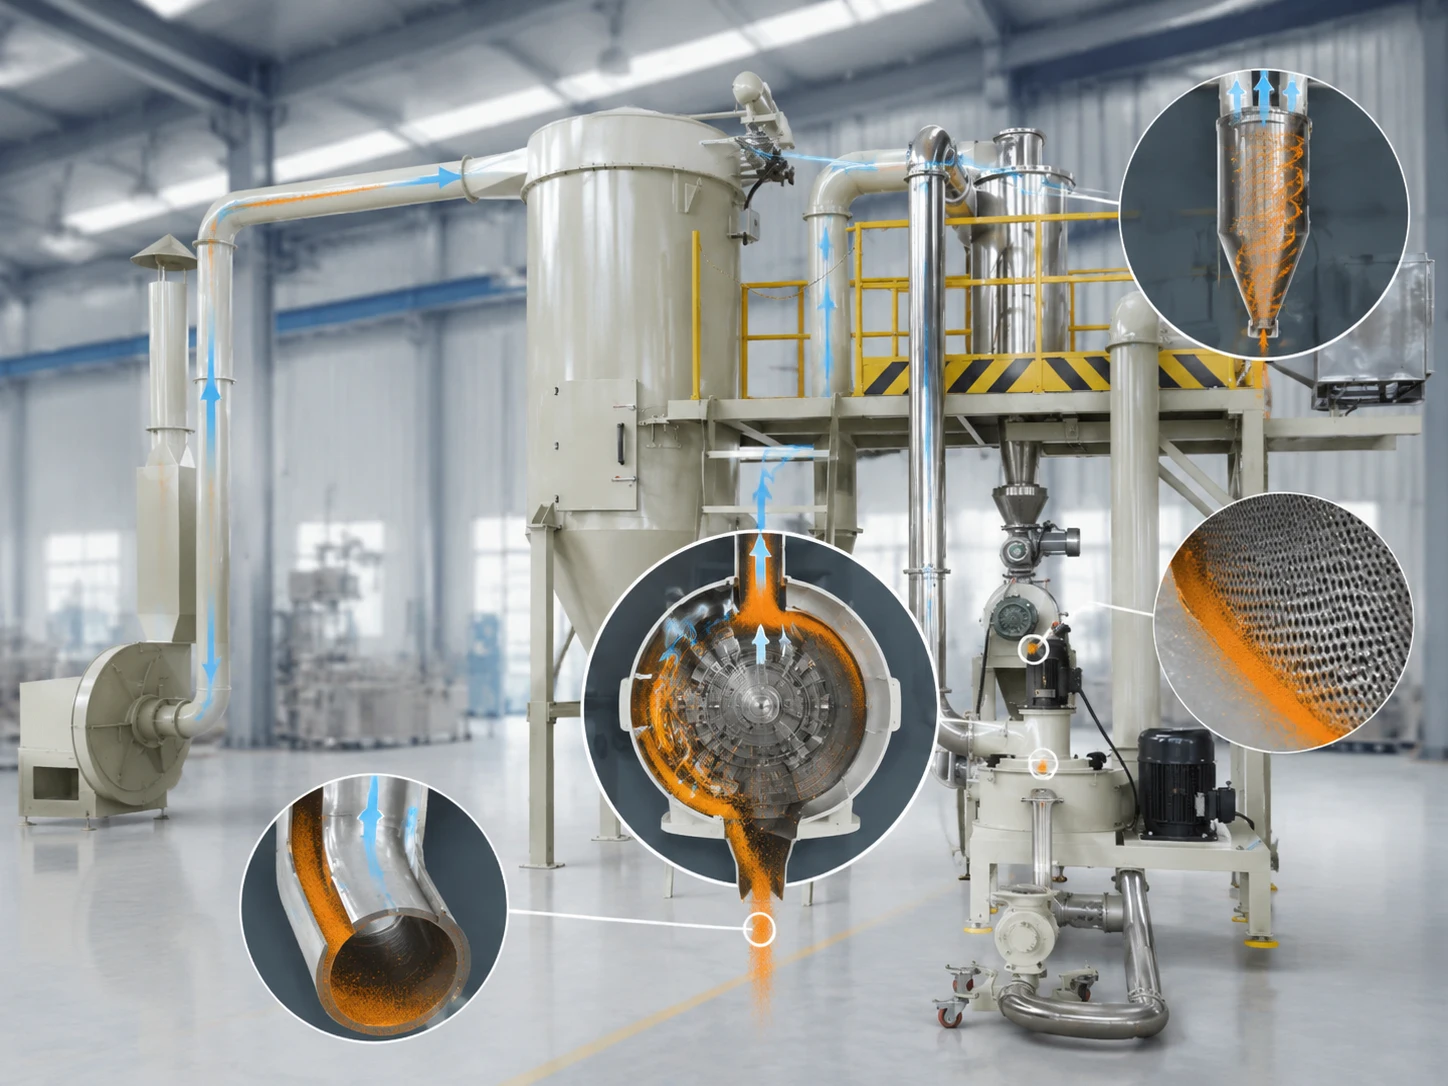
İçeride toz birikmesi ACM değirmeni Genellikle tam bir tıkanmayla başlamaz. Sınıflandırıcı tekerleğinin arkasında ince bir tabaka, çıkış yakınında bir birikinti veya motor akımında yavaş bir artış şeklinde ortaya çıkar. Çıkış düşer. Parçacık boyutu değişir. Çoğu durumda, ısı, hava akışı, besleme, malzeme durumu veya mekanik aşınma kararlı aralığın dışına çıkmıştır.
ACM değirmeninin içinde toz birikmesine ne sebep olur?
Tortunun kendisi ipuçları sunar. Gevşek toz, zayıf hava akışına işaret eder; sert veya parlak bir tabaka genellikle ısıya işaret eder.
Aşırı Isı ve Tozun Yumuşaması
Öğütme işlemi ısı üretir. Eğer işlem havası bu ısıyı yeterince hızlı bir şekilde uzaklaştıramazsa, reçine parçacıkları yumuşar ve astar, rotor, sınıflandırıcı çark veya boşaltma alanına yapışır.
Birkaç saat sonra ortak bir durum ortaya çıkar: çıkış sıcaklığı yükselirken verim düşer. Sıcak ekstrüzyon talaşları da aynı sonuca yol açabilir, bu nedenle talaşlar öğütme işleminden önce tamamen soğutulmalıdır.
Nem, Yapışkan Besleme ve İnce Parçacıklar
Nem, yapışmayı artırır. Haznedeki yoğuşma veya nemli depolama koşulları, iç yüzeylere yapışan yumuşak topaklar oluşturabilir.
İnce parçacıklar contaların, bağlantı noktalarının ve düşük hız bölgelerinin etrafında birikir. İnce bir tabaka oluştuğunda, daha fazla toz ona yapışır. Düzensiz talaş boyutu, ortalama besleme hızı kabul edilebilir görünse bile, kısa süreli aşırı yüklenmelere neden olur.
Kısıtlı Hava Akışı ve Mekanik Aşınma
Proses havası soğutma, taşıma, sınıflandırma ve boşaltma işlemlerini gerçekleştirir; bu nedenle stabilitesi büyük önem taşır. hava sınıflandırma süreci Öğütme haznesinin durumu kadar önemlidir. Tıkalı bir filtre, aşırı yüklenmiş siklon, tıkalı elek, kısıtlı kanal veya arızalı döner vana, tüm sistemdeki hava akışını azaltabilir.
Çizilmiş astarlar, hasarlı contalar ve aşınmış sınıflandırıcı parçalar, birikme noktaları oluşturur. Bir yerde tekrar tekrar oluşan tortular, hızlı bir silme işleminden ziyade mekanik bir incelemeyi hak eder.
Operatörler, değirmen tıkanmadan önce toz birikimini nasıl tespit edebilir?
Normal çalışma düzeninden sapmalara dikkat edin:
- Yükselen motor akımı
- Daha yüksek çıkış sıcaklığı
- Aynı besleyici ayarında daha düşük verim
- Dengesiz vakum veya diferansiyel basınç
- Daha iri tanecikler veya daha geniş tanecik boyutu varyasyonu
- Yeni titreşim, gürültü veya sık elek temizliği
Her formülasyon için bir temel değer belirleyin: besleme hızı, akım, sınıflandırıcı hızı, sıcaklık, basınç ve çıktı. Küçük bir sapma kısa bir inceleme gerektirebilir. Eğer müdahale edilmezse, yarım vardiyaya mal olabilir.
ACM değirmenine girmeden önce besleme malzemesi nasıl hazırlanmalıdır?
İstikrarlı öğütme işlemi yukarı akışta başlar.
Ekstrüzyonla elde edilen yongalar soğuk, kuru ve nispeten homojen olmalıdır. Doğru seçilmiş bir toz boya soğutma bandı Ezme ve öğütme işleminden önce ekstrüdat sabit bir sıcaklığa getirilmelidir. Büyük topaklar çıkarılmalı veya ezilmelidir. Yapışkan, kısmen kaynaşmış veya nemli malzeme "geçip geçmeyeceğini görmek" için değirmene gönderilmemelidir. Genellikle temiz bir şekilde geçmez.
Besleme ünitesi sürekli bir akış sağlamalıdır. Ani akışlar, öğütme bölgesini hava sisteminin malzemeyi taşıyabileceğinden daha hızlı doldurur. Motor yükü artar, sirkülasyon artar, ardından sıcaklık yükselir.
Depolama da önemlidir. Sıcak bir üretim alanının yakınında saklanan talaşlar, ayarlar değişmese bile öğleden sonra değirmene daha sıcak girebilir.
Hangi ACM öğütücü ayarları tozun yapışmasını önlemeye yardımcı olur?
Hiçbir tek ayar birikmeyi önlemez. Hava akışı, besleme hızı, rotor hızı, sınıflandırıcı hızı ve sıcaklık dengede kalmalıdır.
Hava akışı ve sistem basıncı nasıl kontrol edilmelidir?
Hava akışı hem tozu hem de ısıyı uzaklaştırmalıdır. Filtreler, kanallar, siklon bölümleri, hava girişleri ve çıkış bileşenleri temiz kalmalıdır.
Üretim sırasında basıncı izleyin, sadece çıktı düştükten sonra değil. Daha ince bir ürün elde etmek için hava akışını kısıtlamak, bekleme süresini ve iç yüklenmeyi artırabilir. Değirmenin vardiya başına iki kez açılması gerektiğinde daha ince bir tozun faydası olmaz.
Besleme hızı, rotor hızı ve sınıflandırıcı hızı nasıl dengelenmelidir?
Akım, sıcaklık ve basıncı gözlemleyerek besleme miktarını kademeli olarak artırın. Besleyici ayarı tek başına gerçek yükü göstermez.
Daha yüksek rotor hızı, öğütme enerjisi ve ısıyı artırır. Daha yüksek sınıflandırıcı hızı, iri parçacıkların daha uzun süre dolaşmasını sağlayabilir. Yeterli hava akışı olmadan her ikisini de artırmak, birikmeye yol açan bilindik bir yöntemdir.
Akım ve sıcaklık birlikte yükseldiğinde, genellikle en mantıklı tepki besleme hızını azaltmaktır. Hızı artırmak çıktıyı kısa süreliğine geri kazandırabilir, ancak genellikle daha sert bir tortu bırakır.
Öğütme Sıcaklığı Nasıl Sabit Tutulabilir?
Sabit sıcaklık, soğuk proses havasına, temiz filtrelere, düzenli beslemeye ve makul yüklemeye bağlıdır. Sadece alarm limitini izlemek yerine çıkış sıcaklığındaki eğilimi takip edin. Isıya duyarlı formülasyonlar, sıcak havalarda daha soğuk giriş havasına veya daha düşük debiye ihtiyaç duyabilir.
Maksimum kapasitesinin biraz altında çalışan bir değirmen, genellikle tam bir vardiya boyunca daha fazla kullanılabilir toz üretir.
ACM değirmeninden toz birikintilerini temizlemenin doğru yolu nedir?
Beslemeyi durdurun ve sistemin artık malzemeyi temizlemesine izin verin. Onaylanmış kilitleme prosedürüne göre tüm enerji kaynaklarını izole edin. Değirmeni açmadan önce tesis toz ve patlama güvenliği kurallarına uyun.
Ürün yolunun tamamını temizleyin:
- Hazneyi, rotoru, astarı ve sınıflandırıcı alanını vakumlayın.
- Hava girişlerini, tahliye kanallarını, boruları, siklonu, eleği ve filtreleri kontrol edin.
- Derzlerden, köşelerden, contalardan ve sökülebilir parçaların arkasından biriken tortuları temizleyin.
- Çizikleri, aşınmış kenarları, hasarlı contaları ve gevşek parçaları kontrol edin.
Sert metal kazıyıcılar yüzeylere zarar verebilir ve yeni tutunma noktaları oluşturabilir. Ekipman ıslak temizlik için tasarlanmamışsa su veya temizleme sıvısı kullanmayın. Yeniden çalıştırmadan önce doğru montajı ve serbest dönüşü doğrulayın.
Hangi önleyici bakım programı tekrarlayan birikmeleri azaltır?
Bakım sıklığı, formülasyona, çalışma saatlerine, ince toz seviyesine ve renk değişim sıklığına uygun olmalıdır.
Her vardiyada akım, sıcaklık, basınç ve debi değerlerini kaydedin. Zorlu partilerden veya renk değişikliklerinden sonra tutma alanlarını inceleyin. Filtreleri, elekleri, hava girişlerini ve döner vanaları düzenli olarak kontrol edin. Planlı duruşlar sırasında sınıflandırıcı bıçaklarını, öğütme elemanlarını, astarları, contaları ve kanal bağlantılarını inceleyin.
Tekrarlanan birikintilerin fotoğraflarını çekin. Şekilleri ve konumları, "değirmen kirli" yazan bir nottan genellikle daha faydalıdır.
Toz birikimi ne zaman daha büyük bir ekipman sorununa işaret eder?
Temizlendikten kısa süre sonra tekrar oluşan birikinti, temizlik sorunu değildir.
Fan veya filtre yetersiz boyutlandırılmış olabilir. Değirmen, pratik kapasitesinin ötesinde çalışıyor olabilir. Yapılandırma, ısıya duyarlı veya yüksek derecede reaktif bir formülasyon için uygun olmayabilir.
Azaltılmış beslemede sürekli yüksek sıcaklık, kararsız negatif basınç, düzensiz aşınma veya tekrarlayan tortular sistemin gözden geçirilmesini gerektirir. Besleyici, değirmen, siklon, elek, filtre, fan, boru hattı ve kontrolleri birlikte değerlendirin.
Kısıtlama sadece değirmeni kapsamadığı durumlarda, komple toz boya üretim hattı Çözüm, tek tek bileşenleri değiştirmek yerine gözden geçirilmelidir.
Sonuç: Üreticiler bir ACM (Akciğer İşleme Malzemesi) Fabrikasını Nasıl Temiz ve Verimli Tutabilir?
Temiz bir ACM değirmeni genellikle serin ve homojen besleme, yeterli hava akışı, dengeli hızlar, kontrollü yükleme ve çalışma eğilimlerine dikkat edilmesiyle elde edilir. Birikme devam ediyorsa, proses veya ekipman konfigürasyonunun daha yakından incelenmesi gerekir.
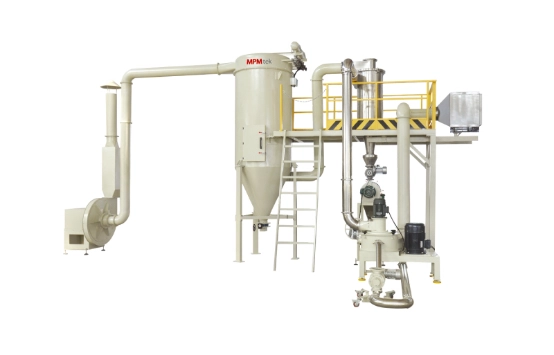
MPMtek ile iletişime geçin Formülasyonu, hedef partikül boyutunu, kapasiteyi ve renk değiştirme programını değerlendirmek ve uygun bir ACM öğütme sistemi veya komple toz boya üretim hattı hakkında görüşmek.
Sık Sorulan Sorular
S: ACM freze tezgahı ne sıklıkla temizlenmelidir?
Renk değişiklikleri, yapışkan formülasyonlar, anormal sıcaklık artışları veya gözle görülür verim kaybı durumlarında kontrol edin. Sadece belirli bir takvim aralığı genellikle yeterli değildir.
S: Hava akışını artırmak mevcut birikintileri ortadan kaldırabilir mi?
Gevşek tozları temizleyebilir, ancak sıkışmış veya yumuşamış tortular genellikle sistemin kapatılmasını ve fiziksel temizliği gerektirir.
S: Neden birikim sadece belirli formülasyonlarda meydana geliyor?
Reçineler, pigmentler, dolgu maddeleri ve katkı maddeleri yumuşama davranışını, akışkanlığı, elektrostatik eğilimi ve öğütme tepkisini değiştirir. Bir formül için stabil olan bir sertleşme, başka bir formülde başarısız olabilir.
S: Aşınmış parçalar tekrar tekrar birikmeye neden olabilir mi?
Evet. Çizikler, aşınmış astarlar, hasarlı contalar ve düzensiz sınıflandırıcı bileşenleri, birikme noktaları ve bozulmuş hava akışı oluşturur.