
Dans une usine de revêtement en poudre, l'extrudeuse est l'étape de transformation d'une formule en produit. Le lot arrive sous forme de prémélange sec et sort sous forme de poudre fondue homogène. Les étapes intermédiaires déterminent en grande partie le broyage, le tamisage, l'écoulement et la pulvérisation ultérieurs de la poudre. L'extrusion réalise trois opérations simultanément : la fusion de la résine, la dispersion des pigments et des additifs, et le passage de la poudre fondue à travers la filière à une viscosité contrôlée. Le moindre dysfonctionnement de l'une de ces étapes entraîne des défauts en aval : couleurs striées, granulométrie incontrôlée et mauvaise fluidité. Le broyage ne peut corriger une mauvaise dispersion, et le tamisage ne peut restaurer le brillant perdu dans le cylindre.
1. Température de la zone du canon
La température de la zone détermine la viscosité à l'état fondu, et cette viscosité contrôle presque tout le reste : le mouillage des pigments, la fluidité du mélange et l'aspect du filament à la sortie de la filière. Une température trop basse entraîne une fusion insuffisante de la résine, laissant des grumeaux qui se manifesteront ultérieurement sous forme de particules grossières. Une température trop élevée provoque la dégradation des additifs, le déplacement des pigments et le risque de réticulation des systèmes réactifs dans le cylindre, donnant lieu à l'extrudat gélifié et filandreux caractéristique.
Règle pratique : considérez le profil de zone, et non une valeur unique, comme paramètre. Les systèmes polyester fonctionnent généralement entre 110 et 150 °C selon la qualité, mais vérifiez toujours les données de votre fournisseur de résine. Veillez à ce que les variations de température entre les zones soient progressives afin que la fusion soit complète au niveau de la section de dosage. Consultez notre guide sur comment la vitesse de chauffage affecte l'efficacité et la qualité de l'extrusion approfondit ces compromis.
2. Vitesse de la vis
La vitesse de la vis détermine le cisaillement subi par le matériau et son temps de séjour dans le cylindre. L'augmenter accroît l'énergie de mélange (utile pour les pigments difficiles à disperser), mais génère également plus de chaleur et réduit le temps de séjour ; les températures de consigne d'hier peuvent donc être trop élevées aujourd'hui. La diminuer nuit à la dispersion.
Règle pratique : modifier la vitesse de vis par petits paliers et laisser la ligne se stabiliser avant d’évaluer le résultat. Ne jamais compenser un problème de viscosité en augmentant légèrement la vitesse des vis ; cela masque la cause et endommage le matériau.
3. Débit d'alimentation
Le débit d'alimentation détermine le débit de production et influe directement sur la charge thermique dans le cylindre : la chaleur provient à la fois des résistances chauffantes et du cisaillement mécanique. Ainsi, lorsque le débit d'alimentation augmente brusquement, la température de fusion suit avec un délai de plusieurs minutes. Les montées en régime rapides sont généralement la cause de « gouttes froides » — des grumeaux insuffisamment fondus qui se transforment en particules surdimensionnées dans la poudre finale — tandis qu'un alimentateur sous-alimenté provoque un débit pulsatoire et des stries.
Règle pratique : modifier progressivement le débit d’alimentation et, après une montée en puissance, détourner le premier matériau vers un broyeur secondaire plutôt que vers le flux de produit.
4. Contre-pression
La contre-pression à la filière assure le compactage et l'homogénéité de la poudre fondue à sa sortie du cylindre. Une contre-pression trop faible provoque un affaissement irrégulier du filament, entraînant des variations de brillance et de densité de poudre d'un lot à l'autre. À l'inverse, une contre-pression excessive allonge le temps de séjour et augmente la température de la poudre fondue ; une formule sensible peut alors se dégrader, même si toutes les zones présentent des mesures parfaites.
Règle pratique : trouvez le niveau où le brin est stable et régulier, puis intégrez-le à la recette ; un point de consigne reproductible importe plus qu’une valeur exacte.
5. Viscosité de la résine fondue
Il s'agit du paramètre que vous sélectionnez lors du choix de la résine, et non sur le panneau de commande. Une résine à faible viscosité s'extrude facilement mais offre un couple de mélange moindre ; une résine à viscosité élevée nécessite plus de chaleur et de cisaillement. Deux formules aux paramètres identiques peuvent se comporter très différemment si les résines utilisées sont différentes.
Règle pratique : à chaque changement de qualité de résine ou de fournisseur, il est impératif de revalider l’ensemble des paramètres. De légères différences de viscosité entre lots d’une même résine sont une cause fréquente et souvent insoupçonnée du phénomène « une même recette donne une poudre différente ».
6. Configuration de la vis et du bloc de pétrissage
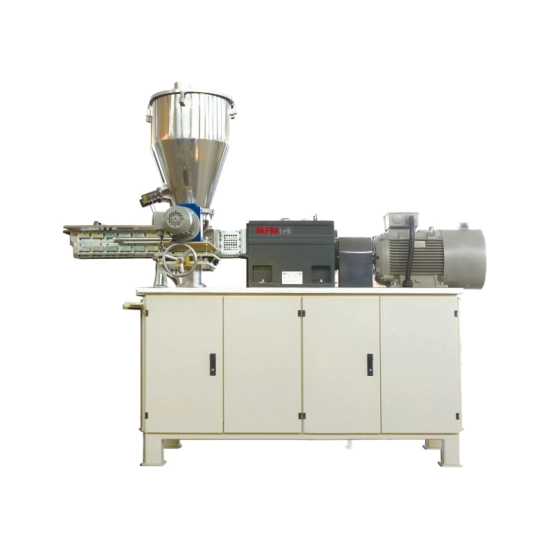
La géométrie de la vis détermine le point de cisaillement le long du cylindre : les éléments d’alimentation déplacent le matériau, les blocs de malaxage brisent les agglomérats de pigments, et leur disposition définit le profil de cisaillement. Une configuration trop agressive détruit les additifs délicats ; trop douce, et des agglomérats de pigments subsistent, qu’aucune étape ultérieure ne peut éliminer complètement. Segments modulaires sur revêtement en poudre extrudeuses à double vis vous permet d'adapter le profil à chaque formule.
Règle pratique : adapter la configuration à l’ingrédient le plus difficile à disperser, puis vérifier la dispersion sur la bande refroidie ; le marbrage des pigments est le test visuel le plus rapide disponible.
7. Le couple comme signal d'alerte précoce
Le couple est un paramètre à surveiller plutôt qu'à régler. Il reflète directement la résistance à la fusion de la machine et réagit aux variations de température d'alimentation, de viscosité, d'usure de la vis et d'accumulation plus rapidement que n'importe quel test de produit. Une lente augmentation de la viscosité ou une accumulation de résidus annonce souvent un problème avant même que la couleur ou le brillant ne soient affectés ; une chute brutale peut indiquer un sous-remplissage.
Règle pratique : enregistrez le couple de chaque lot par rapport au dernier lot conforme de la même formule, et analysez toute dérive au-delà d’une petite plage normale au lieu d’attendre un échec de test produit. Consultez notre guide sur Pourquoi le couple de l'extrudeuse fluctue-t-il constamment ? couvre les causes profondes communes.
Comment équilibrer des paramètres contradictoires
Les sept paramètres sont interdépendants : augmenter la température diminue la viscosité, augmenter la vitesse de la vis génère de la chaleur et augmenter le débit d’alimentation accroît le flux thermique. Modifiez un paramètre à la fois, dans l’ordre suivant : température, vitesse de la vis, débit d’alimentation. Les deux premiers déterminent les conditions dont dépend le troisième. Après chaque modification, attendez que le couple et la viscosité se stabilisent, puis consignez l’ensemble des valeurs dans la recette afin de pouvoir reproduire un lot satisfaisant avec précision.
FAQ (questions fréquentes)
Les opérateurs posent régulièrement quelques questions concernant ces paramètres. Voici les réponses directes aux questions les plus fréquentes.
Pourquoi ma poudre extrudée a-t-elle une couleur irrégulière ?
Le problème se situe généralement en amont : débit d’alimentation instable, température de zone trop basse pour une fusion complète ou dispersion n’ayant pas atteint les amas de pigments. Avant le broyage, vérifiez le filament ; s’il présente des marbrures, corrigez d’abord les paramètres d’extrusion.
De combien de zones de chauffage ai-je besoin pour ma formule ?
Un plus grand nombre de zones permet un contrôle plus précis du profil de fusion, ce qui est essentiel pour les systèmes réactifs ou thermosensibles ; les formules simples fonctionnent bien avec un nombre réduit de zones. Si votre gamme comprend les deux, une machine à répartition flexible des zones représente un investissement plus sûr.
Comment tester en toute sécurité un nouveau paramètre ?
Procédez par lots courts, puis, après stabilisation, recyclez ou mettez au rebut le premier lot. Comparez ensuite la dispersion, l'aspect des brins et le couple avec la recette de référence. Seule l'analyse d'une variable à la fois permet d'identifier la modification à l'origine de l'effet observé.
Dois-je faire fonctionner l'extrudeuse à sa puissance maximale ?
Non. Un fonctionnement proche des limites de la machine ne laisse aucune marge thermique : une variation minime de la température du matériau ou de la température ambiante fait sortir le profil de fusion de la plage optimale, et la qualité se dégrade avant même que le rendement ne soit affecté. La plupart des lignes fonctionnent de manière optimale avec une certaine capacité de réserve.
Comment savoir si les relevés de couple m'alertent ?
Comparez avec l'historique, et non avec une valeur absolue. Une augmentation progressive de la viscosité, même avec la même formule, indique une accumulation ; une chute brutale indique un sous-remplissage. Consignez chaque lot et analysez la tendance après chaque changement de matière première.
Obtenez de l'aide pour votre configuration d'extrusion
Si vous configurez une nouvelle ligne ou si vous dépannez une ligne existante, contacter MPMtek Indiquez-nous votre famille de formules et votre capacité cible : système de résine, débit en kg/h et spécifications du produit à conserver. Nous vous recommanderons la configuration adaptée, à partir d'une seule extrudeur de revêtement en poudre à une ligne de production complète.



