
Toz boya tesisinde, ekstrüder, bir formülün ürüne dönüştüğü aşamadır. Parti, kuru bir ön karışım olarak gelir ve homojen bir eriyik olarak çıkar; aradaki süreç, tozun daha sonra nasıl öğütüleceğini, eleneceğini, akacağını ve püskürtüleceğini büyük ölçüde belirler. Ekstrüzyon aynı anda üç işi yapar: reçineyi eritir, pigmentleri ve katkı maddelerini dağıtır ve eriyiği kontrollü bir viskozitede kalıptan geçirir; bu nedenle bunlardan herhangi biri aksadığında, sonraki aşamalarda kusurlar ortaya çıkar: çizgili renkler, kontrolsüz parçacık boyutu, zayıf akışkanlık. Değirmen, zayıf dağılımı düzeltemez ve eleme, varilde kaybolan parlaklığı geri kazandıramaz.
1. Namlu Bölgesi Sıcaklığı
Bölge sıcaklığı erime viskozitesini belirler ve erime viskozitesi neredeyse her şeyi kontrol eder: pigment ıslatması, karışım akışı ve kalıpta ipliğin görünümü. Çok düşük olursa reçine yeterince erimez ve daha sonra iri parçacıklar olarak ortaya çıkan topaklar oluşur. Çok yüksek olursa katkı maddeleri bozulur, pigmentler yer değiştirir ve reaktif sistemler haznede çapraz bağlanmaya başlayabilir - klasik jel kıvamında, ipliksi ekstrüdat.
Pratik kural: Parametre olarak tek bir sayı değil, bölge profilini ele alın. Polyester sistemler, kaliteye bağlı olarak genellikle 110-150 °C civarında çalışır, ancak her zaman reçine tedarikçinizin verileriyle karşılaştırın. Erime noktası ölçüm bölümüne kadar tamamen gelişebilsin diye, bölgeler arası geçişleri kademeli tutun. Kılavuzumuz Isıtma hızının ekstrüzyon verimliliğini ve kalitesini nasıl etkilediği Bu ödünleşmeler konusuna daha derinlemesine değiniyor.
2. Vida Hızı
Vida hızı, malzemenin maruz kaldığı kesme kuvvetini ve tamburda geçirdiği süreyi belirler. Hızı artırırsanız, daha fazla karıştırma enerjisi elde edersiniz (dağıtılması zor pigmentler için faydalıdır), ancak aynı zamanda daha fazla ısı ve daha kısa bekleme süresi olur; bu nedenle dünkü bölge ayar noktaları bugün çok yüksek olabilir. Hızı düşürürseniz, dağılım olumsuz etkilenir.
Pratik kural: Vida hızını küçük adımlarla değiştirin ve sonucu değerlendirmeden önce hattın yeniden dengelenmesini bekleyin. Viskozite sorununu vidaları yavaşça hızlandırarak asla telafi etmeyin; bu, sorunun nedenini gizler ve malzemeyi yakar.
3. Besleme Hızı
Besleme hızı, verimi belirler ve namludaki termal yükü doğrudan değiştirir: ısı hem bölge ısıtıcılarından hem de mekanik kesme kuvvetinden gelir, bu nedenle besleme hızı aniden yükseldiğinde, erime sıcaklığı birkaç dakikalık bir gecikmeyle bunu takip eder. Hızlı artışlar, "soğuk atışlar"ın (bitmiş tozda aşırı büyük parçacıklar haline gelen az erimiş topaklar) olağan nedenidir; yetersiz besleme ise titreşimli akışa ve çizgilere neden olur.
Pratik kural: Besleme hızını kademeli olarak değiştirin ve kademeli artıştan sonra gelen ilk malzemeyi ürün akışına değil, yeniden öğütmeye yönlendirin.
4. Geri Basınç
Kalıptaki geri basınç, eriyiğin namludan çıkarken sıkı ve homojen kalmasını sağlar. Çok düşük olursa, tel düzensiz bir şekilde çöker, bu nedenle parlaklık ve toz yoğunluğu partiler arasında farklılık gösterir. Aşırı olursa, bekleme süresi uzar ve eriyik daha sıcak hale gelir; hassas bir formül, her bölge mükemmel şekilde okunsa bile bozulabilir.
Pratik kural: telin sabit ve düzgün olduğu seviyeyi bulun, ardından bunu tarife kaydedin; tekrarlanabilir bir ayar noktası, tam sayıdan daha önemlidir.
5. Reçine Erime Viskozitesi
Bu, kontrol panelinde değil, reçine seçerken belirlediğiniz parametredir. Düşük viskoziteli bir reçine kolayca ekstrüde olur ancak daha az karıştırma torku sunar; yüksek viskoziteli bir reçine ise daha fazla ısı ve kesme kuvveti gerektirir. Aynı ayarlara sahip iki formül, reçineler farklıysa çok farklı sonuçlar verebilir.
Pratik kural: Reçine kalitesini veya tedarikçisini değiştirdiğinizde, tüm parametre setini yeniden doğrulayın. Aynı reçinenin farklı partileri arasındaki küçük viskozite farklılıkları, "aynı tarifin farklı toz vermesi"nin yaygın bir gizli nedenidir.
6. Vida ve Yoğurma Bloğu Konfigürasyonu
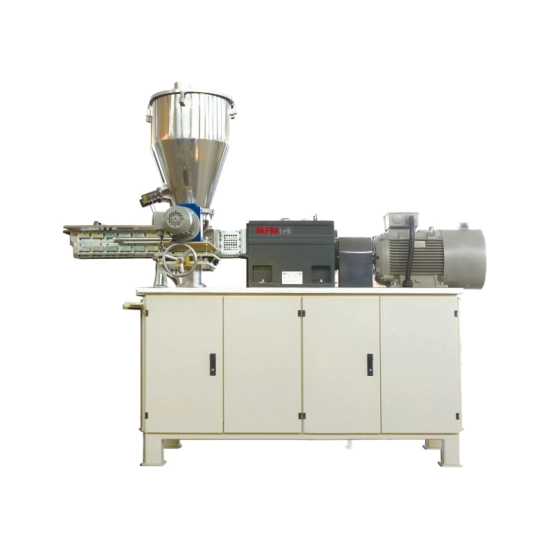
Vida geometrisi, namlu boyunca kesme işleminin nerede gerçekleşeceğini belirler: besleme elemanları malzemeyi hareket ettirir, yoğurma blokları pigment kümelerini parçalar ve bunların düzenlenmesi kesme profilini tanımlar. Çok agresif bir konfigürasyon hassas katkı maddelerini tahrip eder; çok nazik bir konfigürasyonda ise pigment kümeleri hayatta kalır ve sonraki hiçbir adım bunları tamamen ortadan kaldıramaz. Toz boya kaplamada modüler segmentler çift vidalı ekstrüderler Profilinizi her formülle eşleştirmenizi sağlar.
Pratik kural: Konfigürasyonu en zor dağılan bileşenle eşleştirin, ardından soğutulmuş şerit üzerinde dağılım kontrolü yaparak doğrulayın; pigment beneklenmesi mevcut en hızlı görsel testtir.
7. Erken Uyarı Sinyali Olarak Tork
Tork, ayarlanmaktan ziyade izlenen bir parametredir. Makinenin erime direncini doğrudan okumasını sağlar ve besleme sıcaklığındaki, viskozitedeki, vida aşınmasındaki ve birikmedeki değişikliklere herhangi bir ürün testinden daha hızlı tepki verir. Yavaş bir yukarı doğru kayma, renk veya parlaklık bir sorun göstermeden önce genellikle artan viskoziteyi veya birikmeyi haber verir; ani bir düşüş ise yetersiz dolum anlamına gelebilir.
Pratik kural: Her parti için tork değerlerini, aynı formülün son başarılı çalışmasına göre kaydedin ve ürün testinin başarısız olmasını beklemek yerine, küçük bir normal aralığın ötesindeki sapmaları inceleyin. Kılavuzumuz Ekstrüder torkunun neden sürekli dalgalandığı Ortak temel nedenleri kapsar.
Çelişkili Parametreler Nasıl Dengelenir?
Yedi parametre birbirine bağlıdır: sıcaklığın artırılması viskoziteyi düşürür, vida hızının artırılması ısı ekler ve besleme hızının artırılması ısı bütçesini genişletir. Sıcaklık, vida hızı, besleme hızı sırasıyla, parametrelerden birini değiştirin; ilk ikisi üçüncüsünün bağlı olduğu koşulları belirler. Her değişiklikten sonra, tork ve telin stabilize olmasını bekleyin, ardından iyi bir partinin yaklaşık olarak değil, tam olarak hatırlanabilmesi için tüm ayarları tarife kaydedin.
Sık Sorulan Sorular
Operatörler bu ayarlarla ilgili birkaç tekrar eden soru soruyor. İşte en yaygın olanlarına doğrudan yanıtlar.
Ürettiğim tozun rengi neden düzensiz?
Genellikle sorun üretim aşamasının başlarında olur: dengesiz besleme hızı, tam erime için çok düşük bölge sıcaklığı veya pigment kümelerine hiç ulaşmayan dağılım. Öğütme işleminden önce teli kontrol edin; eğer beneklenme varsa, önce ekstrüzyon ayarlarını düzeltin.
Formülüm için kaç ısıtma bölgesine ihtiyacım var?
Daha fazla bölge, erime profili üzerinde daha hassas kontrol sağlar; bu da reaktif veya ısıya duyarlı sistemler için önemlidir; basit formüller daha az bölgeyle de iyi sonuç verir. Ürün yelpazenizde hem reaktif hem de ısıya duyarlı sistemler varsa, esnek bölge tahsisine sahip bir makine daha güvenli bir yatırımdır.
Yeni bir parametre ayarını test etmenin güvenli bir yolu nedir?
Kısa bir parti üretim yapın, stabilizasyondan sonra ilk malzemeyi yeniden öğütmeye veya hurdaya ayırın ve dağılımı, tel görünümünü ve torku referans reçeteyle karşılaştırın. Her seferinde tek bir değişkeni incelemek, hangi değişikliğin etkiye neden olduğunu belirlemenin tek yöntemidir.
Ekstrüderi maksimum çıkış gücünde çalıştırmalı mıyım?
Hayır. Makinenin limitine yakın çalışmak termal marj bırakmaz: malzeme veya ortam sıcaklığındaki küçük bir değişiklik, erime profilini aralık dışına iter ve çıktıdan önce kalite düşer. Çoğu hat, bir miktar yedek kapasiteyle en iyi şekilde çalışır.
Tork değerlerinin uyarı verdiğini nasıl anlarım?
Mutlak bir sayıya değil, geçmişe dayalı verilere göre karşılaştırma yapın. Aynı formülde kademeli bir artış, viskozitede veya birikimde artışa işaret eder; ani bir düşüş ise yetersiz doluma işaret eder. Her partiyi kaydedin ve hammadde değişikliklerinden sonraki eğilimi inceleyin.
Ekstrüzyon Kurulumunuz İçin Destek Alın
Yeni bir hat kuruyorsanız veya mevcut bir hatta sorun giderme işlemi yapıyorsanız, MPMtek ile iletişime geçin Formül ailenizi ve hedef kapasitenizi (reçine sistemi, kg/saat cinsinden verim ve tutmanız gereken ürün özellikleri) bize bildirin. Tek bir seçenekten başlayarak doğru konfigürasyonu önereceğiz. toz kaplama ekstrüderi komple bir üretim hattına.



